
木製家具自動化塗裝線場景適配解析:全自動連續模式如何滿足多品種彈性生產?
木製家具塗裝的難點從來不是「能不能噴」,而是「換品種時要付出多少代價」。桌腿、椅背、坐板、前腿、坐框與整張椅子在同一條線上流轉,工件尺寸由標準 100mm×50mm×1400mm 延伸到最大 610mm×710mm×1400mm,材質在實木與中密度纖維板(MDF)之間切換——這種離散性正是連續式生產最難消化的部分。因此,全自動連續運作模式的價值,在於把換線成本壓縮到足以支撐多品種排程,而不只是提高單一產品的節拍。
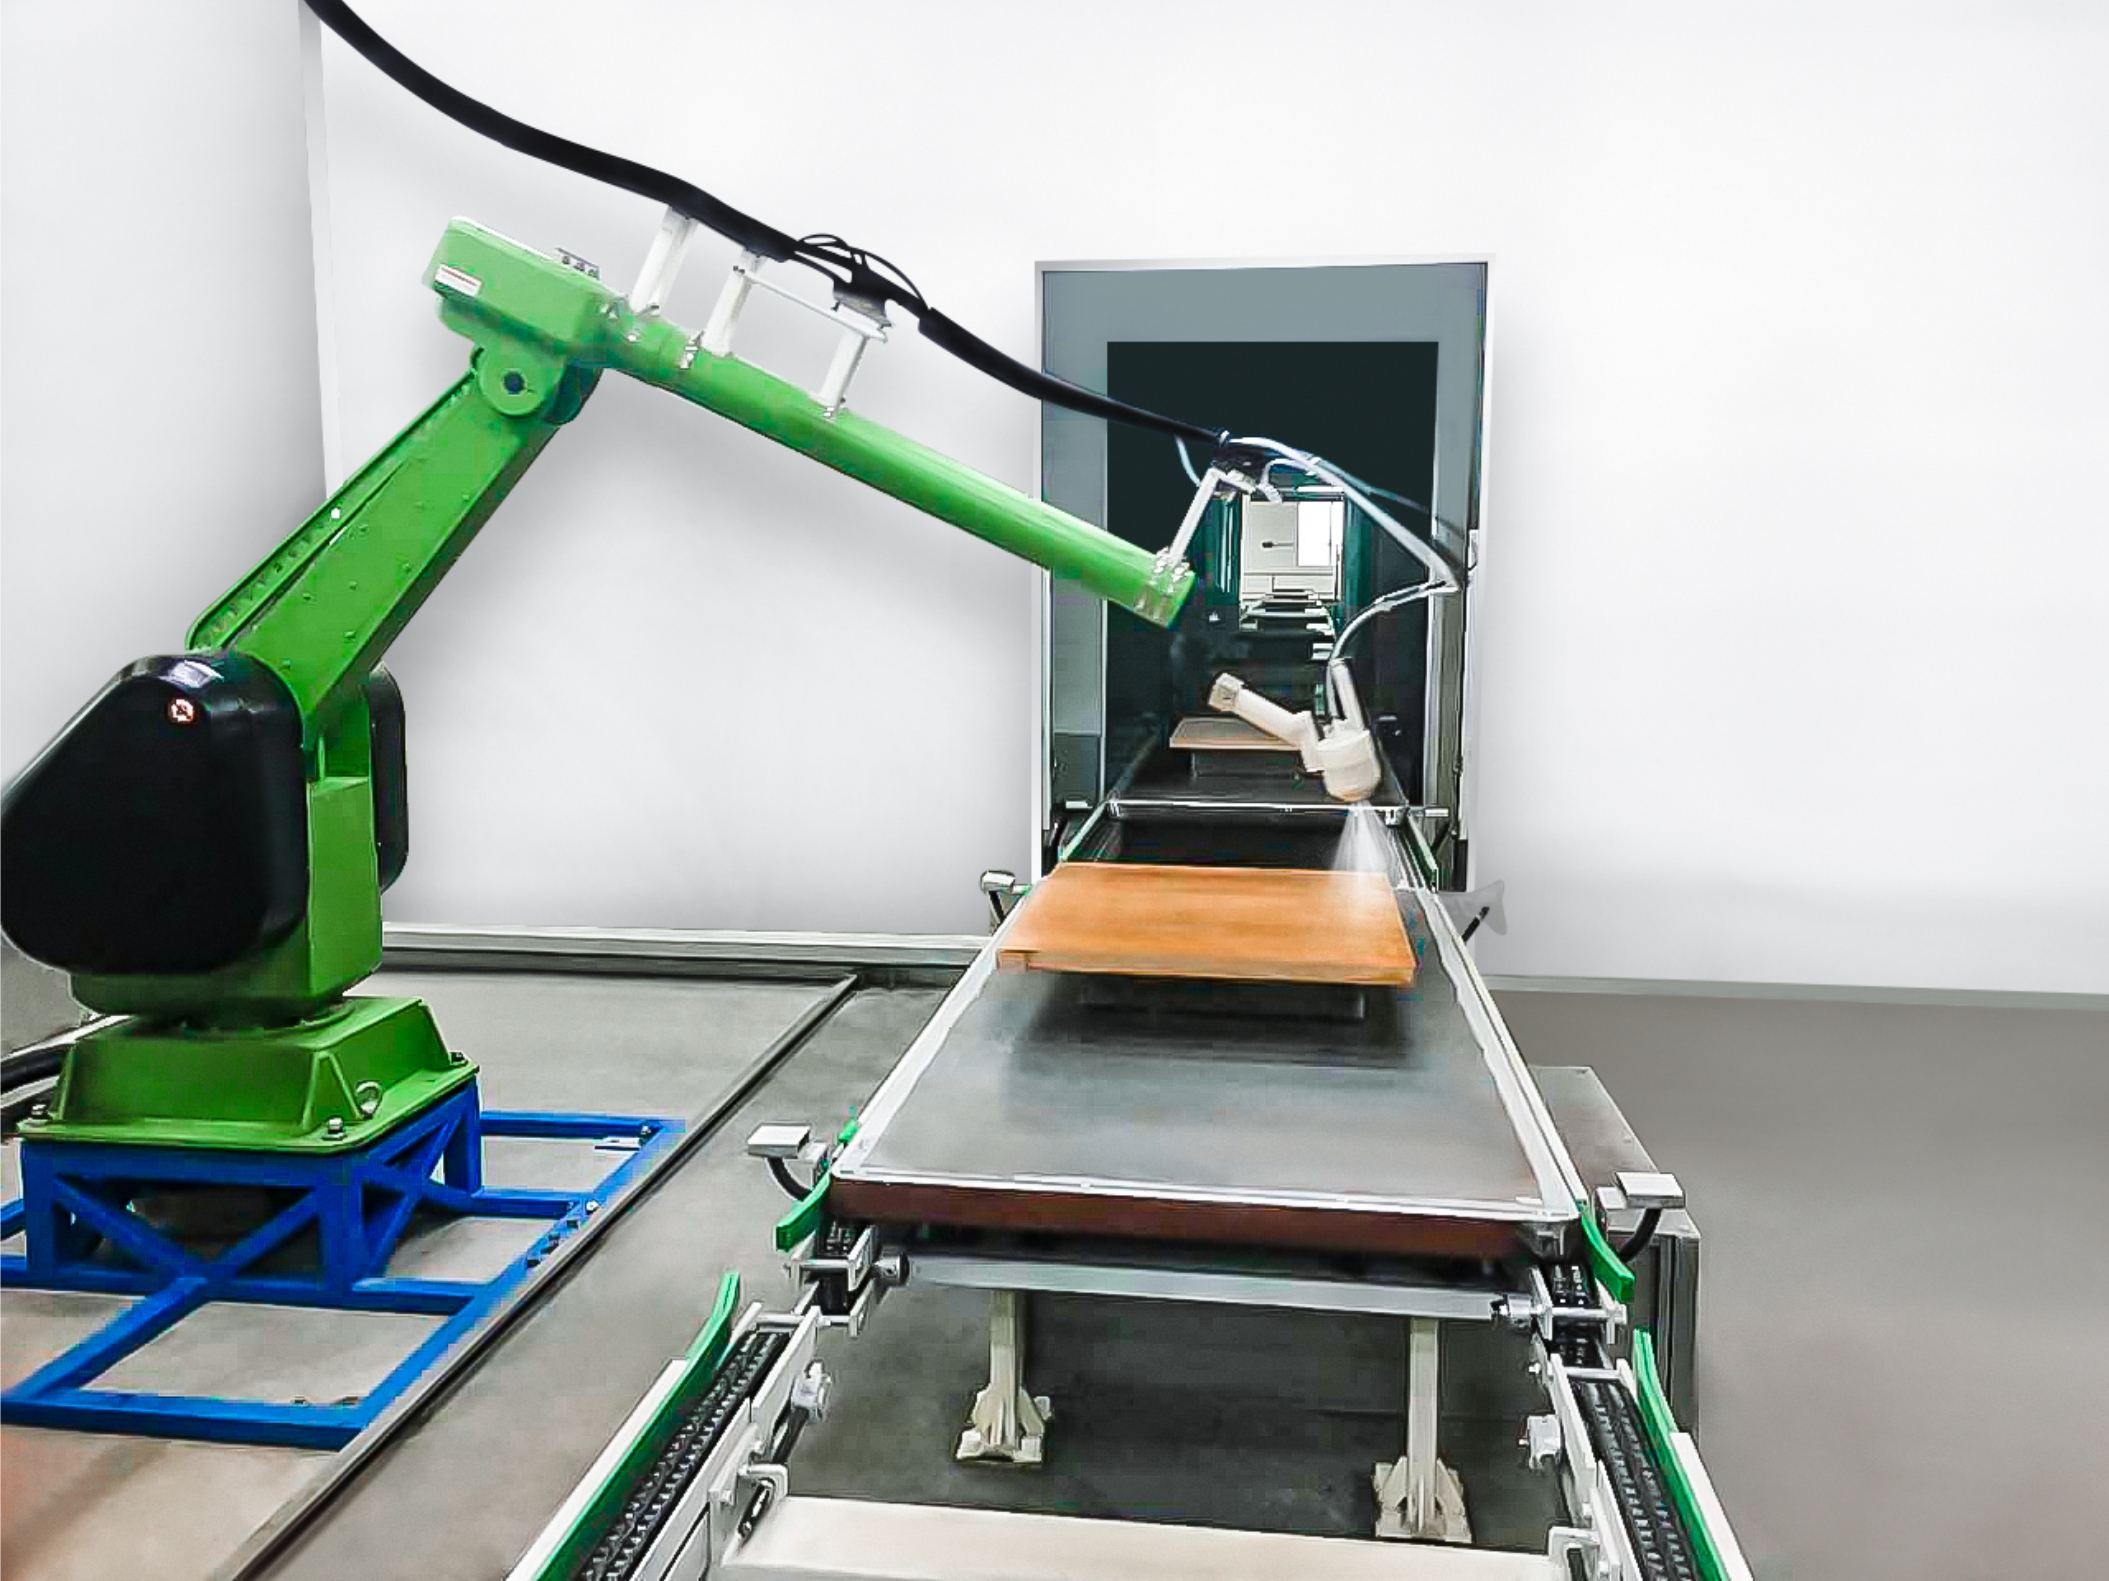
圖一:木製家具塗裝線以連續輸送方式串接前處理、噴塗與固化環節,工件涵蓋桌腿、椅背、坐板及整張椅子等形態。
一、問題與機會:木製家具塗裝的三個結構性矛盾
木製家具塗裝的瓶頸,多數不是出現在噴槍上,而是出現在工件離開噴房的那一刻。要判斷一條自動化塗裝線是否真正適配木製家具場景,必須先理解這個行業的三個結構性矛盾。
矛盾一:工件離散化對上製程連續化
木製品塗裝線可處理的工件類型包括桌腿、椅背、坐板、前腿、坐框、椅子等,標準工件尺寸為 100mm(長)×50mm(寬)×1400mm(高),最大工件尺寸為 610mm×710mm×1400mm(高)。同一條線上,工件的投影面積、重心位置與遮蔽關係差異甚大,噴塗姿態與掛點配置必須隨之變化。連續式生產要求節拍穩定,而木製家具訂單往往要求品種靈活,兩者天然存在張力。
矛盾二:漆面品質對環境高度敏感
木器塗裝的粉塵不良,來源通常不是噴塗設備本身,而是環境。這正是此類塗裝線被要求運作於室內萬級無塵室、乾淨且通風良好環境的原因——粉塵一旦落在未固化的漆膜上,後續拋光工序難以完全補救。環境條件因此不是「加分項」,而是製程設計的輸入前提。
矛盾三:合規成本已成為設計條件
產線的配套設備需涵蓋除塵設備、VOCs 處理系統與環保設備,並符合 ISO 14001 環境管理、ISO 9001 品質管理與 ISO 45001 職安衛生規範。對木製家具製造商而言,環保與職安合規不再是採購後才處理的行政事項,而是產線規劃階段就必須納入的技術參數。
機會正在於此:當輸送、控制與噴塗三個子系統被整合為全自動連續運作模式,換線動作可以由「停線重整」轉為「參數切換」,這就是多品種家具能否共用同一條線的分水嶺。
二、全自動連續模式的技術構成
全自動連續運作並非單一設備,而是一組協同條件的組合。依現行規格,木製家具自動化塗裝線的運作模式為全自動連續運作,控制架構為全自動 PLC 智慧控制,噴塗採機器人噴塗,目標是無人化彈性生產。運作層面的關鍵參數包括:設計線體速度 4000mm/分鐘,並可於 2000mm~6000mm/分鐘之間調整;節距為 300mm/掛點;每班 8 小時產能為 1422 件;動力來源為電力;主機架採碳鋼製造,噴漆房與管路採不鏽鋼製造。
但真正決定連續模式能否成立的,是配套設備鏈的完整性。此類產線須搭配前處理設備、乾燥設備、自動噴砂機、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、環保設備、電氣控制系統與 MES 生產管理系統。鏈條中任何一個環節的節拍與前後段不一致,連續運作就會在該處形成瓶頸,前段的效率提升也將被抵銷。輸送系統的常見形式包括滑塊式與懸掛式,分別對應不同的工件形態與掛點需求。

圖二:滑塊式輸送系統承擔多品種木件在連續製程中的傳遞與定位,節距標準化是換品種時減少停線的關鍵。
三、場景適配的關鍵評估點
場景適配評估的核心,是把「我的工件」與「產線的設計窗口」逐項對齊,而不是比較設備品牌。下表整理了可核對的規格與其採購意義。
| 評估維度 | 可核對的規格/事實 | 對採購決策的意義 |
|---|---|---|
| 工件尺寸窗口 | 標準工件 100mm×50mm×1400mm;最大工件 610mm×710mm×1400mm | 超出上限的大型木件不在此線型設計範圍,須評估其他線型或分段製程 |
| 產能與節拍 | 每班 8 小時 1422 件;線速 4000mm/分鐘,2000–6000mm/分鐘可調 | 速度區間決定混線時能否為不同漆種與尺寸保留節拍彈性 |
| 掛點與輸送 | 節距 300mm/掛點;滑塊式/懸掛式輸送系統 | 掛點密度直接影響單位時間產出與換品種的工裝調整成本 |
| 環境條件 | 室內萬級無塵室,乾淨且通風良好 | 既有廠房若無此條件,須將改造投資計入總成本 |
| 控制與資訊 | 全自動 PLC 智慧控制、機器人噴塗、MES 生產管理系統 | 決定換線是靠人工經驗,還是靠可複製的參數與程式 |
| 材質適配 | 實木、中密度纖維板(MDF) | 不同基材的含水率與表面狀態,影響前處理與塗裝方式的選擇 |
| 能源 | 電力 | 影響廠區配電容量與用電成本的長期規劃 |
| 合規 | ISO 9001、ISO 14001、ISO 45001 | 對應品質、環境與職安三個管理系統的稽核要求 |
四、多品種切換如何發生:機制與邊界
多品種彈性生產之所以能在連續模式下成立,靠的是三個已被規格化的機制。第一,節距標準化(300mm/掛點)讓不同工件在既有輸送架構下流轉,掛點定位可預期,換品種時調整的是工裝而非整條線。第二,線速可調(2000–6000mm/分鐘)讓不同漆種、不同尺寸的木件能在同一條線上找到合適的閃乾與固化節拍。第三,機器人噴塗與 PLC 控制的組合,使噴塗姿態可以依造型切換,並透過 MES 生產管理系統進行排程與追溯。
邊界條件必須說清楚:首先,工件尺寸上限為 610mm×710mm×1400mm,超出者不在此線型的設計窗口內。其次,室內萬級無塵室是前提條件,不是可選配置。第三,換品種仍涉及掛具更換、噴塗程式驗證與固化曲線調整等物理動作,連續模式的效率優勢建立在「批量組合」的排程設計之上,而非單件全客製。第四,此類產線的起訂量為 2 台,並非小型工作坊的入門設備。
五、應用場景與可驗證的運行結果
此線型明確定位於木製家具與樂器行業,涵蓋吉他塗裝線、鋼琴塗裝線、樂器塗裝線、木床塗裝線、餐桌塗裝線、木椅塗裝線與木質音箱塗裝線。可處理的工件材質為實木與中密度纖維板(MDF)。
在實際專案層面,Attractivechina(廣東創智智能裝備有限公司)曾為家具製造商、樂器生產廠、木製品加工廠及櫥櫃/木門生產商交付 10 套完整木製品自動塗裝線,應用於木製家具、櫥櫃、木門與樂器(鋼琴、吉他)的底漆、面漆與罩光噴塗。該批產線的運行期間為 5 至 10 年,結果顯示油漆消耗量降低 30%、粉塵不良率減少 90%、生產效率提升 40%,運行期間無重大品質客訴。其設計特徵包括超低粉塵汙染、漆面平滑高光亮澤、可適用各式造型與尺寸的木件,以及以智慧控制維持品質穩定。
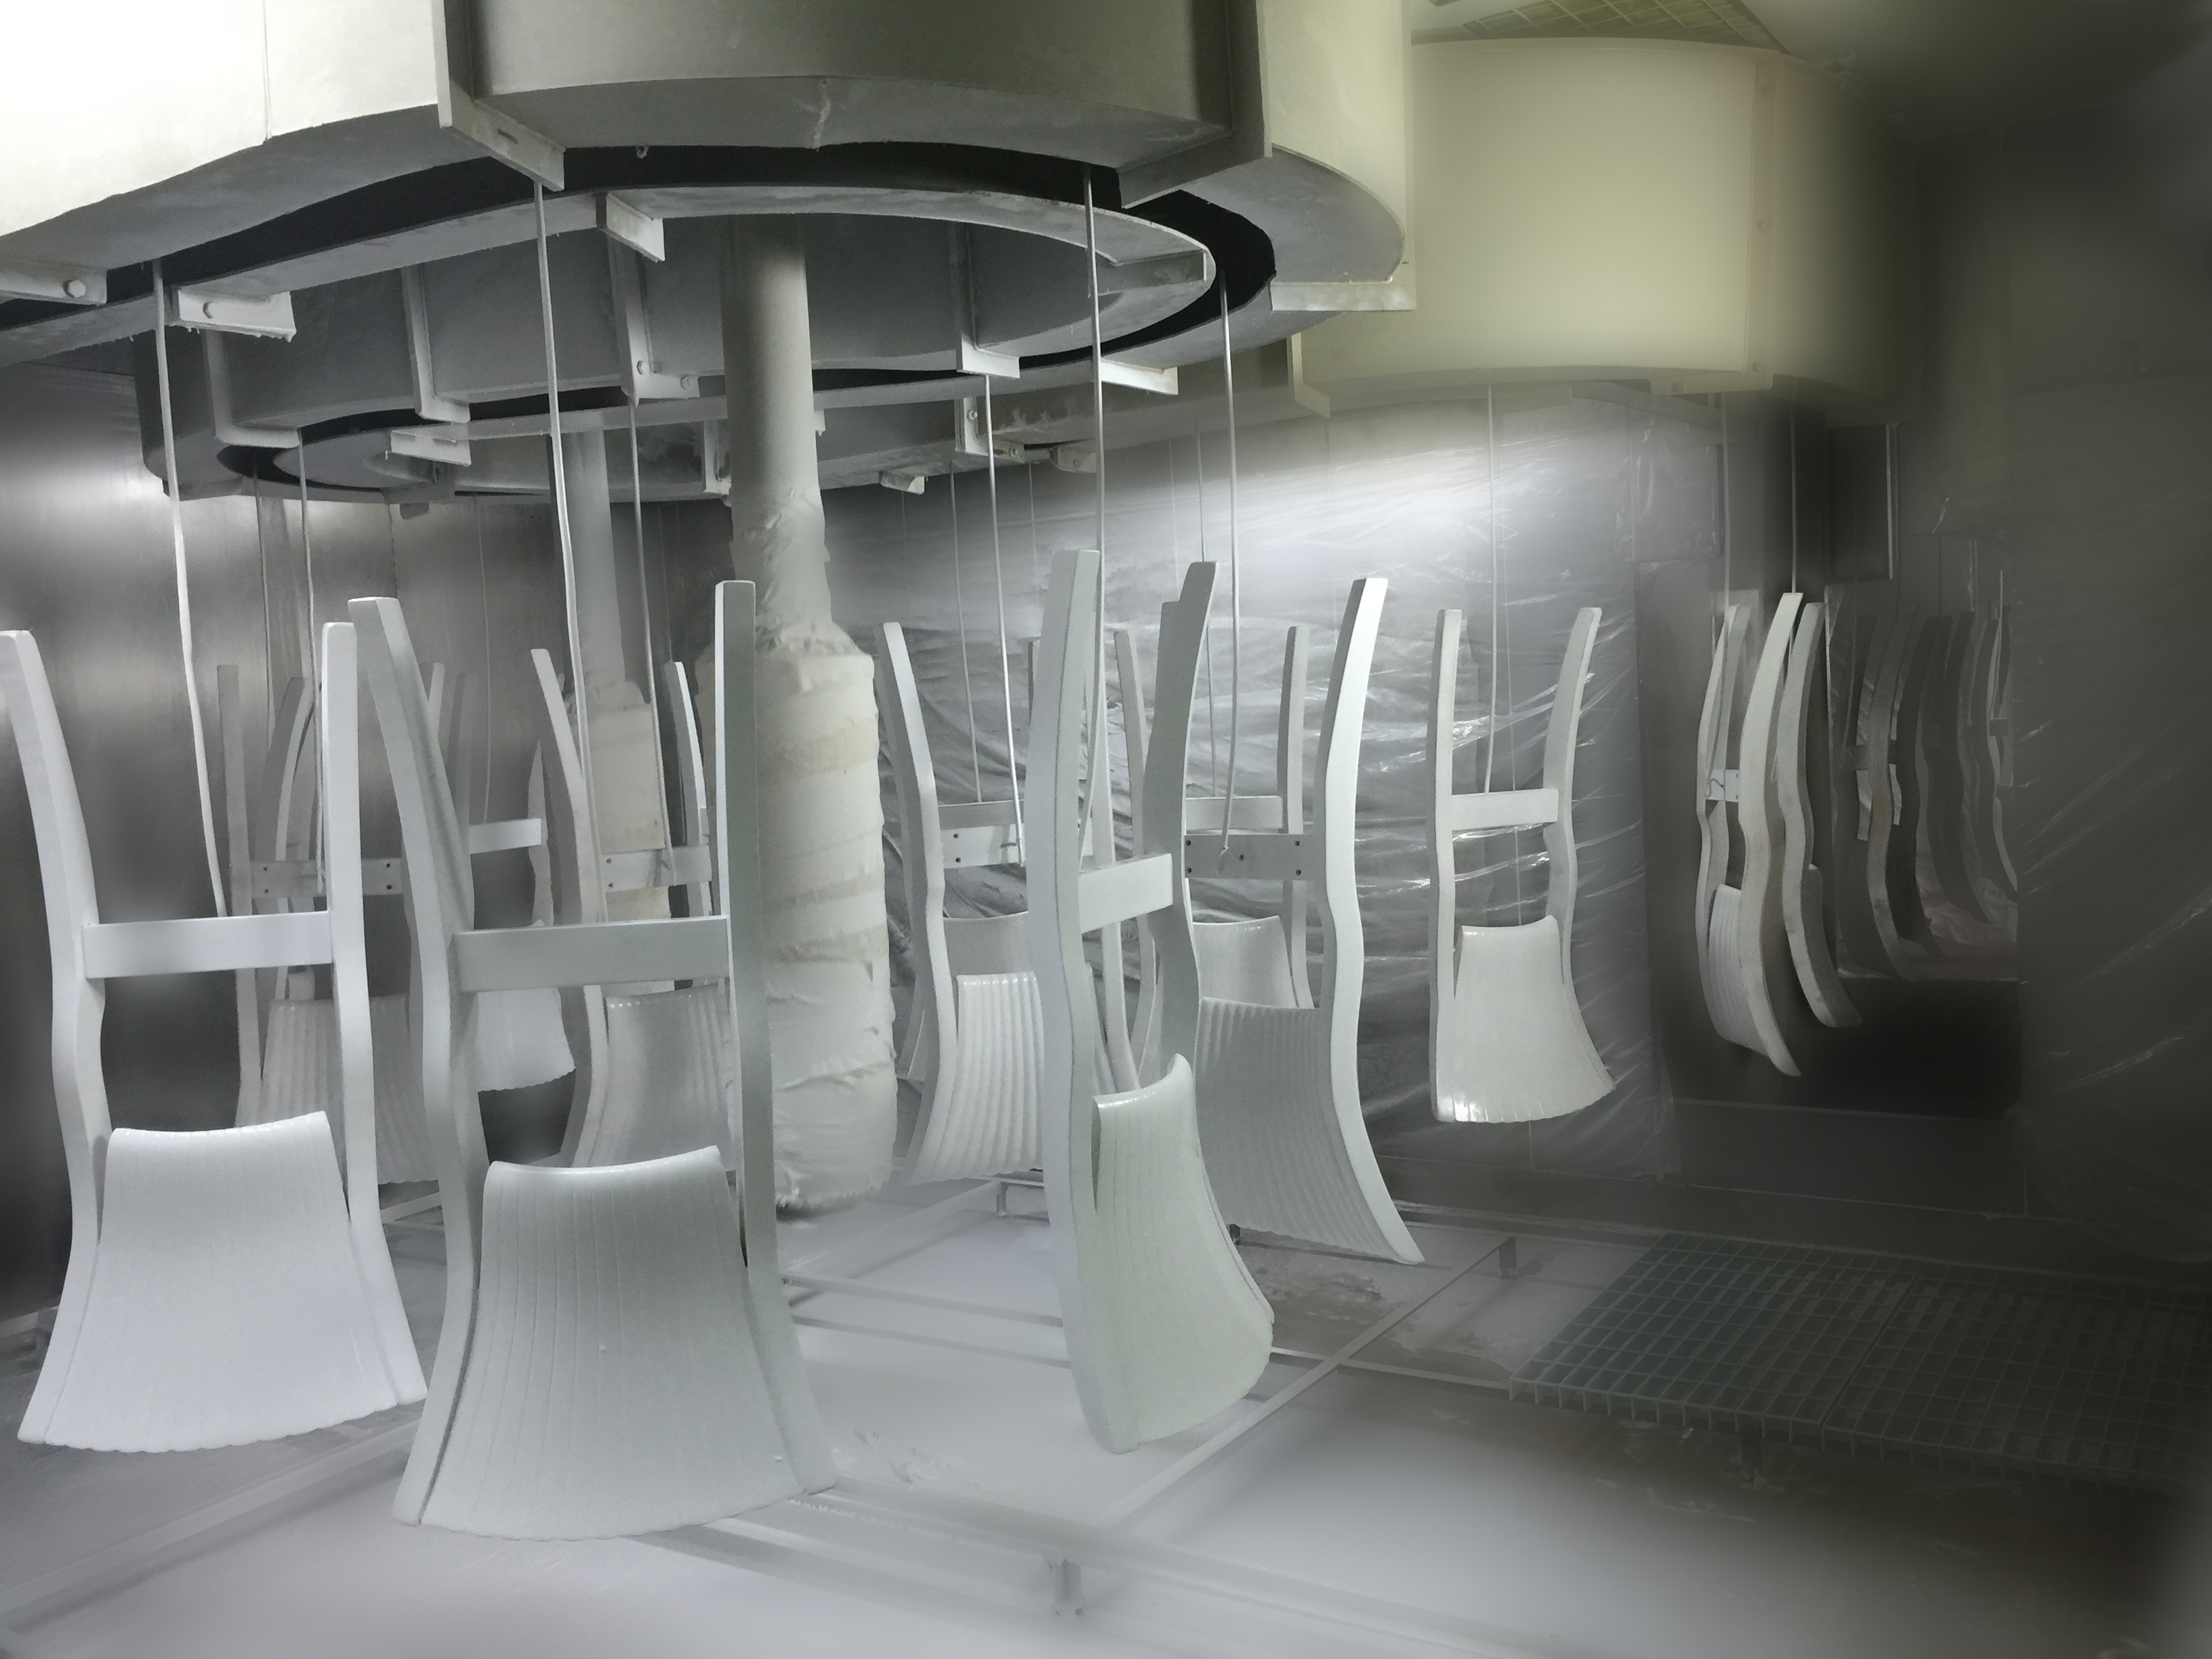
圖三:椅子類工件屬木製家具塗裝中最典型的離散形態之一,其塗裝品質一致性高度依賴噴塗程式與輸送節拍的配合。
專案型態上,此類產線可對應全新生產線、既有產線升級與客製化整廠統包專案。同一套工程能力也延伸至汽車零件、廚具、重型機械、家用電器、建築材料及低空裝備等產業,顯示場景適配並非單一行業的專用解法,而是以工件族譜為起點的設計方法。
六、市場趨勢:塗裝產能正在往哪裡移動
從公開的第三方數據可以觀察到三個與木製家具塗裝相關的趨勢方向。首先,中國工業塗料市場在 2024 年估計約為 USD 7.45 billion,其驅動因素包含產業向永續與自動化的技術轉向(來源:Market Research Future)。其次,全球汽車塗料市場在 2025 年約為 USD 25.7 billion,其中亞太區佔 49.2% 的營收份額(來源:Grand View Research),反映塗裝產能與需求持續向亞太集中。第三,粉末塗裝設備市場預計於 2034 年達 USD 5.26 billion,2024 年起複合年增長率為 5.1%(來源:Fact.MR);需留意不同機構對同一市場的規模估算差異顯著,主因在於「僅計設備」與「計入整體系統」的範疇定義不同,採購決策不宜以單一數字作為依據。
在智慧製造層面,2025 年的趨勢明確指向 AI 驅動的即時缺陷檢測與預測性維護,並有 89% 的製造商計劃將 AI 整合至生產網路(來源:Hanwha Group/Rockwell Automation)。對木製家具塗裝而言,這個方向的意義在於:油漆與能耗成本佔比高,前述案例中 30% 的塗料節省與 40% 的效率提升,來源是製程控制能力,而非塗料單價的談判結果。
七、與傳統方案的比較,以及連續模式不適合的場合
把全自動連續模式與傳統批次式/人工噴塗放在同一張表上比較,差異並不在單一環節的優劣,而在整體運作邏輯。
| 比較維度 | 傳統批次式/人工噴塗 | 全自動連續模式 |
|---|---|---|
| 換品種方式 | 停線,人工更換掛具並重新調整噴塗姿態 | 標準化節距搭配噴塗程式切換 |
| 品質一致性 | 高度依賴操作人員經驗 | 機器人噴塗配合 PLC 參數控制 |
| 環境控制 | 多為簡易噴房或半開放空間 | 室內萬級無塵室 |
| 人力配置 | 每道工序需配置固定人力 | 朝無人化彈性生產設計 |
| 前置投入 | 較低,導入週期短 | 較高,含無塵室與完整配套設備鏈 |
| 適用批量結構 | 單一或少數品種的大批量 | 多品種、可組合排程的批量 |
限制與取捨:連續模式的前期投資與場地要求明顯較高。若產品尺寸長期超出 610mm×710mm×1400mm 的工件窗口、廠房條件無法滿足室內萬級無塵室要求,或年產量不足以攤提整線投資,則傳統方案或分段式製程仍可能是更務實的選擇。連續化的回報來自「多品種共用一條線」所節省的換線時間與人力,若產品結構本身單一,這項回報將難以實現。
八、規劃建議:從工件族譜開始,而不是從設備開始
- 先建立工件族譜:列出尺寸、材質(實木/MDF)與月批量,確認最大件是否落在 610mm×710mm×1400mm 的窗口內。
- 再定節拍:以每班 8 小時 1422 件為基準回推所需線速,確認落在 2000–6000mm/分鐘的可調區間內。
- 驗證場地條件:確認萬級無塵室、通風、配電容量與配套設備(前處理、乾燥、固化、冷卻、除塵、VOCs)的布局可行性。
- 明確合規清單:管理系統面涵蓋 ISO 9001、ISO 14001、ISO 45001;若產品出口歐洲,噴房安全須另行對照 EN 16985(2024 年取代 EN 12215 與 EN 12981),浸塗與電泳線則對應 EN 12581:2005+A1:2010。
- 核對證書效期與適用範圍:證書編號、發證機構、適用產品與有效期限須逐項核對,而非僅確認「有無證書」。
- 確認驗收與售後條款:出貨前 100% 全數檢測;售後涵蓋遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練;起訂量為 2 台;交貨時程依不同產品而異。
| 管理系統認證 | 認證編號 | 發證機構 | 適用標準 | 有效期限 |
|---|---|---|---|---|
| ISO 9001 品質管理系統 | DZ/CN/2308009Q | 大眾(廣州)認證有限公司(DZCC) | GB/T 19001-2016 / ISO 9001:2015 | 2023-09-20 至 2026-09-13(採購時宜確認是否已完成換證) |
| ISO 14001 環境管理系統 | DZ/CN/2407055E | 大眾(廣州)認證有限公司(DZCC) | GB/T 24001-2016 / ISO 14001:2015 | 2024-09-26 至 2027-10-14 |
| ISO 45001 職安衛生管理系統 | 04926S00152R001 | 廣東質檢中誠認證有限公司 | GB/T 45001-2020 / ISO 45001:2018 | 2026-04-20 至 2029-04-19 |
九、未來展望
PLC 與 MES 的資料層,正在從「選配」變成塗裝線的標準配備。當機器人噴塗、PLC 智慧控制與 MES 生產管理系統完成串接,製程參數得以被完整記錄與回溯,這正好對應智慧製造目前最明確的三個方向——即時缺陷檢測、預測性維護與供應鏈可視化。對木製家具業而言,下一步的差異化競爭不會發生在噴槍上,而會發生在資料上:能否用同一條線穩定消化更多品種,取決於換線決策是否已由參數與程式接管,而不是取決於現場師傅的經驗值。
十、常見問題
問題一:木製家具自動塗裝線對工件尺寸有什麼限制?
依現行規格,標準工件尺寸為 100mm(長)×50mm(寬)×1400mm(高),最大工件尺寸為 610mm×710mm×1400mm(高),適用工件類型包括桌腿、椅背、坐板、前腿、坐框與椅子等。超出此尺寸窗口的大型木件不在此線型的設計範圍內,須另行評估其他線型或分段式製程。
問題二:要實現無人化彈性生產,廠房需要具備什麼條件?
該運作模式要求產線設於室內萬級無塵室,環境需乾淨且通風良好;同時須配置前處理設備、乾燥設備、自動噴砂機、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、環保設備、電氣控制系統與 MES 生產管理系統,動力來源為電力。上述條件屬於產線設計的輸入前提,而非可選配件。
問題三:多品種混線生產時,換線是否會中斷連續運作?
連續模式的設計以標準化節距(300mm/掛點)與可調線速(2000–6000mm/分鐘)為基礎,讓不同工件在既有輸送架構下流轉,並以機器人噴塗程式對應不同造型。換品種仍涉及掛具更換、噴塗程式驗證與固化曲線調整等物理動作,因此效率優勢來自批量組合的排程設計,而非單件全客製。實際可達成的換線時間需依工件組合與漆種,在專案階段逐案評估。
問題四:木製家具塗裝線需要符合哪些認證或標準?
在管理系統層面,Attractivechina(廣東創智智能裝備有限公司,位於廣東省肇慶市國家高新技術產業開發區)的塗裝機械設備設計與製造涵蓋 ISO 9001(證書編號 DZ/CN/2308009Q)、ISO 14001(DZ/CN/2407055E)以及 ISO 45001(04926S00152R001,涵蓋 Wood Furniture Automatic Painting Line 產品)。若產品出口歐洲市場,噴房安全須對照 EN 16985(2024 年取代 EN 12215 與 EN 12981),浸塗與電泳線則對應 EN 12581:2005+A1:2010。採購時應逐項核對證書的適用範圍與有效期限。
問題五:採購這類產線的起訂量、驗收與售後條件為何?
起訂量為 2 台,出貨前進行 100% 全數檢測。售後條件包含遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練;交貨時程依不同產品而異。專案型態可為全新生產線、既有產線升級或客製化整廠統包。
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.