
廚具、汽車零件、金屬與木製家具自動塗裝線:採購條件與驗收標準決策矩陣
自動化塗裝產線採購參考
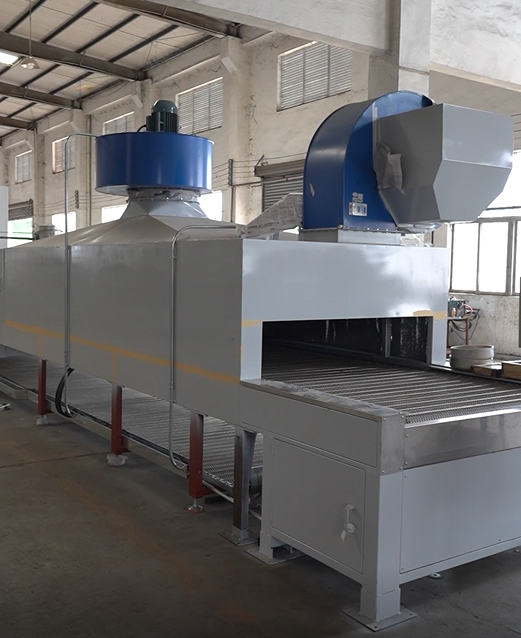
自動塗裝線的安裝與調試階段,是採購條件轉化為可量測驗收標準的關鍵節點。
「自動塗裝線該怎麼選?」這個問題,在採購會議上經常被問成一個錯誤的問題。炊具塗層線、汽車零件塗裝線、金屬塗裝線與木製家具自動化塗裝線,在報價單上都寫著「塗裝生產線」,但四者的工件材質、塗層功能、前處理邏輯、乾燥與固化曲線、廢氣處理配置,以及可以寫進合約的驗收指標,幾乎沒有可以互換的部分。真正決定報價與驗收結果的,從來不是產線名稱,而是工件條件與驗收標準的匹配程度。
比較務實的做法,是先建立一張「採購條件 × 驗收標準」的決策矩陣:一側列出工件、產能、廠房與合規條件,另一側列出可量測的驗收指標,中間才是四類產線的工程配置。矩陣建立之後,供應商之間的報價差異會自動顯示出它對應的工程差異,而不是變成一組無法解釋的數字。
設備端的市場訊號也支持這種做法。Market Research Future 估計,中國工業塗料市場在 2024 年的規模約為 74.5 億美元,主要驅動力來自永續與自動化的技術轉向;Grand View Research 的資料顯示,2025 年全球汽車塗料市場規模約為 257 億美元,其中亞太區佔約 49.2% 的收入份額;Fact.MR 則預估全球粉末塗裝設備市場將以 5.1% 的年複合增長率成長,並於 2034 年達到約 52.6 億美元。當塗裝產能持續向亞太集中,設備採購的比較基礎也正在從「買一條線」,轉向「買一組可被驗收的產線績效」。
一、為什麼四類產線不能只用單價比較
一條塗裝生產線的報價,主要由五個工程環節的組合決定:前處理、噴塗、乾燥與固化、廢氣收集與處理,以及控制架構。四類產線在這五個環節上的典型配置不同,因此單價本身並不具備直接可比性。
前處理決定塗層能否附著。金屬件與炊具通常需要清洗、脫脂與乾燥等步驟;汽車零件依材質與塗裝體系選擇前處理方式;木製家具則更關注表面處理、含水率與吸濕控制。前處理配置一旦被壓縮,後續所有環節的良率都會連帶受影響。
噴塗方式決定塗層的均勻度與材料利用率。靜電粉末噴塗、電泳塗裝與空氣噴塗適用於不同的工件形狀與塗層體系;機器人自動噴塗搭配即時膜厚監控,是目前用來抑制塗層不均與附著力不足的主要手段之一。
乾燥與固化決定塗層的最終性能,也決定能耗水準。節能除濕烘爐等自有專利技術,屬於可以在採購階段要求供應商說明與驗證的差異點。
廢氣收集與處理決定專案能否通過環保審查與客戶稽核。專業廢氣收集處理系統是控制 VOC 排放與環境風險的核心配置,也是報價單上最常被模糊處理的項目。
控制架構決定產線的可用率。PLC 智慧監控與故障自診斷模組可即時控制並減少停機時間;安全連鎖、緊急停止與隔離裝置則構成設備安全的基本防線。
二、四類自動塗裝線的技術本質差異
炊具自動塗層線:食品接觸安全與塗層均勻度是驗收核心
炊具多為鋁或不鏽鋼製品,塗層同時承擔不沾、耐磨與食品接觸安全的功能。對應的工程重點包括噴塗環境的潔淨度、塗料霧化的穩定性,以及固化溫度的均勻性。在風險控制上,食品安全風險透過使用食品級塗料及密閉式噴塗結構進行控制;塗層不均與附著力不足,則透過機器人自動噴塗搭配即時膜厚監控來抑制。這一類產線的驗收,通常必須把塗層均勻度與食品接觸相關文件放在同一組指標中檢視。
汽車零件自動塗裝線:附著力、外觀一致性與連續運行
汽車零件塗裝的要求集中在附著力、外觀一致性與耐腐蝕,並往往需要在數年週期內維持連續生產。設備故障導致產線停機,是這一類產線最被低估的風險。對應的控制手段是 PLC 智慧監控與故障自診斷模組、遠端診斷系統支援的快速故障排查,以及明確的技術回應時間承諾。採購時,停機風險應該以合約條款而非口頭承諾的方式處理。
金屬自動塗裝線:前處理與良率高度綁定
金屬製品的塗裝成敗,大多在前處理階段就已經決定。清洗、脫脂與乾燥的穩定性直接影響後續塗層的附著力與外觀;靜電粉末塗裝與電泳塗裝則依工件形狀、產能與塗層功能選擇。金屬自動塗裝線的驗收重點通常落在良率與能耗兩項,因為這兩項最能反映前處理與固化爐的實際工程水準。
木製家具自動化塗裝線:材料特性與換線效率
木材會隨環境濕度變化,塗裝前的表面處理與含水率控制直接影響成品外觀。木製家具自動化塗裝線的採購討論,通常圍繞全自動連續模式、工件夾具與換線效率展開。工件品種越多、批量越小,夾具投資與換線時間在總成本中的佔比就越高,這也是這類產線在決策矩陣中必須單獨列出的原因。
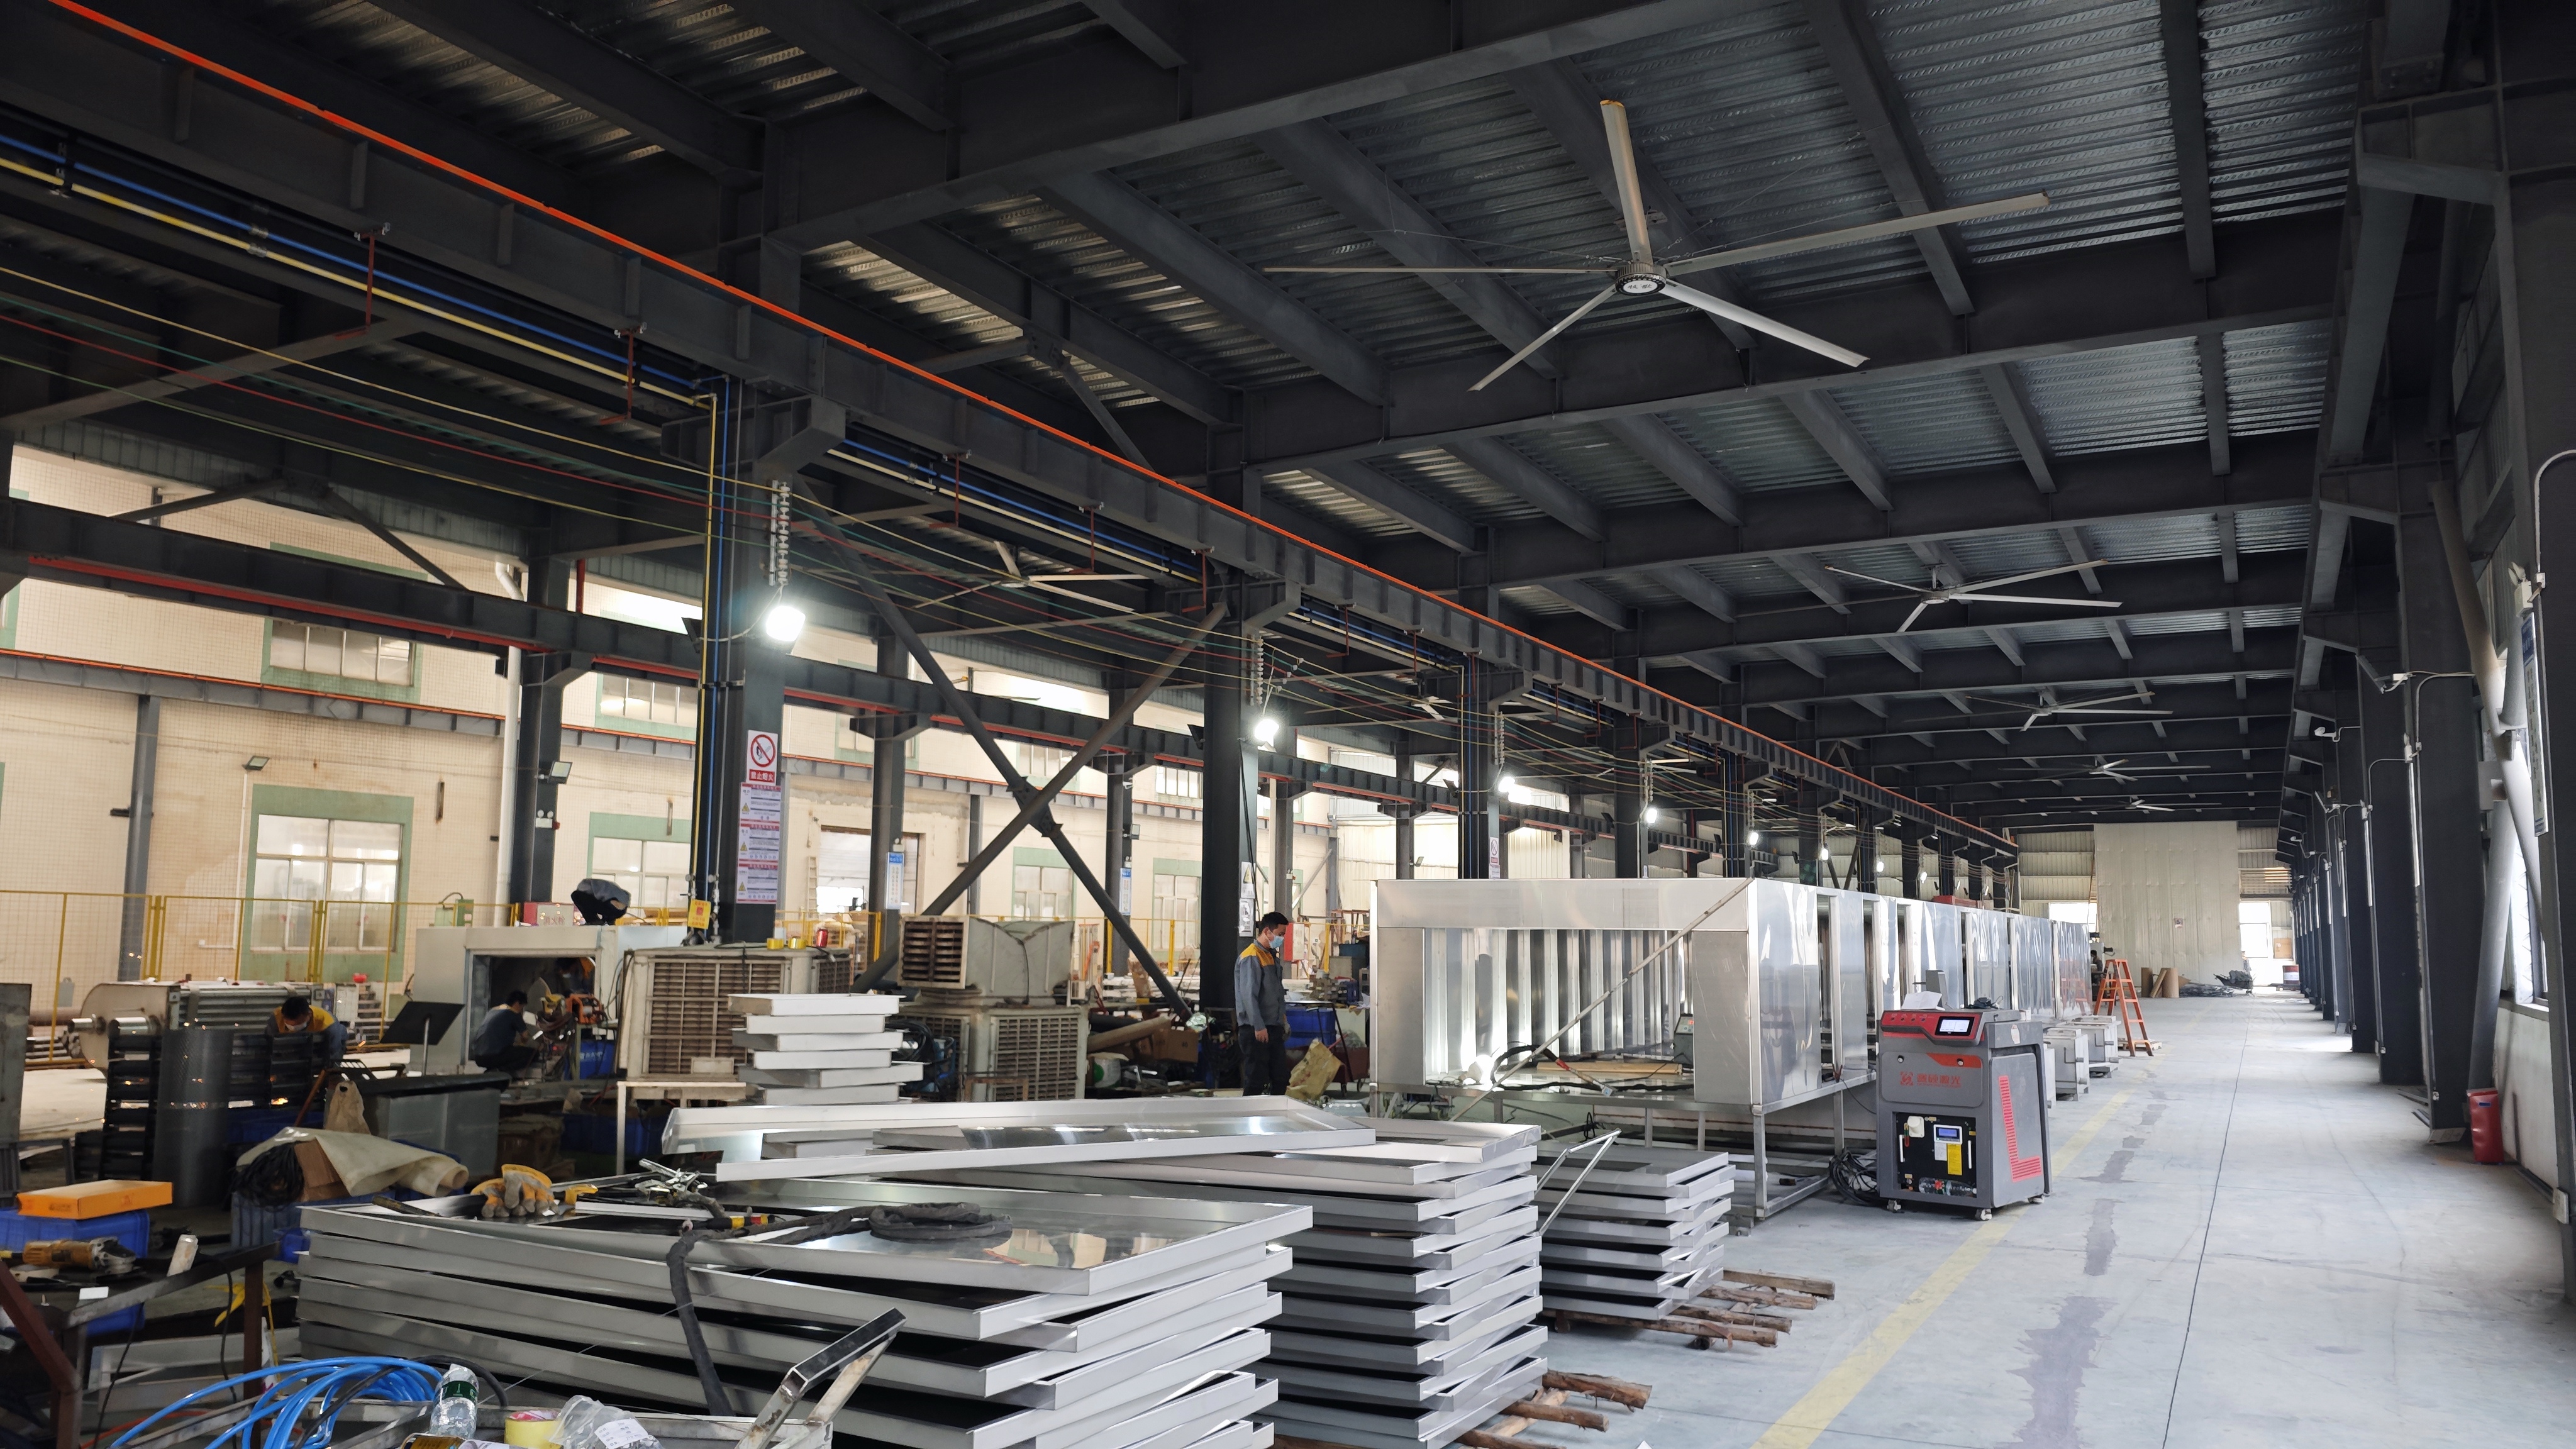
不同工件的塗裝產線,其前處理、噴塗與固化段的長度與佈局差異明顯。
三、決策矩陣(一):四類產線的採購條件對照
下表把四類自動塗裝線放在同一組採購維度上對照。它的用途不是選出「最好」的產線,而是幫助採購方在詢價之前,先確認自己的條件落在哪一欄。
| 採購維度 | 炊具自動塗層線 | 汽車零件自動塗裝線 | 金屬自動塗裝線 | 木製家具自動化塗裝線 |
|---|---|---|---|---|
| 典型工件材質 | 鋁、不鏽鋼等炊具 | 金屬汽車零件 | 金屬製品、五金件 | 木製家具構件 |
| 塗層功能重點 | 不沾、耐磨、食品接觸安全 | 附著力、外觀、耐腐蝕 | 防腐、外觀、良率 | 外觀、手感、連續生產 |
| 前處理重點 | 清洗、脫脂、潔淨環境控制 | 依材質與塗裝體系配置 | 清洗、脫脂、乾燥 | 表面處理與含水率控制 |
| 噴塗方式重點 | 機器人自動噴塗搭配即時膜厚監控 | 自動噴塗、膜厚一致性控制 | 靜電粉末塗裝、電泳塗裝 | 全自動連續噴塗模式 |
| 乾燥/固化重點 | 固化溫度均勻性 | 固化曲線穩定性 | 固化爐能耗效率 | 連續生產下的乾燥節拍 |
| 廢氣與環境重點 | 密閉式噴塗結構 | 廢氣收集處理系統 | 廢氣收集處理系統 | 廢氣收集處理系統 |
| 控制與自動化重點 | PLC 智慧監控、故障自診斷 | PLC 智慧監控、遠端診斷 | PLC 智慧監控、能耗管理 | PLC 智慧監控、換線效率 |
| 最常被忽略的採購條款 | 食品級塗料與檢測報告 | 停機風險與技術回應時間 | 良率與能耗的驗收基準 | 夾具投資與換線時間 |
四、決策矩陣(二):驗收標準如何寫進合約
採購對比真正容易出問題的地方,不在技術規格,而在驗收標準的模糊。多數爭議來自「均勻」「穩定」「耐用」這類無法量測的形容詞。下表把常見驗收項目轉換為可寫進合約的表述方式。
| 驗收項目 | 驗證方式 | 建議合約寫法 | 主要適用產線 |
|---|---|---|---|
| 塗層均勻度與膜厚 | 即時膜厚監控記錄、抽樣量測 | 約定膜厚上下限與抽樣頻率,明訂超差處理程序 | 炊具、汽車零件、金屬 |
| 附著力 | 依約定方法進行附著力測試 | 約定測試方法、抽樣比例與判定門檻 | 汽車零件、金屬 |
| 良率 | 連續生產條件下的統計記錄 | 約定試產期與穩定期各自的良率基準 | 金屬、炊具 |
| 能耗 | 固化爐與乾燥段的能耗計量 | 約定能耗量測邊界與對照基準 | 金屬、木製家具 |
| 連續運行穩定度 | 停機記錄、故障自診斷記錄 | 約定連續運行時數與重大停機定義 | 汽車零件、木製家具 |
| 排放與合規文件 | 廢氣收集處理系統配置與檢測報告 | 約定提供合格檢測報告與相關資格證書 | 四類產線皆適用 |
| 安全功能 | 安全連鎖、緊急停止與隔離裝置的功能測試 | 約定出廠前整機全檢與現場功能驗證 | 四類產線皆適用 |
| 文件與人員訓練 | 操作與安全教育訓練紀錄 | 約定訓練內容、對象與驗收方式 | 四類產線皆適用 |
在已有實績的專案中,這些指標並非抽象約定,而是可回溯的記錄。以下三組資料可作為採購方設定驗收基準時的參考座標。
| 產線類型 | 交付實績 | 已記錄的關鍵指標 |
|---|---|---|
| 炊具自動塗層線 | 20 套 | 塗層均勻度 98%、廢料減少 30%、效率提升 35% |
| 汽車零件自動塗裝線 | 20 套 | 連續運行 5 年無重大停機 |
| 金屬自動塗裝線 | 15 套 | 良率 97%、能耗降低 22% |
採購提示:上述數據屬於已交付專案的記錄值,適合作為驗收基準的參考,而不應直接複製為新專案的保證值。工件材質、批量結構與廠房條件不同,實際可達水準需要透過試產驗證確認。
五、配套設備:報價單上最容易被壓縮的五個項目
四類自動塗裝線的採購對比,最終都會回到同一組配套設備清單。以下五個項目在報價單上最容易以「另計」或「標準配置」帶過,但直接決定驗收結果。
- 前處理段:清洗、脫脂與乾燥的配置方式,直接決定塗層附著力的上限。前處理能力不足,後段再好的噴塗設備也難以補救。
- 乾燥段:除濕與乾燥效率影響能耗,也影響塗層外觀的一致性。節能除濕烘爐等專利技術屬於可要求說明的環節。
- 噴漆房/噴塗室:潔淨度、氣流組織與密閉程度,直接關聯塗層品質與食品接觸安全要求。
- 固化爐:溫度均勻性與能耗表現,是良率與運營成本的共同來源。
- VOCs 處理系統:專業廢氣收集處理系統是環評與客戶稽核的必備條件,也是後期追加時成本最高的項目之一。
六、合規與認證:ISO 9001、ISO 14001、ISO 45001 與歐洲標準
採購對比中的「合規」通常包含兩個層次:供應商的管理體系,以及設備本身適用的安全與環保標準。
ISO 9001 對應品質管理體系,ISO 14001 對應環境管理體系,ISO 45001 對應職業安全衛生管理體系。三者的採購意義不在於證書本身,而在於它們是否對應到可追溯的管理動作:原物料與零組件入庫前全數檢驗、標準化生產流程、設備出廠前整機全檢、定期設備保養與售後技術支援,以及為現場人員提供專業操作與安全教育訓練。採購方在評估時,應把這些動作與證書一起檢視,而不是只看證書名稱。
若產線或產品需進入歐洲市場,設備層級的安全標準同樣需要納入採購條件。歐洲塗裝設備安全要求中,噴漆房設備由 EN 16985 規範,該標準涵蓋使用有機液體與粉末材料的噴漆房安全要求,並取代原有的 EN 12215 與 EN 12981;浸塗與電泳(ED)設備則對應 EN 12581:2005+A1:2010 的安全要求。這兩項標準屬於設備設計與安裝的合規邊界,應在技術協議階段就明確納入,而不是留到驗收階段補救。
七、全自動 PLC 智慧控制與機器人噴塗的採購意義
控制架構是四類產線中差異最小、卻最容易在採購後期被低估的一環。它的價值不在於自動化程度的高低,而在於它能否把品質與停機風險轉換為可記錄、可追溯的數據。
在品質層面,機器人自動噴塗搭配即時膜厚監控,使塗層均勻度成為可監控的製程參數,而非事後抽檢的結果。這對於炊具塗層的食品接觸安全要求,以及汽車零件的外觀一致性要求,都是關鍵配置。
在可用率層面,PLC 智慧監控與故障自診斷模組可在生產過程中即時控制並減少停機時間;遠端診斷系統支援快速故障排查,並搭配明確的技術回應服務承諾。設備安全方面,內建安全連鎖、緊急停止與隔離裝置,是四類產線共同的基本要求。
在採購談判上,這些功能的具體價值是:它們把「停機風險」從不可控的外部因素,變成可寫入合約的技術回應時間與記錄要求。
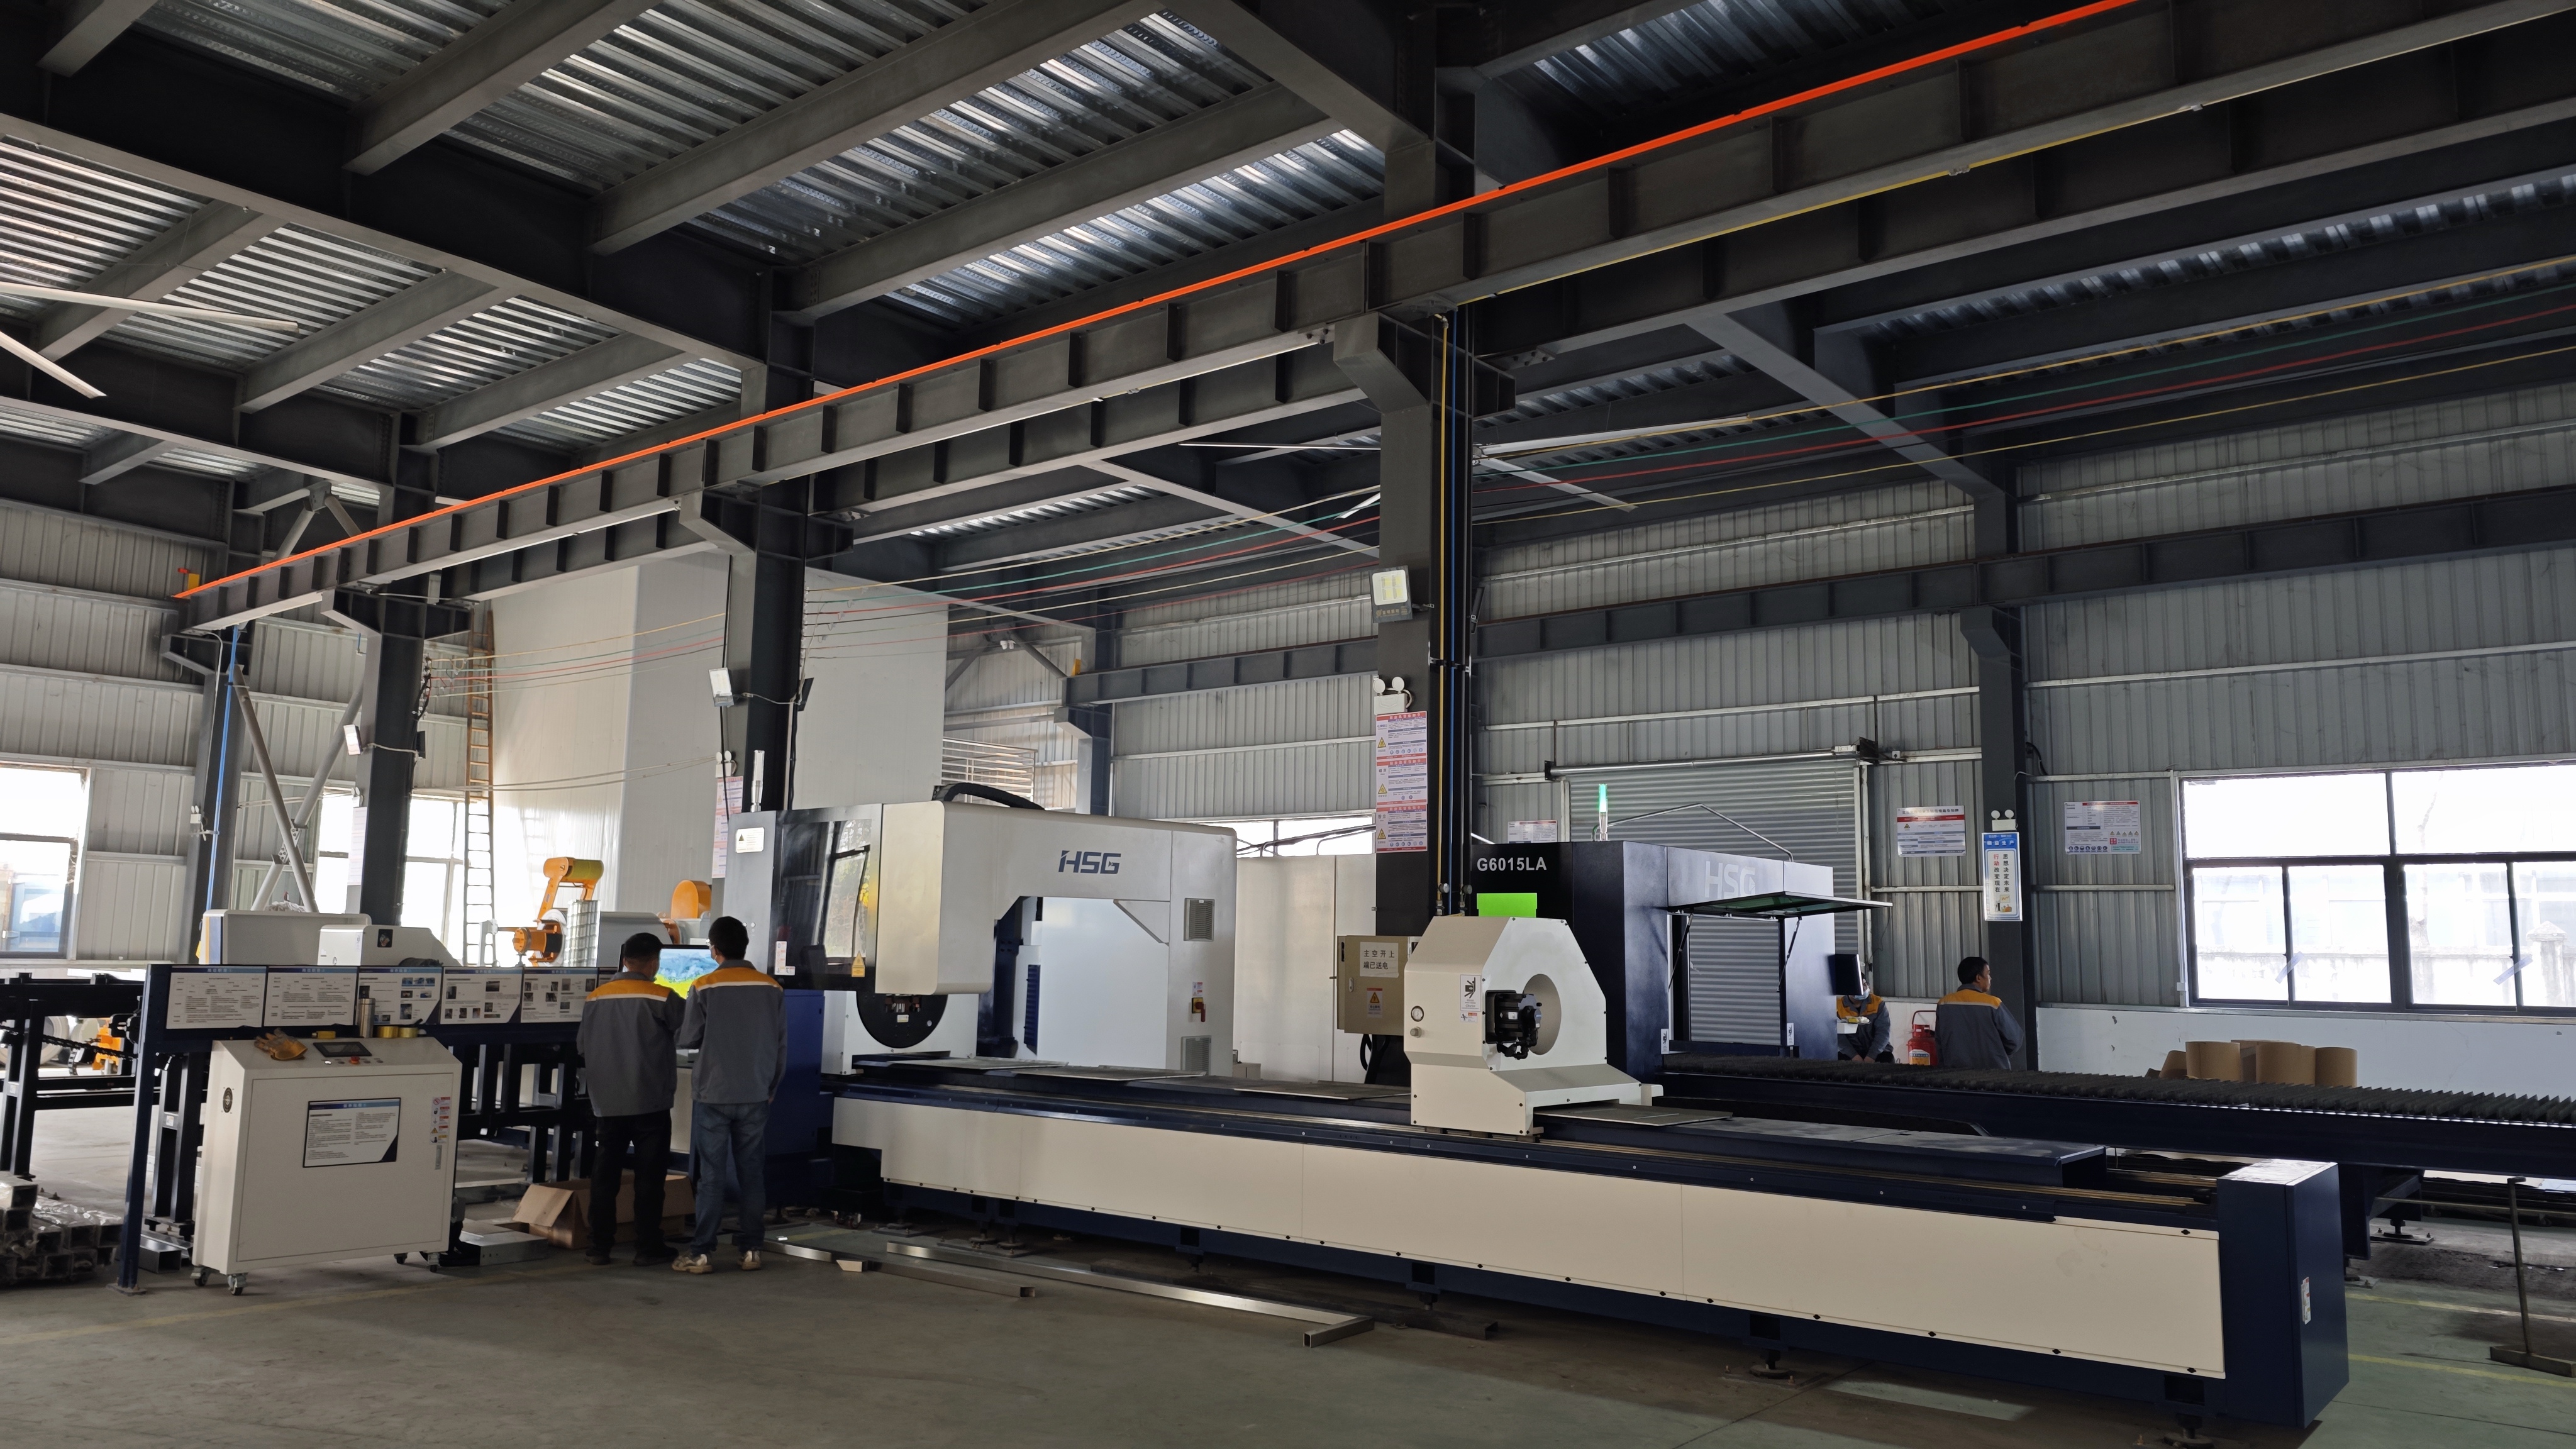
控制架構與噴塗設備的配置組合,決定產線在驗收階段的量測可行性。
八、把實績放進決策矩陣:Attractivechina 的技術位置
廣東創智智能裝備有限公司(品牌名稱 Attractivechina)位於中國廣東省肇慶市國家高新技術產業開發區,是一家集售前廠房規劃、自主研發、設計、製造、安裝、調試與售後服務於一體的「專精特新」小巨人企業與高新技術企業,主要為多個行業客戶提供各類客製化自動化塗裝生產線、塗裝設備、環保設備及其他全廠整體解決方案。
公司成立於 2005 年,實收資本 6,080 萬元人民幣,自有廠區約 35,548 平方公尺,員工約 280 人,研發團隊由 54 名工程師組成;在塗裝設備與環保設備領域擁有 79 項發明專利,各類專利總數超過 300 項,塗裝生產線整體解決方案經驗超過 30 年。年產能約 60 套,出口比例約 20%,主要市場包括越南、伊朗、印尼、巴西、阿拉伯聯合大公國、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡。主要產品線涵蓋塗層生產線、炊具塗層生產線、木材塗層生產線、汽車零件塗層生產線、金屬塗層生產線與工業設備塗層生產線,服務行業包含汽車零件、軌道運輸、家具、樂器、廚具、家電、金屬製品、低空裝備與重型工業設備。
對採購方而言,這組事實的意義在於:四類產線並非拼湊而成的產品目錄,而是同一組工程能力在不同工件條件下的配置結果。這也是決策矩陣能夠成立的實務前提。
九、與傳統塗裝產線的對比:量化差距與必須承認的邊界
自動化塗裝線與傳統塗裝產線的差異,可以分成能源效率、使用壽命、良率、投資回收、人力與耗材、以及維護風險幾個維度理解。
| 對比維度 | 傳統塗裝產線 | 自動化塗裝線 |
|---|---|---|
| 能源效率 | 一般水準 | 相較競品能源效率提升 10%,節能除濕烘爐等專利技術可進一步提升效率 |
| 使用壽命 | 一般水準 | 使用壽命延長 3 倍 |
| 良率 | 受人工操作與前處理穩定性影響 | 良率最高可達 98% |
| 投資回收 | 初始投入較低 | 平均投資回收週期 2 至 3 年 |
| 人力與耗材 | 人工搬運、轉運與檢查佔比較高 | 人力成本降低、耗材成本降低 |
| 維護與停機 | 停機風險受人工維護、清潔與備件短缺影響 | 遠端診斷系統支援快速故障排查,提供 4 小時回應服務,自動化連續生產降低停機風險 |
基於這些差異,自動化塗裝線較適合應用於汽車、廚具、木製家具、樂器、重型機械與家電等行業,以及需要自動化生產與數位化管理,並對環保合規、能耗與良品率有較嚴格要求的客戶。
同時,採購方也應該清楚看到自動化方案的邊界。與傳統塗裝產線相比,自動化方案的初始成本可能略高於部分競爭對手;其效益高度依賴工件一致性、前處理穩定度與既有廠房條件。若工件品種極為分散、批量極小,或廠房條件需要大幅改造,實際投資回收週期可能長於一般預期。此外,ISO 9001、ISO 14001 與 ISO 45001 屬於組織層級的管理體系認證,不能直接等同於單一設備的性能證明;出口歐洲市場時,噴漆房設備另需符合 EN 16985,浸塗與電泳設備則對應 EN 12581:2005+A1:2010。把合規條件與設備性能分開評估,是決策矩陣能否真正發揮作用的前提。
十、市場趨勢:從設備採購走向產線績效採購
塗裝設備的採購邏輯,正在從「比設備規格」轉向「比產線績效」。這個轉變有三個可觀察的推力。
第一是市場規模的持續擴張。中國工業塗料市場在 2024 年的規模約為 74.5 億美元,全球汽車塗料市場在 2025 年約為 257 億美元,亞太區佔約 49.2% 的收入份額,粉末塗裝設備市場則預估以 5.1% 的年複合增長率成長至 2034 年的約 52.6 億美元。設備需求的分佈變化,使供應商之間的比較基準從價格逐步轉向交付與運營表現。
第二是智慧製造技術的滲透。2025 年的智慧製造趨勢強調以 AI 驅動的即時缺陷檢測與預測性維護,並有 89% 的製造商計劃將 AI 整合進生產網絡。對於塗裝產線而言,這意味著膜厚監控、故障自診斷與遠端診斷等配置,將從選配逐步變成基本要求。
第三是環保與合規要求的結構化。VOC 排放控制、廢氣收集處理系統與安全標準的明確化,使塗裝產線的合規成本更容易被量化,也更容易被納入採購條件與驗收標準之中。
十一、未來展望
就採購決策而言,四類自動塗裝線的比較方式在未來幾年可能出現三個變化。
驗收指標會更加前置。塗層均勻度、良率、能耗與停機時間等指標,將更常被寫入技術協議而非僅在驗收階段討論,這對採購方的工程理解能力提出更高要求。
合規會更加區域化。歐洲市場的 EN 16985 與 EN 12581 只是其中一組例子,不同市場的安全與環保要求將持續分化,設備的可追溯文件與檢測報告將成為跨區域交付的必要條件。
數據化能力會成為差異化來源。當 PLC 智慧監控、故障自診斷與遠端診斷系統成為標準配置,供應商之間真正的差異將落在數據能否被用於改善良率與降低停機,而不只是能否被記錄。
十二、常見問題(FAQ)
Q1:如何判斷我的工件應該選擇炊具塗層線、汽車零件塗裝線、金屬塗裝線,還是木製家具自動化塗裝線?
判斷起點是工件材質與塗層功能,而不是產線名稱。炊具塗層線的核心驗收項目是塗層均勻度與食品接觸安全,對應食品級塗料與密閉式噴塗結構;汽車零件塗裝線的核心是附著力、外觀一致性與長期連續運行,對應 PLC 智慧監控與遠端診斷能力;金屬塗裝線的核心是良率與能耗,與前處理及固化爐的配置直接相關;木製家具自動化塗裝線的核心則是材料表面處理、全自動連續模式與換線效率。材質決定前處理與乾燥方式,塗層功能決定噴塗與固化配置,兩者共同決定應歸入哪一類。
Q2:自動塗裝線的報價單通常包含哪些配套設備?哪些項目最容易被忽略?
完整的配套設備通常涵蓋前處理段、乾燥段、噴漆房或噴塗室、固化爐,以及 VOCs 處理系統。最容易被忽略的項目是廢氣收集處理系統與設備安全配置:前者關係到環評與客戶稽核能否通過,後者包含安全連鎖、緊急停止與隔離裝置。此外,原物料與零組件的入庫檢驗、設備出廠前的整機全檢、定期保養與售後技術支援、以及現場人員的操作與安全教育訓練,也常在報價階段被視為附帶項目,但會直接影響產線的實際可用率。
Q3:驗收階段應該用哪些指標來判定產線是否合格?
驗收指標應以可量測項目為主:塗層均勻度與膜厚(透過即時膜厚監控記錄與抽樣量測)、附著力、良率、能耗、連續運行穩定度(停機記錄與故障自診斷記錄)、排放與合規文件(廢氣收集處理系統配置與合格檢測報告)、安全功能(安全連鎖、緊急停止與隔離裝置的功能測試),以及文件與人員訓練紀錄。將這些項目寫入合約並約定量測邊界,可以避免驗收階段因表述模糊而產生爭議。
Q4:ISO 9001、ISO 14001 與 ISO 45001 對採購決策有什麼實際影響?
這三套標準分別對應品質管理、環境管理與職業安全衛生管理體系。對採購決策的實際影響,在於它們是否能對應到可追溯的管理動作,例如原物料與零組件入庫前全數檢驗、標準化生產流程、設備出廠前整機全檢、定期設備保養與售後技術支援,以及為現場人員提供專業操作與安全教育訓練。採購方應把證書與這些管理動作一併檢視。若設備需進入歐洲市場,噴漆房設備另需符合 EN 16985(涵蓋有機液體與粉末材料的噴漆房安全要求,取代 EN 12215 與 EN 12981),浸塗與電泳設備則對應 EN 12581:2005+A1:2010。
Q5:自動塗裝線的總擁有成本與投資回收期應該如何評估?
評估應同時納入初始成本與運營成本。與傳統塗裝產線相比,自動化塗裝線的量化差距包括節能 10%、使用壽命延長 3 倍、良率最高可達 98%,平均投資回收週期為 2 至 3 年。總擁有成本較低的原因來自三處:節能 10%、人力成本降低(自動化減少了人工搬運、轉運和檢查),以及耗材成本降低。維護層面的差異則包括遠端診斷系統支援快速故障排查、4 小時回應服務,以及自動化連續生產降低因人工維護、清潔及備件短缺導致的停機風險。採購方宜把這些項目分開量化,而不是只看設備報價。
Q6:如果工件種類多、批量小,自動化塗裝線是否仍然適合?
這取決於工件一致性與換線頻率。自動化塗裝線的效益高度依賴穩定的前處理與工件條件;當工件品種分散、批量偏小,夾具投資與換線時間在總成本中的佔比會明顯上升,需要單獨納入決策矩陣評估。同時應注意,自動化方案的初始成本可能略高於部分競爭對手,若廠房條件需要大幅改造,實際投資回收週期也可能長於一般預期。較穩妥的做法是透過試產驗證與分段驗收,先確認關鍵指標可達成,再決定整線投資範圍。
結語:四類自動塗裝線的採購對比,本質上不是設備與設備的比較,而是工件條件、配套設備與驗收標準三者之間的一致性的比較。先建立決策矩陣,再進行詢價與技術談判,通常比先收到報價再反推需求更有效率。完整設備配置與產品線資料,可參閱 Attractivechina 公司宣傳冊:下載公司宣傳冊。
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.