
金屬自動塗裝線採購推薦清單:15套產線良率97%、能耗降22%的精選方向
金屬自動塗裝線採購推薦清單:15套產線良率97%、能耗降22%的精選方向
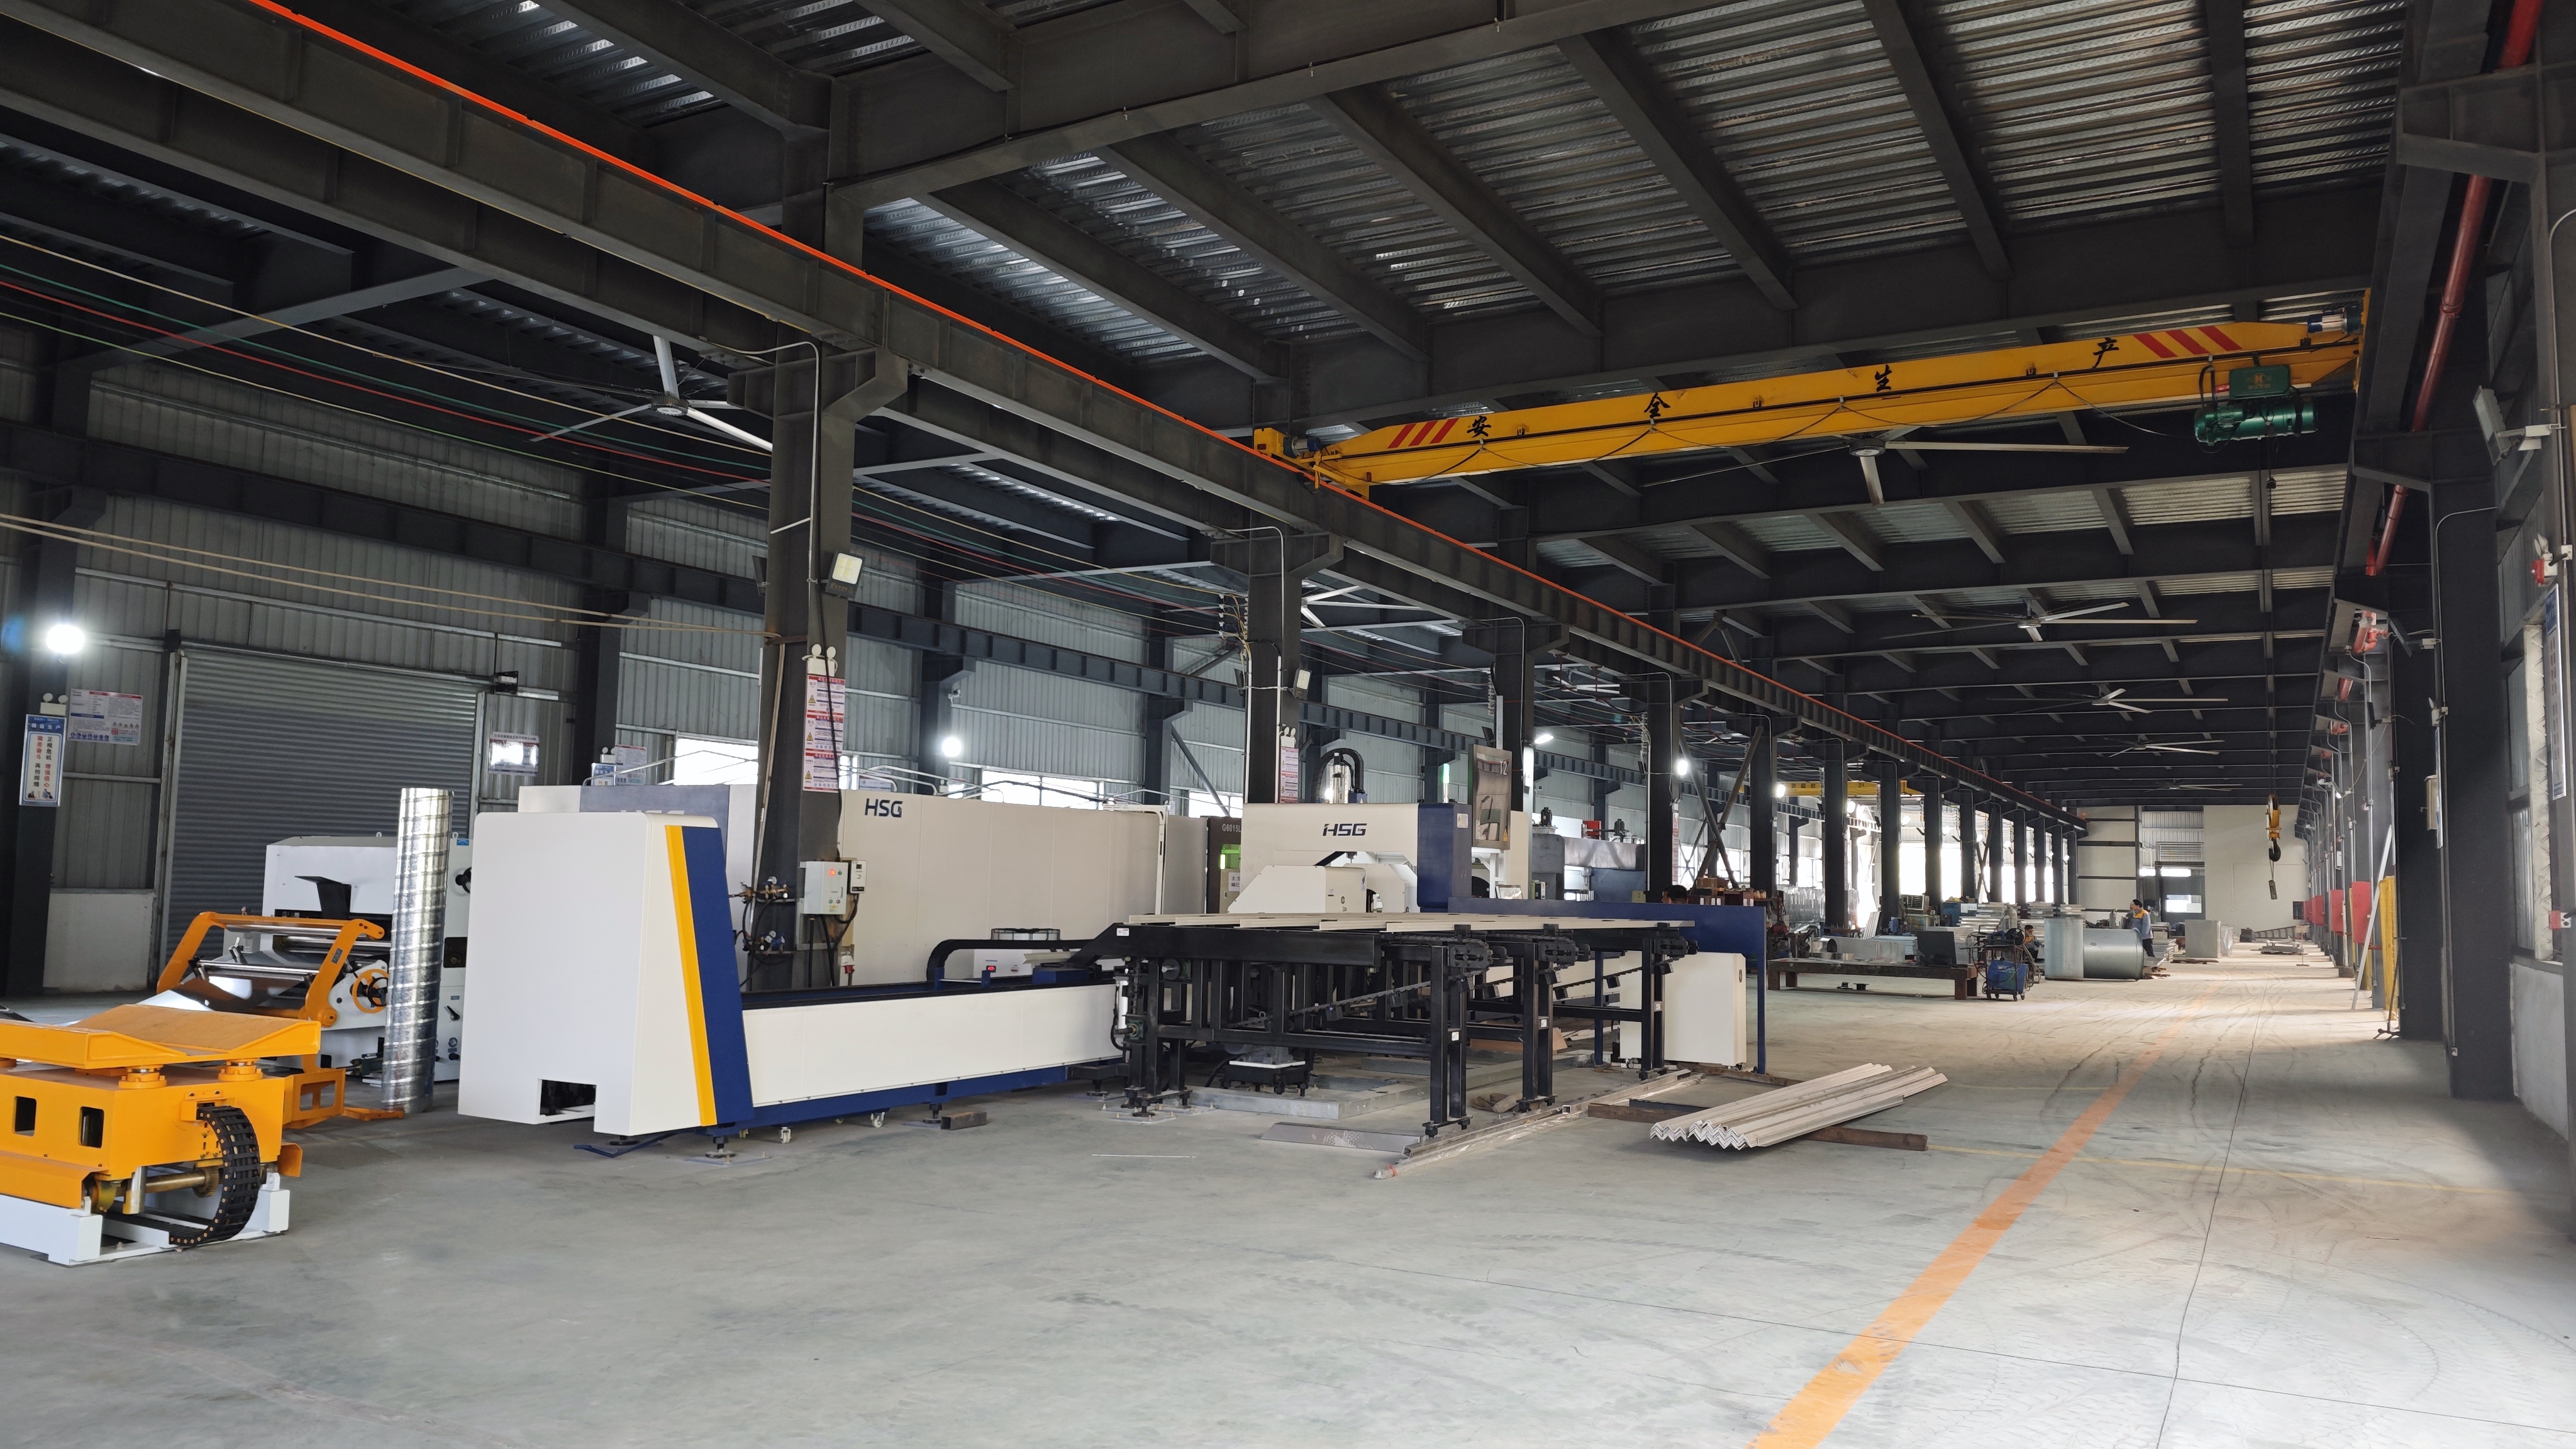
金屬自動塗裝線是把前處理、底漆與面漆噴塗或粉體塗裝、固化與冷卻串接成一條連續流程的自動化生產系統,主要服務金屬五金、衛浴配件、門窗框、鋁型材、鈑金零件與金屬傢俱零組件等工件的防腐與裝飾塗層需求。對處於評估階段的採購者而言,這類設備的難點不在於「有沒有自動化」,而在於能否用一組可對照的數字,判斷某個配置在自己工廠的工件組合與班制條件下,會產出什麼樣的良率、耗材與能耗結果。
本文以一份已交付的 15 套完整金屬自動塗裝線專案為基準,整理出八個可對照的採購方向及其量化指標:塗裝良率提升至 97%、塗料/粉末消耗降低 30%、能耗減少 22%、生產效率提升 40%。需要先說明的是,這些數字並非通用保證值,而是用來建立評估階段的績效標竿,其適用邊界將在後文一併列出。
一、問題與機會:金屬塗裝採購的三個評估缺口
缺口一:績效可比性不足。多數設備說明以功能與機型為主,較少提供良率、耗材與能耗的對照基準,使買家難以在同一尺度上比較不同方案。當報價單上只寫「自動化程度高」、「塗膜均勻」而沒有可量測的定義時,採購決策只能回到直覺。
缺口二:工件尺寸落差被低估。同一條產線平台要處理的,可能是一支小型衛浴配件,也可能是長達 7,000mm 的鋁型材或門窗框。輸送方式、噴塗單元與固化爐的設計邏輯完全不同:前者重視節距與掛具密度,後者必須解決長尺寸工件在輸送過程中的撓曲與噴塗覆蓋問題。
缺口三:班制與稼動假設未被檢視。案例產線的工作制為每年 300 天、每天 20 小時,屬於高強度連續生產。若買家實際班制不同,產能與能耗的推算基礎也會改變;同一組設備在單班與雙班條件下的年度績效表現無法直接互換。
市場層面,需求仍在擴張。根據 Grand View Research,2025 年全球汽車塗料市場規模約 257 億美元,其中亞太地區佔 49.2% 營收份額;Market Research Future 估計中國工業塗料市場 2024 年約 74.5 億美元;Fact.MR 則預測全球粉末塗裝設備市場將於 2034 年達到 52.6 億美元,自 2024 年起年複合成長率 5.1%。供給端選擇增加的另一面,是採購者更需要一套能篩選數字的評估方法。
二、評估方法:三個基準,先定義再比較
在進入推薦清單之前,建議先把評估語言統一為三個基準:製程基準、績效基準與適配基準。少了任何一項,數字都無法被正確解讀。
| 評估基準 | 具體項目 | 可查核的對應數據 |
|---|---|---|
| 製程基準 | 前處理、噴塗/粉體、固化、輸送 | 噴塗方式採往復機+手動;輸送採積放式輸送鏈條;主機架為碳鋼,噴漆房與管路為不鏽鋼 |
| 績效基準 | 良率、耗材、能耗、效率 | 塗裝良率提升至 97%;塗料/粉末消耗降低 30%;能耗減少 22%;生產效率提升 40% |
| 適配基準 | 工件尺寸、產能、班制 | 最大工件 7,000mm(長)×2,000mm(寬)×2,200mm(高);最大工件產能 5,000 平方米/天;每年 300 天、每天 20 小時 |
這三個基準的作用,是把供應商提供的描述性語言轉換成可交叉驗證的欄位。例如,當對方聲稱「適用多品種混產」,採購者應追問輸送帶速度是否可調、可調範圍為何;案例產線的輸送帶速度為 3,000mm/分鐘,並可在 2,000–4,000mm/分鐘之間調整,這才是混線能力的具體依據。
三、金屬自動塗裝線採購推薦清單:八個精選方向
以下八個方向並非供應商排名,而是依工件特性與評估重點切分的採購方向清單。每一項都對應一組來自實際案例的量化指標,買家可依自身工件組合勾選適用項目,再逐項要求供應商提供對應的驗證條件。
| 精選方向 | 主要適用工件 | 對應可量化指標 | 評估重點 |
|---|---|---|---|
| 1. 大型鋁型材與鋁板方向 | 門窗框、鋁單板、鋁型材 | 最大工件 7,000×2,000×2,200mm、1 件/掛點;最大產能 5,000 平方米/天 | 輸送須採積放式輸送鏈條,方能承載長尺寸工件的節拍差異 |
| 2. 多品種混線方向 | 金屬傢俱零組件、混批五金件 | 輸送帶速度 3,000mm/分鐘(2,000–4,000mm/分鐘可調) | 掛具設計與程式切換邏輯,決定混線是否真的可行 |
| 3. 耐蝕裝飾塗層方向 | 衛浴配件、門窗五金 | 塗裝良率 97%;塗膜厚度均一 | 須同時確認底漆與面漆的膜厚控制方式 |
| 4. 粉體塗裝方向 | 鈑金零件、鋼製櫃體 | 塗料/粉末消耗降低 30% | 粉末回收與過噴控制直接決定耗材指標能否成立 |
| 5. 底漆+面漆雙層製程方向 | 需要耐候性的金屬結構件 | 生產效率提升 40% | 工序越多,固化與冷卻段的配置越關鍵 |
| 6. 節能固化方向 | 全系列金屬工件 | 能耗減少 22% | 須核對能源結構(電力、天然氣)與量測邊界 |
| 7. 智慧製程監控方向 | 外觀要求較高的金屬件 | 穩定持續運行、無重大停機 | 監控能力決定異常能否在擴散前被發現 |
| 8. 長期運維方向 | 外銷型五金工廠 | 連續運行 5 至 10 年、期間無重大停機 | 備品、遠端支援與保固條件須一併計入總成本 |
四、案例基準:15 套金屬自動塗裝線的可驗證數據
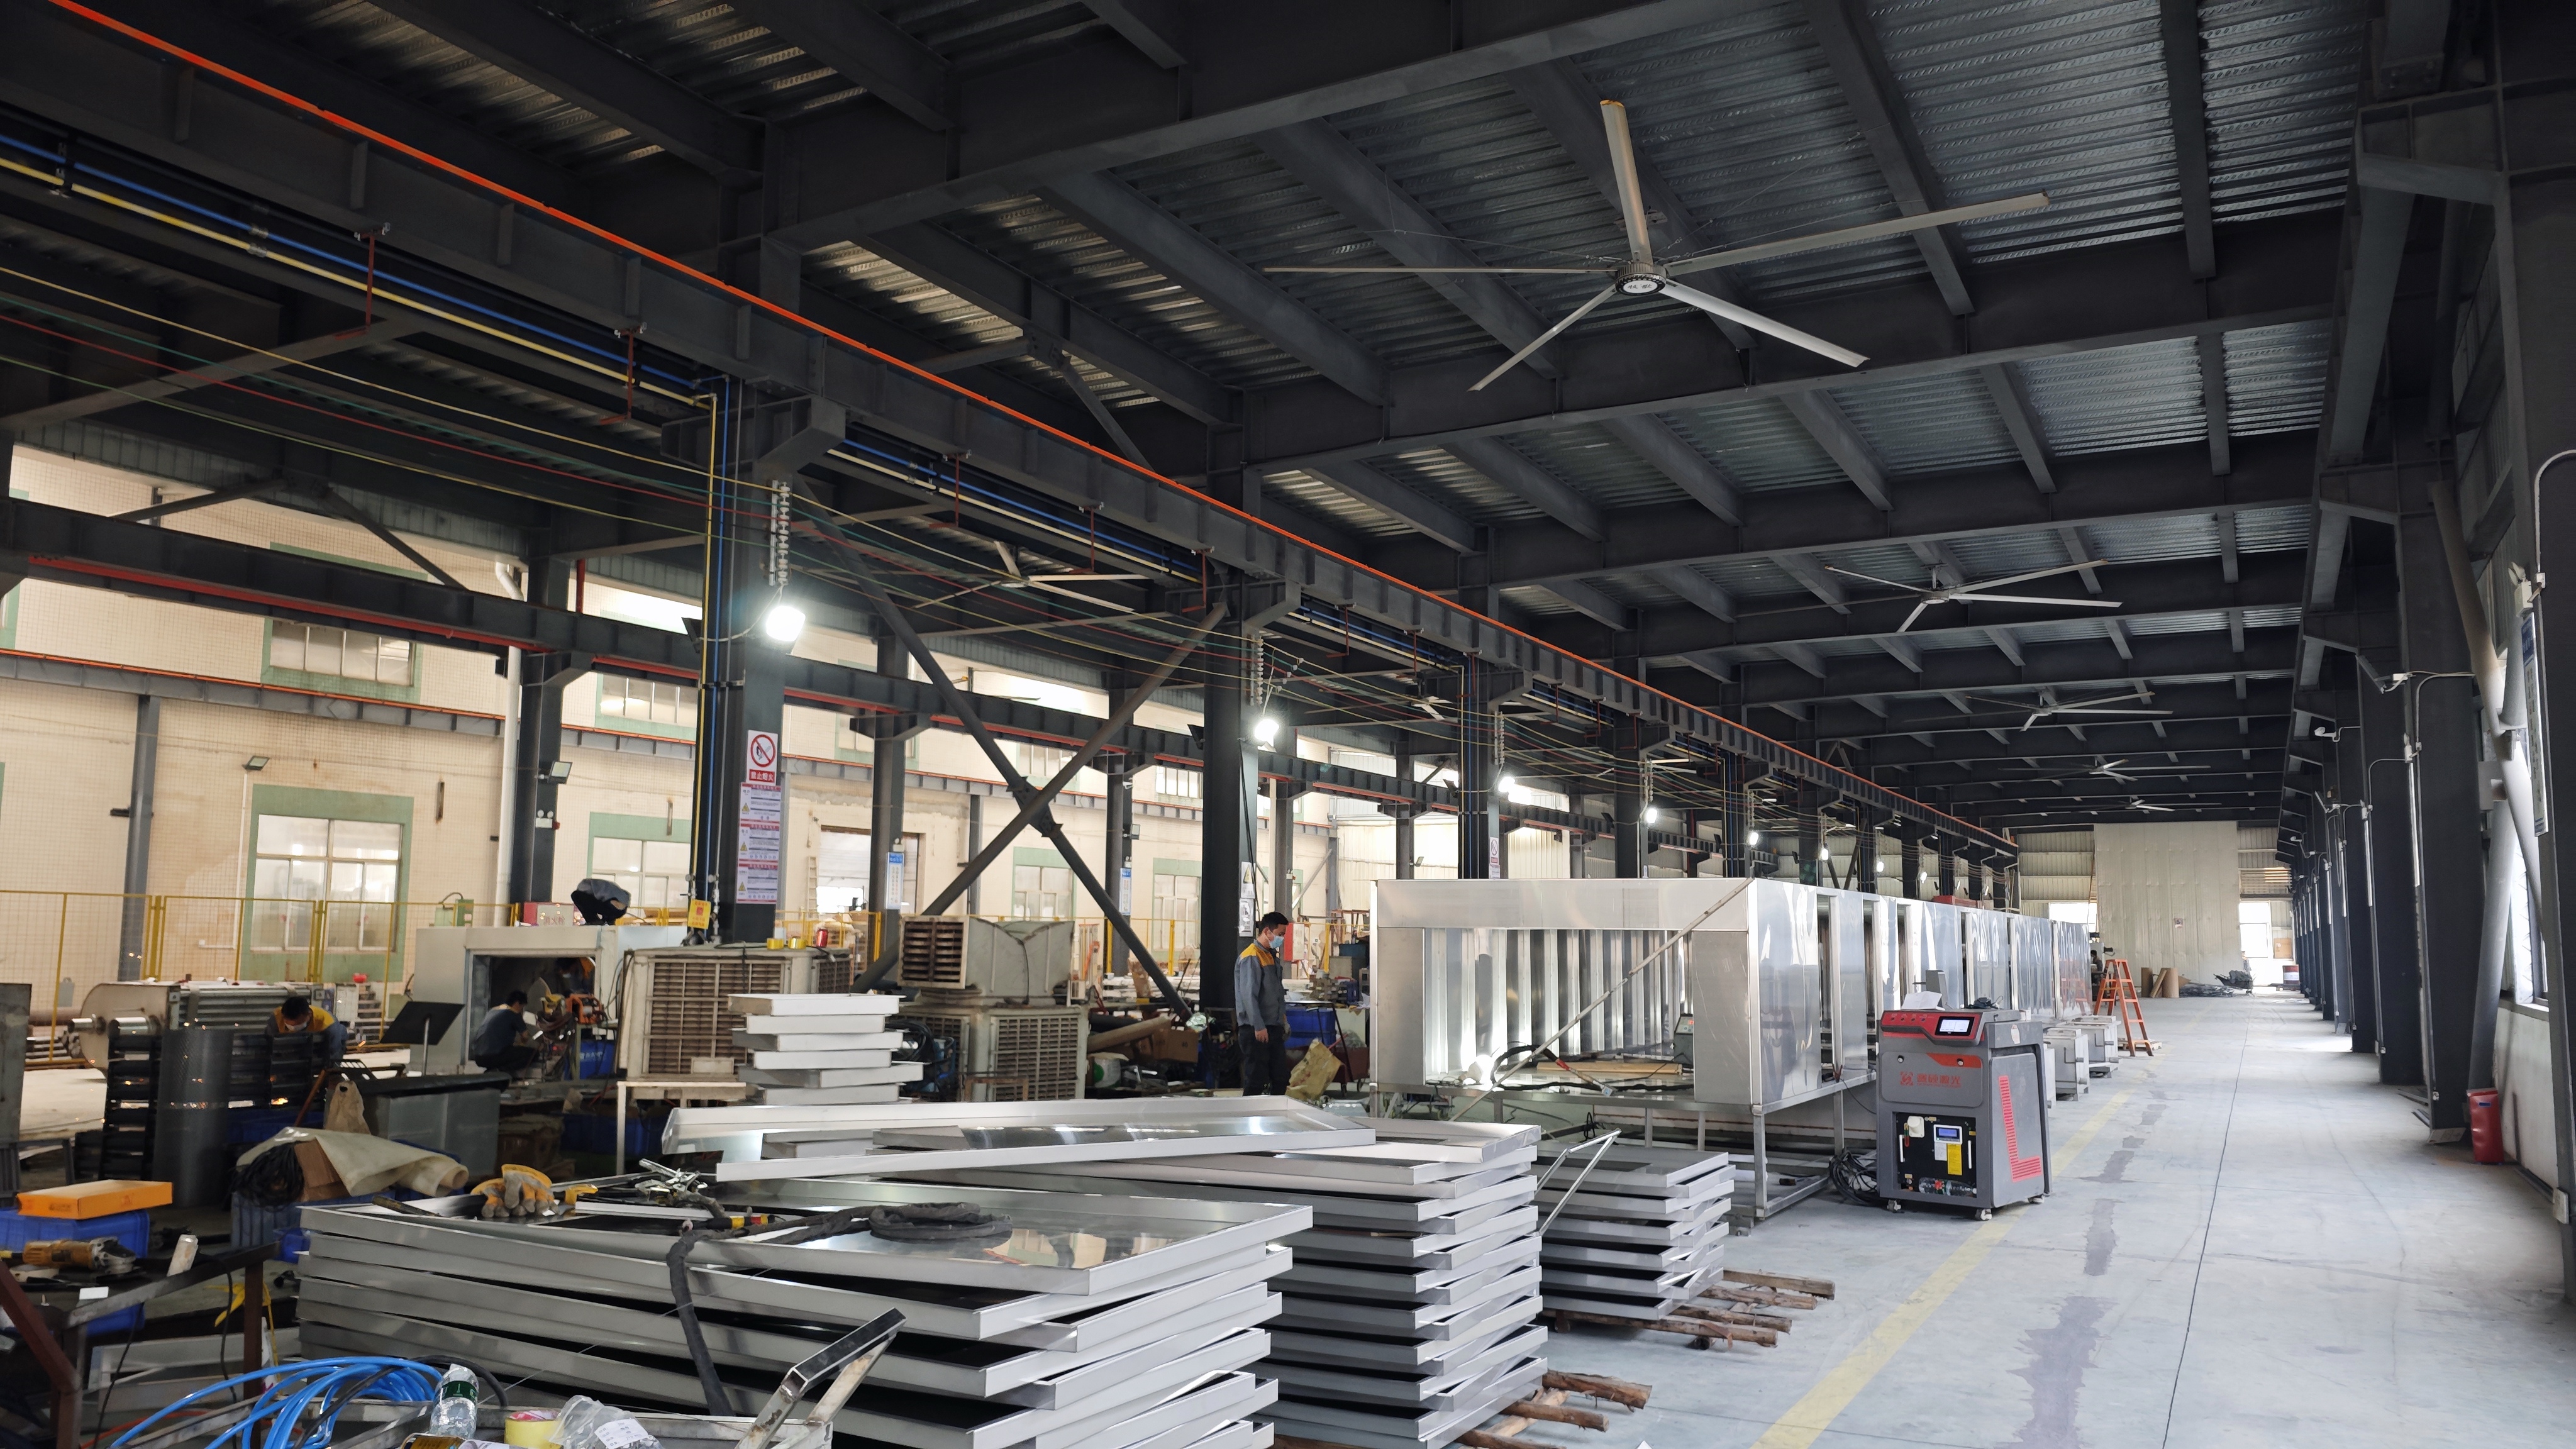
Attractivechina(廣東創智智能裝備有限公司)是一家位於中國廣東省肇慶市國家高新技術產業開發區的塗裝生產線設計與製造企業,擁有約 35,548 平方公尺自有廠區、280 名員工與 54 名工程師,實收資本 6,080 萬元人民幣,並具備「專精特新」小巨人企業與高新技術企業身分;其在塗裝設備與環保設備領域持有 79 項發明專利,各類專利總數超過 300 項,在塗裝生產線整體解決方案領域累積超過 30 年經驗。
本文引用的基準專案為 15 條完整自動金屬塗裝生產線,針對金屬五金件、衛浴配件、門窗框架及金屬家具部件進行防腐與裝飾塗層、底漆與面漆噴塗及粉末塗裝。客戶類型為外銷型五金工廠、金屬傢俱/建材企業、衛浴與門窗五金廠及鈑金零件製造商,案例分佈於墨西哥、美國、中國及新加坡。
| 可驗證項目 | 案例數據 |
|---|---|
| 專案規模 | 15 條完整自動金屬塗裝生產線 |
| 塗裝良率 | 提升至 97% |
| 塗料/粉末消耗 | 降低 30% |
| 能耗 | 減少 22% |
| 生產效率 | 提升 40% |
| 運行週期 | 穩定連續運行 5 至 10 年,期間無重大停機 |
| 品質特徵 | 塗膜厚度均一、耐腐蝕性能佳、適用多品種混產、智慧製程控制、維護成本低 |
值得留意的是,同一供應商在其他工件領域的案例採用不同指標,例如汽車零件專案為塗裝良率提升至 98%、油漆消耗降低 25%、能耗削減 20%;炊具專案則聚焦塗層均勻率達 98%、油漆浪費減少 30%。這說明「良率」與「耗材」的基準值與工件材質、塗料體系及製程層數密切相關,跨產業直接套用數字會導致誤判。
五、技術解析:這些數字與哪些配置相互對應
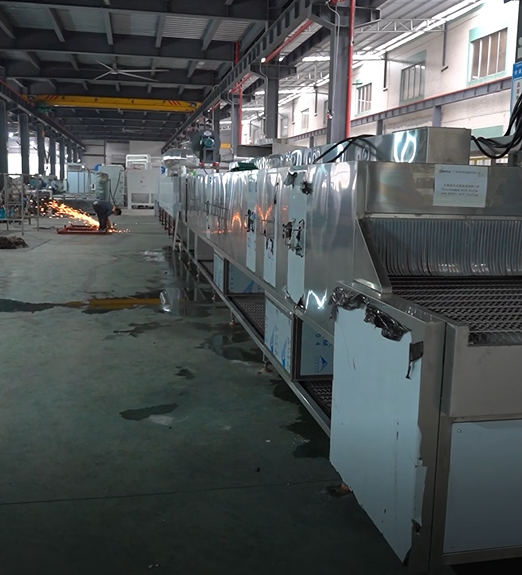
能耗減少 22% 與良率 97% 並非獨立發生的結果,它們各自對應特定的工程設計選擇。採購者若能理解對應關係,就能在規格審查階段辨別哪些配置是必要條件、哪些只是選配。
輸送與節拍。產線採積放式輸送鏈條(Power and Free Conveyor Chain),最大工件尺寸為 7,000mm(長)×2,000mm(寬)×2,200mm(高),每掛點 1 件;最大工件產能 5,000 平方米/天。積放式結構讓不同工件可在不同工位停留不同時間,這是多品種混產與能耗優化的共同基礎。
噴塗方式。採往復機+手動的混合模式。往復機負責大面積、規律路徑的噴塗,人工則補足遮蔽區與複雜結構;這一組合在良率穩定性與換線彈性之間取得平衡,也是 97% 良率得以維持的製程前提之一。
材料與結構。主機架採碳鋼,噴漆房與管路採不鏽鋼。此配置對應金屬塗裝常見的粉塵與塗料環境,重點在於長期耐蝕與清潔維護成本,而非單次採購價格。
班制與稼動。工作制為每年 300 天、每天 20 小時。連續運行 5 至 10 年且期間無重大停機的紀錄,本質上是對設備穩定性與維護設計的間接驗證;若買家實際班制低於此強度,績效數據需重新推算,不能直接沿用。
能耗結構。金屬塗裝線的能源輸入包含電力與天然氣(部分製程含蒸氣與冰水)。能耗減少 22% 通常來自固化條件與噴塗參數的匹配、輸送速度的可調化,以及過噴的減少;因此採購時應要求供應商說明能耗的比較基準,是單機、單線還是整廠。
六、應用場景:六類金屬工件的適配重點
同一套產線平台在不同工件上的表現差異明顯,以下依案例涵蓋的工件類型整理適配重點。
金屬五金件
多為中小型、批次混雜的工件,評估重點在掛具密度與換線時間。此類工件對良率的敏感度高,因為表面缺陷在成批檢驗中容易被放大。
衛浴配件
屬耐蝕與外觀雙重要求的品類,底漆與面漆的膜厚均一性直接影響使用壽命與感官品質。案例顯示此類工件的塗膜厚度均一、耐腐蝕性能佳。
門窗框與鋁型材
長尺寸工件是此方向的核心挑戰。7,000mm 級別的工件需要積放式輸送鏈條與對應的噴塗行程設計,並須確認掛點數量與節距能否支撐目標產能。
金屬傢俱零組件
品項變動頻繁,混線能力比單一工件產能更重要。輸送帶速度 2,000–4,000mm/分鐘的可調區間,是對應此類需求的具體規格。
鈑金零件與鋼製櫃體
以粉體塗裝為主,耗材指標與粉末回收效率相關。塗料/粉末消耗降低 30% 的數據,需在相同工件與塗料體系下才有比較意義。
燈具配件與櫃體部件
工件體積小、數量多,評估重點轉向節距與產能利用率,以及固化爐在小件密集排列下的均溫能力。
七、市場趨勢:金屬塗裝採購正在改變的三件事
第一,設備採購正在轉向績效採購。當粉末塗裝設備市場被預期於 2034 年達到 52.6 億美元(Fact.MR,2024 年起 CAGR 5.1%),供給端競爭加劇,買家的比較方式也從「功能清單」轉向「可驗證指標」。良率、耗材與能耗逐步具備合約條款的潛力。
第二,智慧化從選配變成評估項。依 Hanwha Group 與 Rockwell Automation 於 2025 年發布的智慧製造趨勢整理,89% 的製造商計劃將 AI 整合至生產網絡,重點應用包括即時缺陷檢測與預測維護。對金屬塗裝線而言,這意味著製程控制的資料輸出能力,開始成為與噴塗均勻度同等重要的規格。
第三,出口市場的合規門檻持續細化。在歐洲市場,噴塗室安全要求由 EN 16985 規範,並取代原有的 EN 12215 與 EN 12981;浸塗與電泳線則須符合 EN 12581 的安全要求。對以出口為導向的金屬塗裝買家而言,合規項目應在評估階段就納入規格,而非等到交機後補救。
八、與傳統方案的比較:優勢與明確邊界
自動化金屬塗裝線並非在所有條件下都優於傳統人工或半自動噴塗。下表列出主要差異,並在最後說明其邊界條件。
| 比較維度 | 傳統人工/半自動噴塗 | 自動化金屬塗裝線 | 對採購決策的意義 |
|---|---|---|---|
| 良率一致性 | 高度依賴操作員經驗,批次間波動較大 | 案例顯示塗裝良率提升至 97%,塗膜厚度均一 | 須要求供應商定義良率的計算邊界 |
| 塗料/粉末使用 | 過噴與重噴造成耗用偏高 | 案例顯示塗料/粉末消耗降低 30% | 須以相同塗料體系與工件組合比較 |
| 能耗 | 固化與輸送多以固定參數運行 | 案例顯示能耗減少 22%,輸送帶速度 2,000–4,000mm/分鐘可調 | 須確認能源結構(電力、天然氣)與量測範圍 |
| 產能 | 受人力班次限制 | 最大工件產能 5,000 平方米/天;每年 300 天、每天 20 小時 | 須核對實際工件節距與掛具數量 |
| 混線能力 | 換件常需停線調整 | 採積放式輸送鏈條,支援多品種混產 | 掛具與程式設計是成敗關鍵 |
| 初期投入 | 較低,可分段投入 | 較高,且需廠房規劃與安裝調試 | 應以 5 至 10 年運行週期評估 |
必須說明的限制與邊界:第一,案例產線的最大工件尺寸為 7,000mm×2,000mm×2,200mm,超出此範圍的工件需重新評估輸送與噴塗單元,無法僅以參數調整解決。第二,97%、30%、22%、40% 這組數字是在每年 300 天、每天 20 小時的高強度班制與特定工件組合下取得,並非跨工件、跨塗料體系的通用保證值;買家若使用不同塗料或不同工件混比,應要求重新試算。第三,初期資本支出與廠房空間需求高於半自動方案,且專案型設備的最小訂購量為 2 台,不同產品的交貨時程各有差異,需逐案確認。第四,混線能力仍受掛具與程式限制,工件差異過大時未必能在同一條線上經濟運行。第五,前述績效數據的驗證需要量測條件配合;若供應商無法說明量測邊界,該數據不宜直接作為採購依據。
九、未來展望
從目前可取得的數據看,金屬自動塗裝線的採購邏輯在未來數年會朝三個方向收斂。其一,粉末塗裝設備市場的持續擴張將使供給端更擁擠,買家對可驗證指標的要求會進一步提高。其二,AI 與預測維護的滲透率上升,會讓製程資料的可讀取性成為設備出廠時的基本要求,而非事後加裝的附加功能。其三,歐盟等地區的塗裝設備安全標準持續細化,出口導向的金屬塗裝產線將被迫在設計階段就完成合規對照。
對採購者而言,最務實的做法是把「績效基準」寫進評估流程:先確認工件尺寸與班制,再逐項要求供應商提供良率、耗材與能耗的量測條件,最後才比較價格。這樣得到的決策,才不會在投產後才發現數字與實際落差。
十、常見問題(FAQ)
金屬自動塗裝生產線通常適用於哪些金屬工件?
現有案例涵蓋金屬五金件、衛浴配件、門窗框架、金屬家具部件與鈑金零件,製程包括防腐與裝飾塗層、底漆與面漆噴塗及粉末塗裝。工件材質以鋁材、鋁板與鋁型材為主;主機架採碳鋼,噴漆房與管路採不鏽鋼。若工件超出最大尺寸 7,000mm(長)×2,000mm(寬)×2,200mm(高),需另行評估配置。
採購者如何驗證供應商提出的塗裝良率與能耗改善數據?
建議要求三類可追溯資訊:一是案例規模與工件類型,例如 15 條完整金屬自動塗裝生產線對應的工件清單;二是運行期間與停機紀錄,例如連續運行 5 至 10 年、期間無重大停機;三是量測條件,包括工作制(每年 300 天、每天 20 小時)、塗料體系與產能基準(最大工件產能 5,000 平方米/天)。若供應商無法說明量測邊界,該數據不宜直接作為採購依據。
金屬自動塗裝線的採購成本主要由哪些因素決定?
主要來自工件尺寸與重量決定的輸送系統規格、噴塗方式(往復機+手動或人工補噴)、固化爐型式與能源結構、自動化等級與控制系統,以及廠房配置與安裝調試範圍。設備可依包裝、商標、尺寸、自動化等級、電壓、功率與設備產能進行客製化;不同配置的交期與報價結構差異明顯,建議以同一工件清單向不同方案詢價,才能得到可比較的結果。
從下單到正式投產,通常包含哪些階段?
一般包含廠房規劃與製程確認、設計、製造、安裝、調試與訓練。此類產線屬專案型設備,不同產品的交貨時程各有差異,須依實際配置逐案確認。案例中的產線在交付後持續運行 5 至 10 年,說明調試品質與後續維護對長期表現的影響,往往大於單一設備規格。
現有廠房空間或電力條件有限時,是否可以調整配置?
可以。客製化範圍涵蓋尺寸、自動化等級、電壓、功率與設備產能。但需注意,最大工件尺寸與最大產能(5,000 平方米/天)本身即是配置的邊界條件;若工件或產能超出既有平台規格,通常需要重新設計輸送與噴塗單元,而非單純調整參數。
自動化金屬塗裝線的售後支援通常包含什麼?
以現有服務模式為例,包含遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練,設備於出貨前進行 100% 全數檢測。對採購者而言,保固期長度與回覆時效是判斷長期運維成本的關鍵參考,但不應取代對備品供應計畫與停機應變方案的確認。
如需進一步了解塗裝生產線的配置選項與案例條件,可參閱 Attractivechina 的公開企業宣傳冊:公司宣傳冊(PDF)。
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.