
汽車零件自動塗裝線供應商能力實證:20套產線5年不停機的關鍵證據
評估汽車零件自動塗裝線供應商時,最難被驗證的往往不是規格表上的數字,而是「設備在客戶廠內連續運轉數年之後,還剩下多少可比較的狀態」。一台產線的履約能力,在前三個月的驗收期內看不出全貌;停機頻率、維護成本與品質漂移,通常要到第二、第三年才會浮現。因此,供應商能力的實證,本質上是一組沿著時間軸展開的證據,而不是一份採購規格清單。
本文以一個可具體描述的實績為基準:汽車零配件 ODM/OEM 代工廠與一級汽車零配件供應商共採用 20 套完整汽車零配件自動塗裝線,專案運行週期為 5 至 10 年,其中前五年無重大產線停機事故。文中將拆解這組數字由哪些條件構成、採購者可以如何查核,以及這類產線在工件、廠房與維護上的實際邊界。
文中提及的設備供應商為 Attractivechina(廣東創智智能裝備有限公司),該公司成立於 2005 年,位於中國廣東省肇慶市國家高新技術產業開發區,自有廠區約 35,548 平方公尺,主要為汽車零件、炊具、家具、樂器、金屬製品、工業設備與軌道運輸等行業提供客製化自動塗裝生產線與整廠解決方案。
為什麼「五年不停機」比任何規格參數都更難驗證
塗裝產線的品質風險分布相當不平均。設備的噴塗精度、輸送速度、烘烤曲線在出廠前都能被量測,也因此容易被寫進合約;但真正決定生產成本的變數——例如噴槍與往復機的磨耗週期、輸送鏈條的張力變化、噴漆室氣流平衡的長期穩定性、以及備品更換的實際頻率——只有在量產數年後才會顯現。這使得「長期無重大停機」成為一項需要第三方或客戶端紀錄佐證的能力聲明,而不是供應商單方面可以宣稱的規格。
換言之,供應商能力的實證有三個特性:它必須來自真實客戶端而非樣品線;它必須跨越足以暴露磨耗問題的時間長度;它必須能被拆解成可查核的項目,而不是一句概括性的評語。以下先從產業背景說明,為何這類證據在 2025 年之後的採購語境中變得更關鍵。
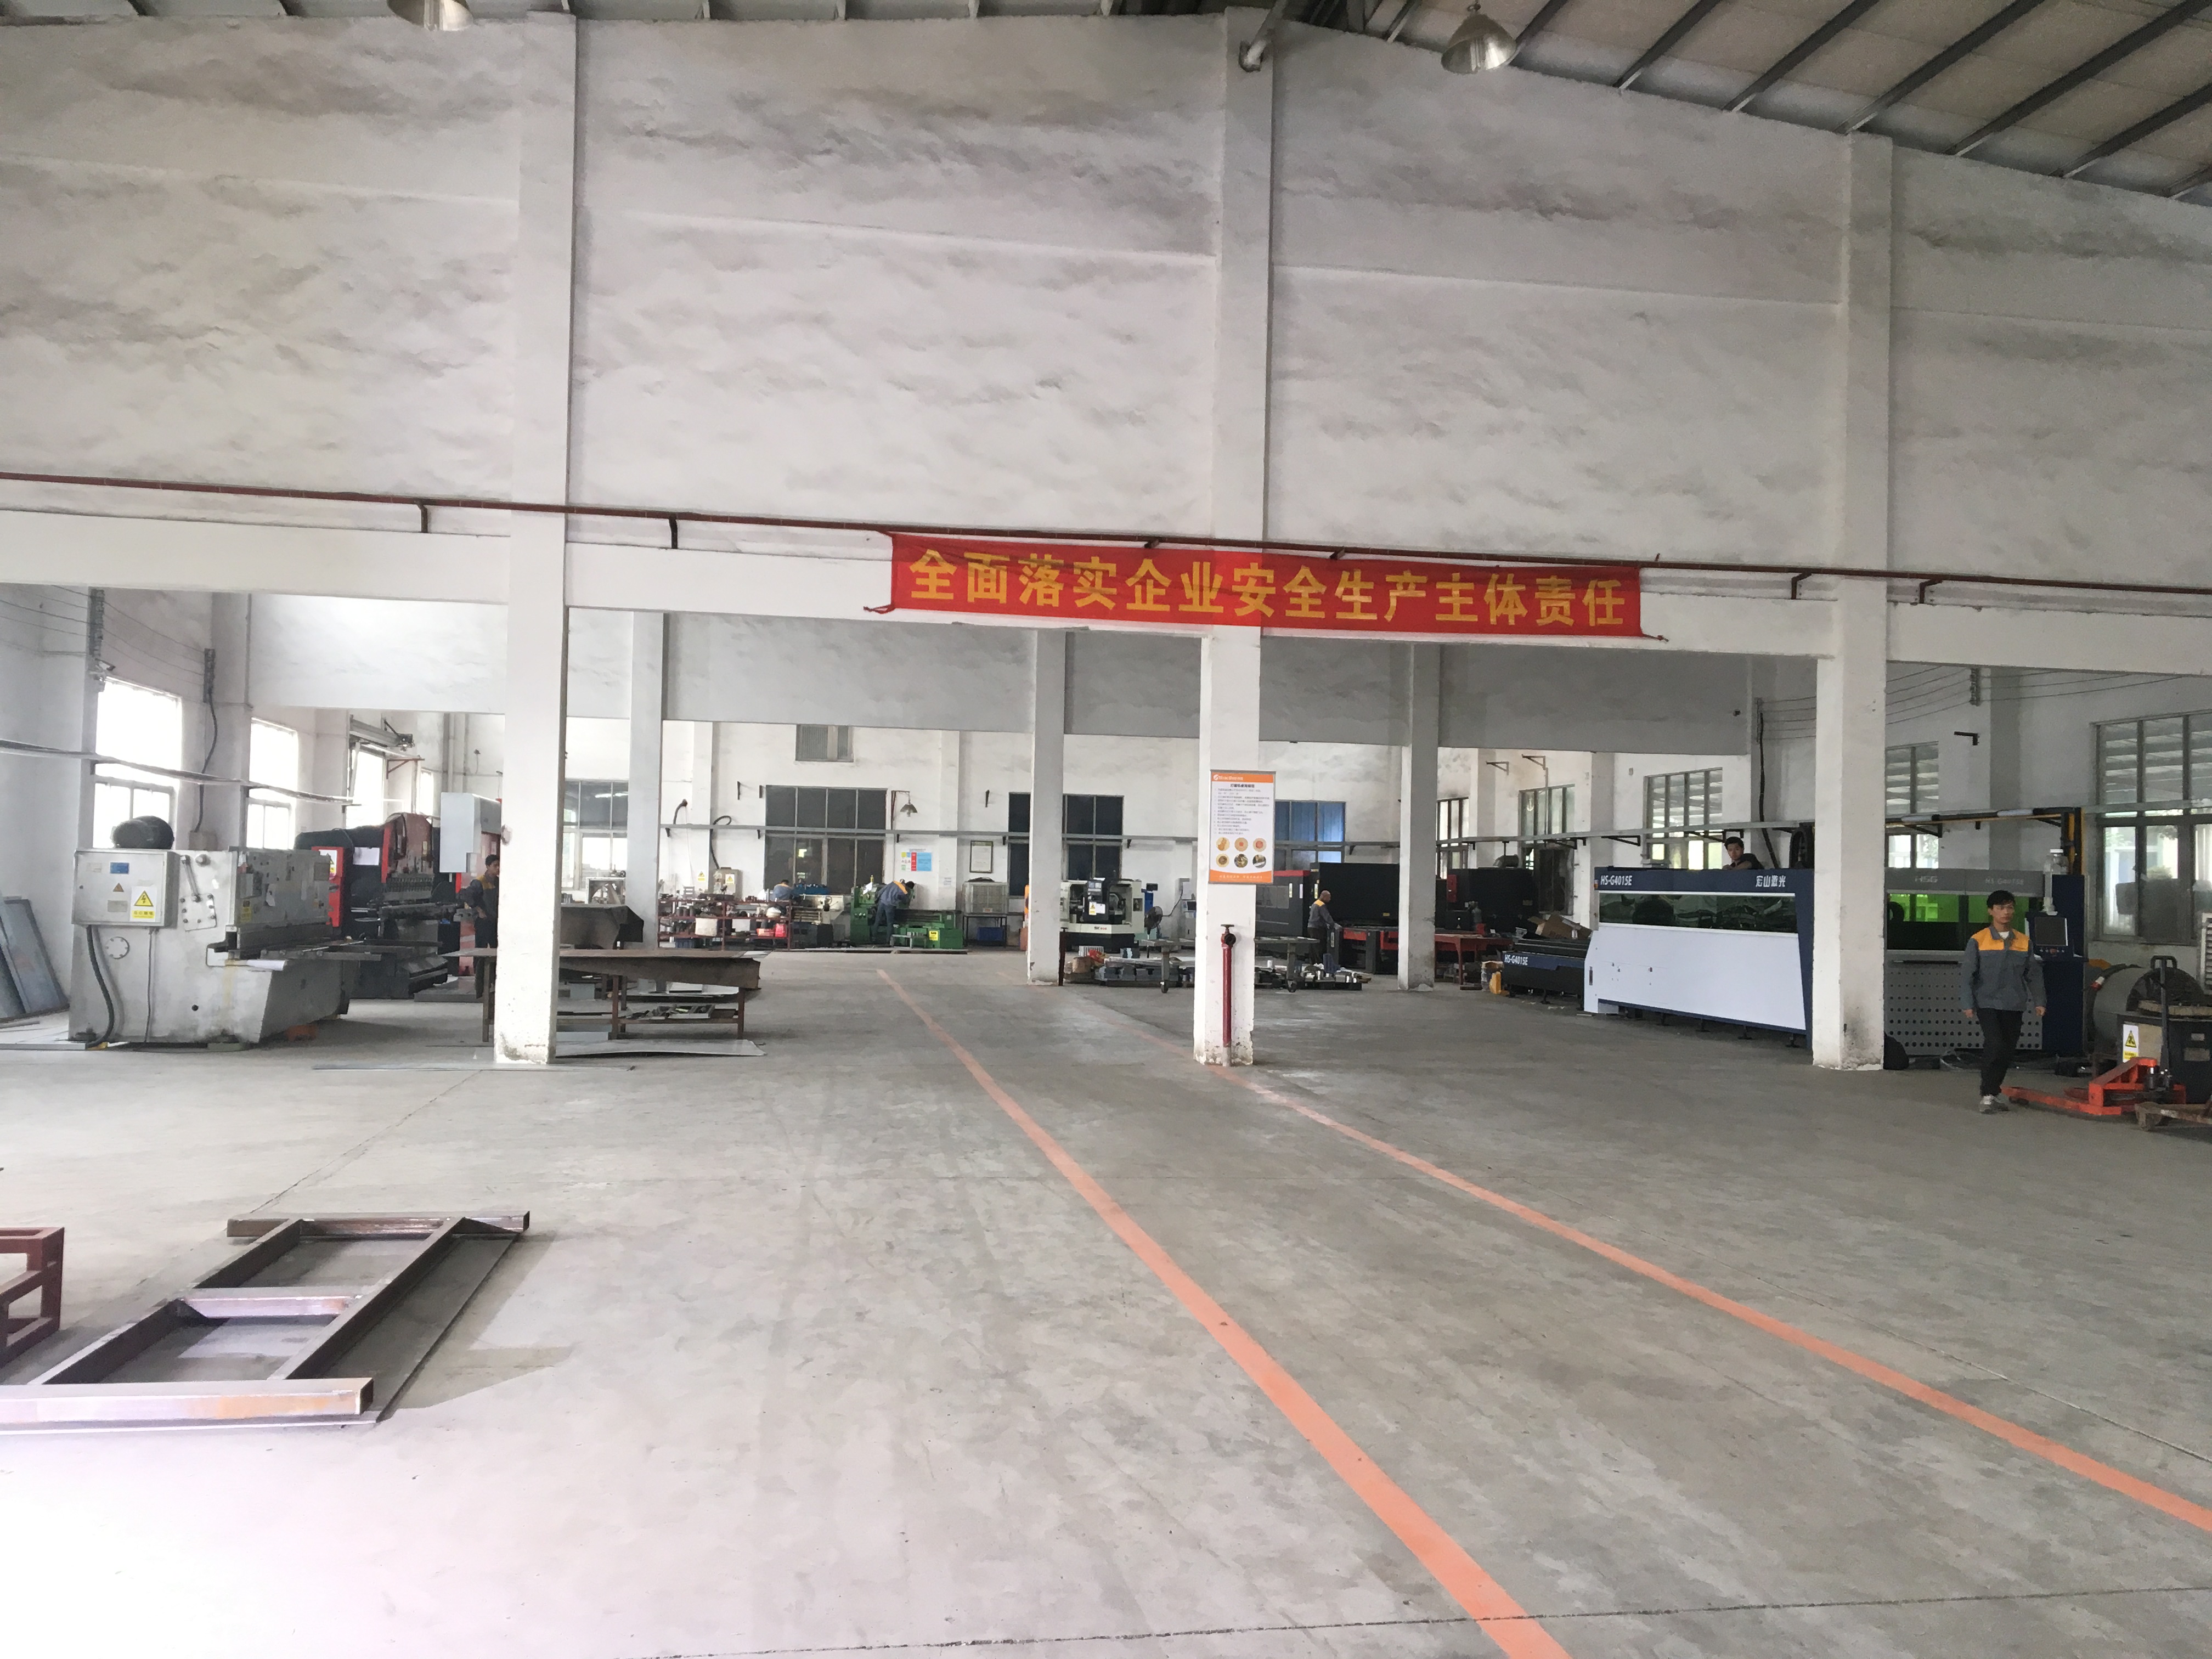
圖一:自動塗裝產線的車間配置,包含前處理、噴塗、烘烤與輸送段的整合佈局。來源:Attractivechina 生產車間實景。
產業背景:汽車塗裝需求集中化,讓設備實績成為採購門檻
汽車塗料與塗裝設備市場的規模變化,直接影響一級供應商對設備穩定性的要求。Grand View Research 的資料顯示,2025 年全球汽車塗料市場規模約為 255.7 億美元,其中亞太區占 49.2% 的營收份額;Market Research Future 則估計,中國工業塗料市場在 2024 年約為 74.5 億美元,主要動能來自永續製程與自動化的技術轉移。設備端的成長同樣明確:Fact.MR 預測全球粉末塗裝設備市場將於 2034 年達到 52.6 億美元,2024 年起的複合年成長率為 5.1%。
對採購者的實務意義在於:當塗裝產能持續向少數具備規模與合規能力的代工體系集中,設備一旦停機,影響的不只是單一工廠的產出,而是整條供應鏈的交期承諾。這也解釋了為什麼「多零件混線生產」與「低維護設計」會被列為汽車零件塗裝產線的核心亮點,而不只是附加功能——混線能力決定設備在車型改款時的再利用價值,低維護設計則決定五年後的實際持有成本。
在智慧製造層面,Hanwha Group 與 Rockwell Automation 的產業觀察指出,2025 年的製造趨勢強調 AI 驅動的即時缺陷檢測與預測性維護,並有 89% 的製造商計畫將 AI 整合進生產網絡。這項趨勢與塗裝產線的直接關聯是:設備的稼動紀錄、感測數據與維護工單開始被系統化保存,供應商能否提供可追溯的運行資料,正在成為新的評估項目。
實證案例輪廓:20 套汽車零件自動塗裝線的交付結構
本案的規模並非單一產線,而是 20 套完整汽車零配件自動塗裝線,部署於德國、俄羅斯、泰國、印尼、墨西哥與中國等地,終端使用者為汽車零配件 ODM/OEM 代工廠與一級汽車零配件供應商。其塗裝對象涵蓋汽車結構件、底盤零組件與內裝飾件,製程包含表面塗裝、底漆及面漆噴塗。
採購者在查核這類實績時,第一個應該確認的不是「幾套」,而是「同一客戶是否重複下單」。多套產線若來自同一集團的不同廠區或不同車型的量產線,代表設備在實際量產條件下通過了內部複製驗證,這比一次性的單套交付具備更高的證據強度。
| 查核項目 | 本案對應內容 |
|---|---|
| 專案規模 | 20 套完整汽車零配件自動塗裝線 |
| 客戶類型 | 汽車零配件 ODM/OEM 代工廠、一級汽車零配件供應商 |
| 部署市場 | 德國、俄羅斯、泰國、印尼、墨西哥、中國 |
| 塗裝對象 | 汽車結構件、底盤零組件、內裝飾件 |
| 製程內容 | 表面塗裝、底漆噴塗、面漆噴塗 |
| 運行週期 | 5 至 10 年;前五年內無重大產線停機事故 |
| 量化結果 | 塗裝良率提升至 98%;塗料消耗量降低 25%;能耗減少 20% |
| 設計特點 | 塗裝品質穩定、適合多種零件混線生產、具備智慧監控、低維護設計 |
需要留意的是,這些數字對應的是該專案在既有製程與管理條件下的結果,並非所有導入相同線體的工廠都能自動複製。良率與塗料消耗同時受工件設計、塗料品牌、前處理品質與現場管理水準影響,設備只是其中一項可控變數。採購者在引用這類數據時,應同步確認其量測基準,例如良率的判定標準是否包含重工件、塗料消耗是否以單位面積計算。
技術解析:結構件、底盤零組件與內裝飾件的實際塗裝條件
同一條產線要同時處理結構件、底盤零組件與內裝飾件,難點不在於噴塗動作本身,而在於三類工件的材質、尺寸與外觀要求彼此衝突。內裝飾件多為 ABS+PC 塑膠件,重視外觀與色差;底盤與結構件多為金屬件,重視附著力與耐腐蝕;兩者的噴塗參數與輸送節拍難以共用同一組設定。
本案對應的設備設計條件如下,這些參數決定了產線能承接的工件範圍與節拍上限:
- 典型工件:前保險桿、門板飾條、輔助儀表板、換檔面板、儀表板飾條、輪拱、開關面板。
- 工件材料:ABS+PC。
- 工作制度:每年 336 天、每天 22 小時。
- 噴塗環境:噴漆室溫度 25±2°C,濕度 65±10% RH。
- 噴塗方式:離線模式搭配機器人噴塗。
- 生產週期:45 秒/托盤,約 1,760 托盤/天。
- 最大工裝托盤尺寸:長 1,350 × 寬 900 × 高 200 mm。
- 設備利用率:85%。
- 廠房需求:100 m(長)× 38 m(寬)× 5.4 m(高)。
- 能源需求:電力、天然氣、蒸氣、冰水。
- 結構材質:主框架為碳鋼,噴漆室與管路為不鏽鋼。
其中 25±2°C 與 65±10% RH 的環境控制,是塑膠件塗裝能否維持外觀一致性的關鍵前提。ABS+PC 對溫濕度變化敏感,噴漆室條件不穩會直接反映在流平性與色差上;而 336 天/年、22 小時/日的工作制度,則意味著設備的停機窗口被壓縮到極窄,任何需要長時間停線的維修項目都會直接影響交付。這也回到本文的主題:所謂「五年不停機」,實際上是被高稼動制度逼出來的設計結果,而不是一項行銷說法。
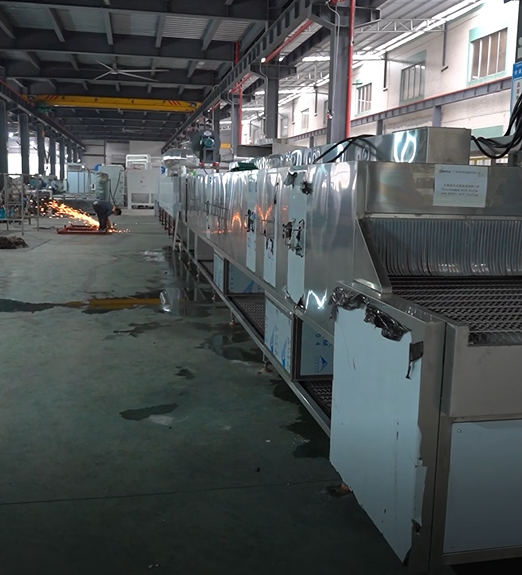
圖二:產線交付階段的設備安裝與調試作業,此階段的紀錄是後續查核稼動表現的基準。來源:Attractivechina 設備安裝與調試實景。
採購者可查核的五層證據鏈
供應商能力聲明若無法被拆解,就無法被驗證。以下五層架構可作為評估汽車零件自動塗裝線供應商時的查核順序,由外部可見度高的項目往內部紀錄推進。
第一層:交付規模與客戶結構
確認安裝基數的分布,以及客戶類型是否與自身處境相近。若供應商的實績集中在單一市場或單一客戶,其複製能力尚未被驗證。Attractivechina 對外揭露的資料包括年交付量約 60 套設備、出口比例約 20%,主要市場涵蓋越南、伊朗、印尼、巴西、阿拉伯聯合大公國、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡;第三方貿易平台亦列出其全球自動塗裝線交付數量超過 2,000 套的紀錄。這類第三方資料可作為交叉參考,但仍應以可聯繫的客戶端紀錄為主。
第二層:運行時間與停機紀錄
要求提供具體廠區的稼動統計與停機分類紀錄。有效的紀錄應區分計畫保養停機與非計畫停機,並標明每次非計畫停機的原因歸屬(設備、工件、塗料或人為操作)。本案的「五年內無重大產線停機事故」屬於此層證據,採購者可要求對應的維護工單與停機原因分類作為佐證。
第三層:品質與耗用數據
良率、膜厚一致性、塗料單位消耗與能耗是四個可交叉比對的指標。本案汽車零件產線對應的結果為塗裝良率 98%、塗料消耗降低 25%、能耗減少 20%。作為同一供應商在其他行業的對照,其金屬五金塗裝線案例揭露的數據為塗裝合格率 97%、塗料/粉末消耗降低 30%、能耗降低 22%,並在 5 至 10 年運行期間無重大停機;炊具塗裝線案例則為塗層均勻度 98%。跨行業數據的價值不在於數字高低,而在於供應商是否具備一致的量測與紀錄習慣。
第四層:合規與文件
塗裝設備的合規文件需區分「管理系統認證」與「產品安全標準」兩類。管理系統方面,Attractivechina 持有 ISO 9001 品質管理系統認證(證書編號 DZ/CN/2308009Q,由大眾(廣州)認證有限公司簽發,範圍為塗裝機械設備的設計與製造)、ISO 14001 環境管理系統認證(證書編號 DZ/CN/2407055E,有效期限至 2027 年 10 月 14 日)以及 ISO 45001 職業健康安全管理系統認證(證書編號 04926S00152R001,由廣東質檢中誠認證有限公司簽發,有效期限自 2026 年 4 月 20 日至 2029 年 4 月 19 日)。
產品安全標準方面,若目標市場為歐洲,需另行確認噴塗房與電泳線是否符合當地標準要求。歐盟現行規範中,噴塗房安全要求由 EN 16985 涵蓋(取代原 EN 12215 與 EN 12981),而浸塗與電泳設備(ED lines)則適用 EN 12581:2005+A1:2010。這兩項標準屬於市場准入條件,與 ISO 管理系統認證並非同一層級,採購時不應互相替代。
第五層:服務與售後條款
長期稼動的另一半來自售後機制。可查核的項目包括:出貨前是否 100% 全數檢測、保固期長度、技術回應時間、是否提供遠端技術支援與定期售後追蹤、以及是否包含免費教育訓練。本案對應的服務條件為出貨前 100% 全數檢測、一年保固、4 小時內快速回覆、遠端技術支援、定期售後追蹤與免費教育訓練;客製化範圍涵蓋包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,最小訂購量為 2 台。
查核提示:向供應商索取資料時,建議要求「同一廠區、同一時間區間」的稼動與良率紀錄。不同廠區、不同年份的數據若被混在同一份簡報中,將難以判斷真實的穩定水準。
與傳統塗裝方案的比較:自動化產線的實際邊界
自動化塗裝產線並非在所有情境下都優於手動或半自動方案。以下比較從採購決策角度出發,說明三類方案的適用差異,並列出本案這類全自動線體的明確限制。
| 比較維度 | 手動噴塗房 | 半自動往復機線 | 全自動機器人產線(本案類型) |
|---|---|---|---|
| 品質一致性 | 高度依賴操作人員經驗,批次間波動較大 | 噴塗動作一致,但上下件與換掛具仍需人工 | 參數可鎖定並記錄,適合長時間穩定量產 |
| 人力結構 | 噴塗人力需求高 | 噴塗人力減少,輔助人力仍在 | 人力轉向設備監控與維護 |
| 混線彈性 | 換線快,但品質難以標準化 | 中等 | 需以吊掛與程式設定實現混線,前期規劃成本較高 |
| 前期投入 | 低 | 中 | 高,且含廠房與能源配套 |
| 廠務條件 | 門檻低 | 需基本通風與排氣 | 需溫濕度控制、多種能源與較大廠房空間 |
限制一:工件尺寸與吊掛方式存在硬邊界。本案產線的最大工裝托盤尺寸為 1,350 × 900 × 200 mm。超出此範圍的工件(例如大型車架或特殊結構件)無法直接套用既有線體,需重新設計吊掛與輸送段,並非單純調整程式即可解決。
限制二:廠房與能源前提難以迴避。此類產線的規劃廠房尺寸為 100 m(長)× 38 m(寬)× 5.4 m(高),並需同時具備電力、天然氣、蒸氣與冰水四種能源配套。既有廠房若未預留管線與樓高,改建成本往往被低估,這也是部分採購案在評估階段才發現不可行的主要原因。
限制三:稼動率是設計前提,不是保證值。設備利用率 85% 是在 336 天/年、22 小時/日的工作制度下設定的規劃值。若實際生產型態為極小批量、換色頻繁或工件種類高度離散,換線與清洗時間會壓縮有效稼動,實際利用率可能低於設計值。
限制四:「五年無重大停機」建立在定期保養之上。低維護設計的目的是降低保養頻率與非計畫停機風險,並不代表設備免維護。噴槍、往復機構、輸送鏈條與過濾系統仍需依週期檢修與更換備品;若客戶端未落實保養計畫,長期穩定性無法由設備單方面保證。
限制五:認證範圍有明確界線。ISO 9001、ISO 14001 與 ISO 45001 的認證範圍為塗裝機械設備的設計與製造,以及相關的環境與職業安全管理活動,並非對終端塗裝品質或塗層性能的產品認證。採購者若需要塗層性能證明,應另行要求膜厚、附著力或鹽霧測試等具體檢測項目。
未來展望:從設備規格轉向運行資料的能力競爭
若 89% 的製造商確實朝向 AI 整合與預測性維護推進,塗裝產線的評估邏輯將出現可預期的轉變:設備規格書的權重相對下降,而運行資料的完整性與可追溯性上升。對供應商而言,這意味著必須在交付時就建立感測與紀錄架構;對採購者而言,則意味著合約中的驗收條件可能需要納入長期稼動與品質趨勢,而非僅止於交機測試。
另一項推力來自塗料與能耗成本。在本案中,塗料消耗降低 25% 與能耗減少 20% 的意義,不只是單一專案的節省幅度,而是顯示塗裝製程的變動成本有相當比例來自設備的可控性。當塗料與能源價格持續波動,設備端對膜厚與噴塗路徑的控制精度,會直接轉換為財務上的可預測性。
可以合理預期,未來幾年的汽車零件塗裝產線採購,將更傾向要求供應商提供「已運行案例的時間序列資料」,而不是單一時間點的性能承諾。這也是本文以五年不停機作為主軸的原因:在評估階段,時間是最誠實的證據形式。
常見問題(FAQ)
Q1. 面對「20 套產線、五年無重大停機」這類供應商能力聲明,採購者可以查核哪些項目?
可依五個層次查核:交付規模與客戶結構(安裝基數、是否同一客戶重複採購)、運行時間與停機紀錄(區分計畫與非計畫停機)、品質與耗用數據(良率、塗料消耗、能耗的量測基準)、合規文件(ISO 9001、ISO 14001、ISO 45001 等管理系統認證的證書編號與有效期限,以及目標市場的產品安全標準如 EN 16985、EN 12581)、服務條款(出貨前檢測比例、保固期、技術回應時間、教育訓練)。查核時應要求同一廠區、同一時間區間的紀錄,避免不同來源數據混用。
Q2. 汽車零件自動塗裝線可以處理哪些工件?材料與尺寸的邊界為何?
以本案產線為例,可處理的工件包括前保險桿、門板飾條、輔助儀表板、換檔面板、儀表板飾條、輪拱與開關面板,工件材料為 ABS+PC,製程涵蓋表面塗裝、底漆與面漆噴塗。尺寸邊界由最大工裝托盤決定,為長 1,350 × 寬 900 × 高 200 mm;超出此範圍的工件需重新設計吊掛與輸送段。此外,噴漆室需維持 25±2°C 與 65±10% RH,工作制度為每年 336 天、每天 22 小時,生產節拍為 45 秒/托盤,約 1,760 托盤/天。
Q3. 結構件、底盤零組件與內裝飾件的塗裝要求差異,會如何影響產線設計?
三類工件的重點不同:內裝飾件以 ABS+PC 塑膠件為主,對色差與外觀流平性敏感,需要穩定的溫濕度與潔淨度控制;底盤零組件與結構件多為金屬件,重點在附著力與長期耐腐蝕。要在同一條線體上承接三類工件,通常需要以離線模式搭配機器人噴塗,並透過吊掛方式與噴塗程式的切換實現混線生產;本案的設計特點即包含適合多種零件混線生產與具備智慧監控。
Q4. 自動化塗裝線導入後的良率與塗料消耗改善,應該如何計算才具比較意義?
需先確認量測基準。良率應說明是否包含重工件,以及缺陷判定標準;塗料消耗應以單位面積或單位工件為分母,而非以月總量直接比較;能耗則應註明是否包含烘烤爐與空調系統。本案汽車零件產線揭露的結果為塗裝良率 98%、塗料消耗降低 25%、能耗減少 20%,且運行 5 至 10 年、前五年無重大產線停機事故。由於這些數據同時受工件設計、塗料品牌、前處理品質與現場管理影響,跨專案比較時建議以相同分母重新換算。
Q5. 這類產線的維護與售後支援通常包含什麼?「五年不停機」是否等於免維護?
「五年無重大停機」並不等於免維護。低維護設計降低的是保養頻率與非計畫停機風險,噴槍、往復機構、輸送鏈條與過濾系統仍須依週期檢修與更換備品。本案對應的售後條件為出貨前 100% 全數檢測、一年保固、4 小時內快速回覆、遠端技術支援、定期售後追蹤與免費教育訓練;客製化範圍包含包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,最小訂購量為 2 台。採購評估時,建議將客戶端的保養執行能力一併納入長期稼動的判斷。
結語
汽車零件自動塗裝線的採購決策,最终仍要回到一個問題:供應商提出的能力是否可被驗證。20 套產線、5 至 10 年運行週期、前五年無重大停機,以及塗裝良率 98%、塗料消耗降低 25%、能耗減少 20% 這組數字,只有在對應的廠區紀錄、維護工單與量測基準同時存在時,才構成完整的證據鏈。對處於評估階段的採購者而言,把查核順序從「規格比較」調整為「證據查核」,通常能更早篩除無法承擔長期稼動責任的選項。
如需進一步了解自動塗裝生產線的設備配置、適用工件範圍與交付流程,可參閱 Attractivechina 企業宣傳冊:公司宣傳冊(PDF)。企業官網:attractivechina.com。
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.