
Automatic line of coating on dishes: application scenarios and technical parameters
Автоматическая линия нанесения покрытий на посуду: сценарии применения и технические параметры
Кухонная посуда с антипригарным покрытием — массовый продукт, в котором качество определяется повторяемостью процесса, а не отдельным удачным образцом. Автоматическая линия нанесения покрытий на посуду выполняет грунтование, нанесение верхнего и финишного покрытия на сковороды, вкладыши рисоварок и формы для выпечки, изготовленные из алюминиевого сплава и композитных материалов. Для производителя такая линия решает прикладную задачу: удерживать толщину плёнки и равномерность покрытия при серийном выпуске, а не зависеть от стабильности руки оператора-распылителя.
Что представляет собой автоматическая линия нанесения покрытий на посуду
Автоматическая линия нанесения покрытий на посуду — это поточный комплекс, в котором заготовки перемещаются на подвесном конвейере через зоны нанесения грунта, верхнего и финишного покрытия и отверждения. Номенклатура линии задаётся заранее: антипригарные сковороды, вкладыши для рисоварки, формы для выпечки, а также крышки и отдельные элементы бытовой техники. Материал изделий — алюминиевый сплав и композитные материалы, включая нержавеющую сталь, алюминиевый сплав и медь.
Attractivechina — торговая марка производителя автоматизированных линий нанесения покрытий ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун) (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.), расположенного в городе Чжаоцин, провинция Гуандун, Китай. Предприятие основано в 2005 году и выпускает линии нанесения покрытий для посуды, автокомпонентов, деревянной мебели, металлоизделий, промышленного оборудования и ряда других отраслей. Собственная производственная площадка составляет около 35 548 кв. м, штат — 280 сотрудников, из которых 54 инженера заняты в НИОКР.
Проблема, которую решает автоматизация посудного участка
Основная сложность серийного производства посуды с антипригарным покрытием — не рецептура как таковая, а воспроизводимость результата. Ручное распыление чувствительно к усталости оператора, к вязкости состава и к геометрии изделия: толщина плёнки меняется от заготовки к заготовке, а перераспыл увеличивает расход краски. Для посуды, контактирующей с пищей, к этому добавляется требование стабильного соответствия покрытия пищевым нормам, которое трудно подтверждать при высокой доле ручных операций.
Автоматизированная линия переводит эти переменные в управляемые параметры: шаг заготовки, схему подвешивания, скорость конвейера и режим печи отверждения. По данным реализованных проектов на посудных производствах, равномерность покрытия достигала 98%, расход краски снижался на 30%, производительность участка возрастала на 35%, а отходы и брак оставались на низком уровне при непрерывной работе. Антипригарные свойства покрытия при этом соответствовали международным стандартам для изделий, контактирующих с пищей. Такие линии поставлялись брендовым OEM-заводам, производителям продукции под частными марками и заводам бытовой техники; проекты реализованы в Китае, России, Иране, Индии, Бангладеш, Вьетнаме и Таиланде, а расчётный срок эксплуатации оценивается периодом 5–10 лет.
Технические параметры линии
Ниже приведены параметры автоматической линии нанесения покрытий на посуду в конфигурации, рассчитанной на серийное производство антипригарной посуды и элементов бытовой техники. Эти значения — исходная точка для оценки соответствия линии конкретной производственной программе, а не универсальный стандарт для любых типоразмеров.
| Параметр | Значение |
|---|---|
| Номенклатура изделий | антипригарные сковороды, вкладыши для рисоварки, формы для выпечки; крышки и элементы бытовой техники |
| Материал изделий | алюминиевый сплав; композитные материалы (нержавеющая сталь, алюминиевый сплав, медь) |
| Стандартный размер изделия | Φ220 × 160 мм (H) |
| Максимальный размер изделия | Φ300 × 160 мм (H) |
| Требование к заготовке | изделие без закрутки (не скручивается) |
| Производительность | 800–1000 штук в час |
| Шаг заготовки | 450–900 мм |
| Схема подвешивания | 4 внутренние ёмкости на подвес или 20 крышек на подвес |
| Скорость линии анодирования | 1200 мм/мин |
| Линейная скорость настольной печи отверждения | 1000 мм/мин (регулируется в диапазоне 0,5–1,5 м/мин) |
| Энергоносители | природный газ и электроэнергия |
| Материалы конструкции | углеродистая сталь (основной каркас), нержавеющая сталь (покрасочная камера и трубопроводы) |
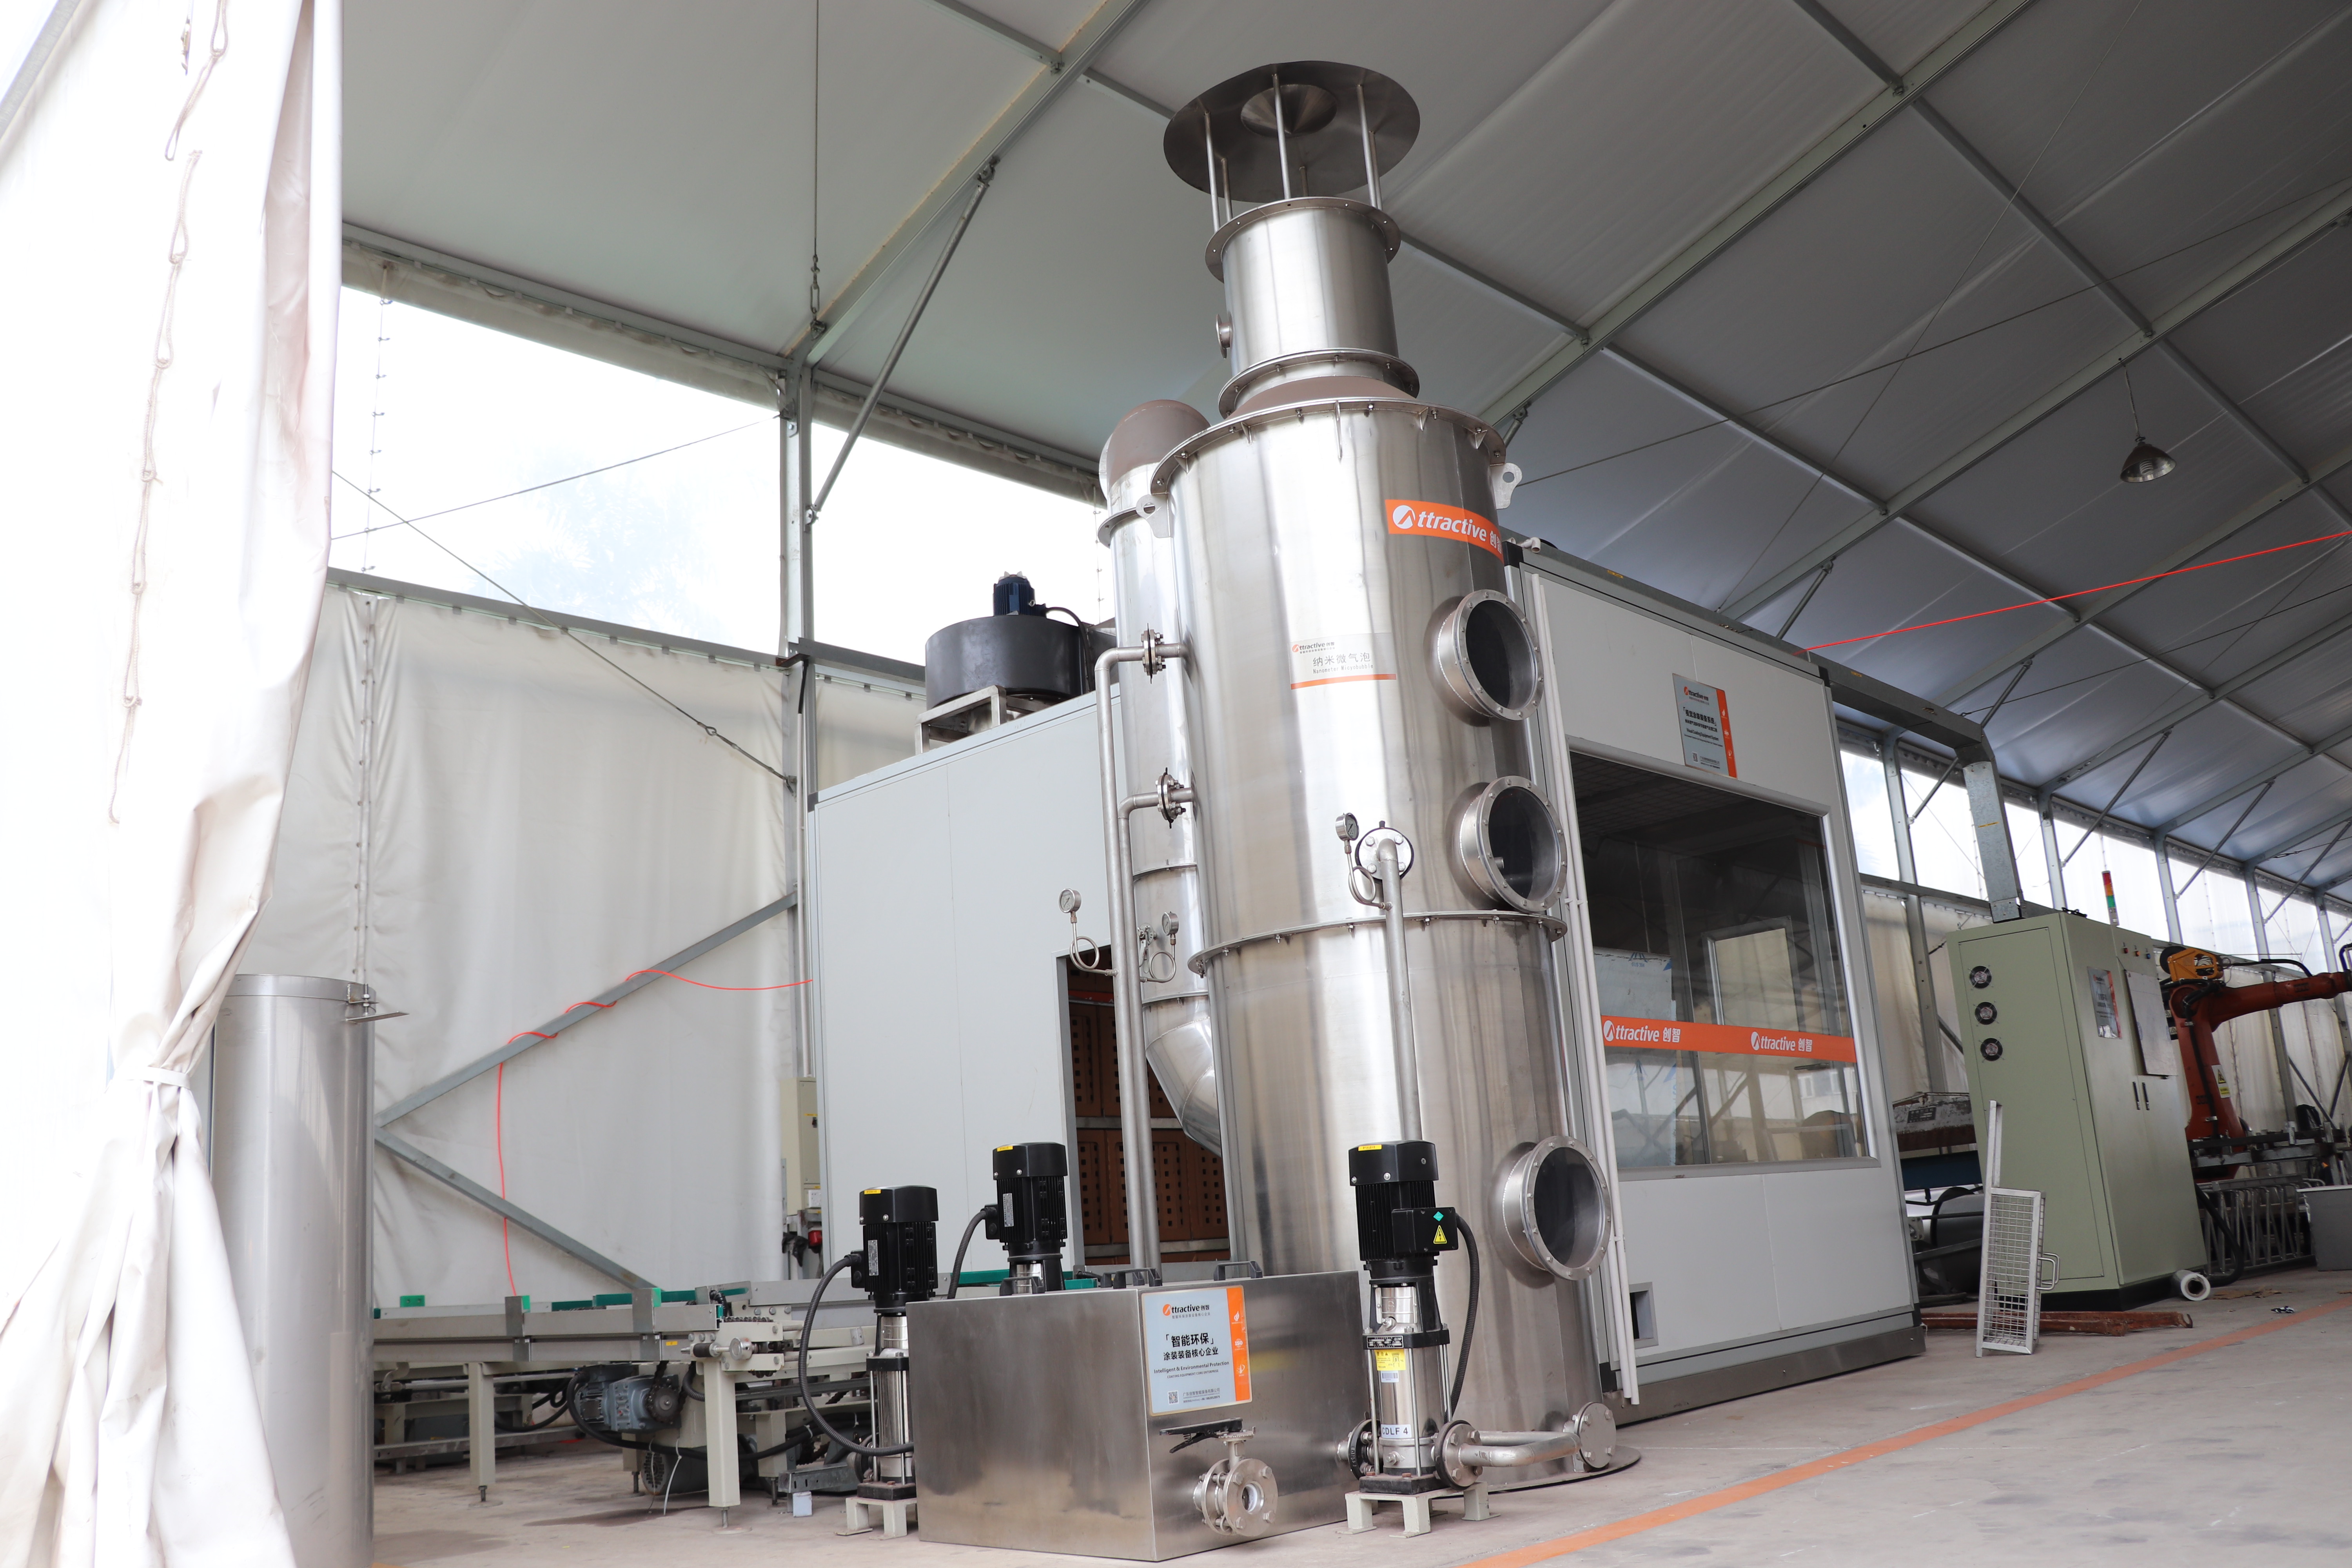
Как устроена линия: каркас, камера, конвейер и печь отверждения
Конструкционно линия опирается на два разных материала, и это не формальность. Основной каркас выполняется из углеродистой стали — он несёт статические и динамические нагрузки конвейера и оснастки. Покрасочная камера и трубопроводы выполняются из нержавеющей стали, поскольку именно они контактируют с окрасочным туманом и требуют регулярной очистки: нержавеющая сталь проще отмывается и меньше подвержена коррозии от агрессивных составов.
Ключевой параметр для расчёта реального темпа — шаг заготовки 450–900 мм. Он определяет, сколько изделий физически размещается на конвейере на заданной длине, и вместе со схемой подвешивания формирует заявленную производительность 800–1000 штук в час. Схема подвешивания тоже не универсальна: один подвес принимает либо 4 внутренние ёмкости, либо 20 крышек. То есть линия одинаково пригодна и для глубоких ёмкостей, и для плоских крышек, но переход между этими режимами — это смена оснастки, а не мгновенное переключение.
Отверждение задаётся настольной печью с линейной скоростью 1000 мм/мин и регулировкой в диапазоне от 0,5 до 1,5 м/мин. Этот диапазон важен при смене номенклатуры: разные покрытия требуют разного времени пребывания при температуре. Если технологический маршрут включает анодирование, в параметрах линии отдельно указывается скорость линии анодирования — 1200 мм/мин. Энергоснабжение линии — природный газ и электроэнергия.
Сценарии применения
Первая и основная группа — антипригарная посуда массового сегмента: сковороды, аэрогрили, суповые кастрюли. Здесь линия наносит антипригарное PTFE-покрытие, антикоррозионную грунтовку и термостойкое финишное покрытие. Именно для этой группы критичны точный контроль толщины плёнки и отсутствие дефектов, влияющих на контакт с пищей.
Вторая группа — вкладыши для рисоварки и формы для выпечки. Эти изделия часто имеют глубокую вытяжку и жёсткое требование к геометрии: параметр «изделие без закрутки» в спецификации линии существует не случайно — деформированная заготовка не обеспечивает равномерного покрытия на стенках и бортах.
Третья группа — крышки. Отдельная схема подвешивания на 20 крышек за один подвес позволяет загружать конвейер плотнее, чем при работе с глубокими ёмкостями, и использовать линию для смешанной программы «ёмкость плюс крышка» в рамках одного производственного участка.
Четвёртая группа — элементы бытовой техники, где применяются те же принципы нанесения защитных и декоративных покрытий. Пятый сценарий — контрактное производство и выпуск под частными марками, когда производителю нужно быстро переключаться между артикулами одной категории: линия адаптируется к посуде разных размеров в пределах заявленных габаритов и допускает многономенклатурное смешанное производство.
Рыночный контекст: что происходит в отрасли покрытий
Спрос на оборудование для нанесения покрытий растёт вместе с автоматизацией производств. По оценке Grand View Research, объём мирового рынка оборудования для нанесения покрытий составлял 17,25 млрд долларов США в 2022 году с прогнозируемым среднегодовым темпом роста 5,3% до 2030 года, что связывают с ростом выпуска электротранспорта и промышленной автоматизацией. Для рынка ЕАЭС важнее другой ориентир: по данным Market Research Future, рынок промышленных покрытий России в 2024 году оценивался примерно в 1,78 млрд долларов США с прогнозируемым CAGR 1,3% до 2035 года.
Отдельный тренд — переход порошковых методов к интеллектуальной автоматизации: по оценке Market Research Future, мировой рынок оборудования для порошковой окраски растёт с CAGR 6,73% до 2035 года. Стоит оговориться, что оценки объёма рынка у разных агентств расходятся в зависимости от методологии и охвата — учитывается только оборудование или комплексные системы целиком, — поэтому корректнее использовать их как индикатор направления, а не как точную цифру.
Сравнение с традиционными решениями и границы применимости
Автоматическая линия — не единственный способ нанесения покрытий на посуду, и выбор между решениями определяется номенклатурой, объёмом и требованиями к стабильности.
| Критерий | Ручная покрасочная камера | Полуавтоматическая линия | Автоматическая линия нанесения покрытий на посуду |
|---|---|---|---|
| Стабильность толщины плёнки | зависит от оператора | контролируется частично | задаётся шагом заготовки, скоростью конвейера и режимом печи |
| Производительность | ограничена темпом оператора | средняя | 800–1000 штук в час при заявленной схеме подвешивания |
| Расход краски | как правило, выше из-за перераспыла | средний | по данным проектов, отходы краски снижены на 30% |
| Гибкость по номенклатуре | максимальная, вручную | ограничена оснасткой | в пределах габаритов до Φ300 × 160 мм и смены оснастки |
| Зависимость от персонала | высокая | средняя | ниже; требуется наладчик и регламентное обслуживание |
| Требования к инфраструктуре | минимальные | средние | природный газ, электроэнергия, площадь под конвейер и печь |
Мировой рынок промышленных систем нанесения покрытий включает как поставщиков распылительных и электростатических узлов — среди них Nordson (США), Gema (Швейцария) и Wagner Group (Германия), — так и производителей комплексных линий под конкретную номенклатуру. Для посудного производства критерии выбора смещены: определяющими становятся компоновка конвейера, схема подвеса, режим печи отверждения и адаптация под типоразмеры посуды, а не характеристики отдельного распылителя.
Границы применимости у рассматриваемой линии вполне конкретные, и их стоит оценить до начала проекта:
- Габаритный предел. Максимальный размер изделия — Φ300 × 160 мм (H). Посуда или формы большего диаметра потребуют другой конфигурации оснастки и оборудования.
- Требование к геометрии заготовки. Изделие не должно скручиваться; деформированная заготовка нарушает равномерность покрытия.
- Производительность привязана к конфигурации. 800–1000 штук в час достигается при шаге 450–900 мм и схеме подвешивания 4 ёмкости или 20 крышек на подвес. Крупные изделия означают меньше единиц на подвес.
- Энергетическая инфраструктура. Линия работает на природном газе и электроэнергии, что требует соответствующего подключения на площадке.
- Переналадка под номенклатуру. Линия проектируется под конкретный продуктовый набор; переход на принципиально другую категорию изделий — это инженерная задача, а не переключение режима.
- Коммерческие рамки. Минимальный заказ — 2 единицы, сроки поставки зависят от конкретного типа продукции.
Подтверждение качества, стандарты и сертификация
Для поставок на рынок ЕАЭС оборудование должно соответствовать требованиям технических регламентов Таможенного союза: ТР ТС 004/2011 (безопасность низковольтного оборудования), ТР ТС 020/2011 (электромагнитная совместимость) и ТР ТС 010/2011 (безопасность машин). Подтверждение соответствия оформляется в виде разрешительных документов ЕАЭС, а для промышленного оборудования дополнительно применяются требования ГОСТ Р.
Производственная система предприятия подтверждена сертификатами менеджмента: ISO 14001 (сертификат DZ/CN/2407055E, действует до 14 октября 2027 года, выдан Dazhong (Guangzhou) Certification Co., Ltd., область — проектирование и производство оборудования для нанесения покрытий и управление связанными экологическими аспектами) и ISO 45001 (сертификат 04926S00152R001, действует до 19 апреля 2029 года, выдан Guangdong Quality Testing CTC Certification Co., Ltd., область — проектирование и производство оборудования для нанесения покрытий и связанные управленческие процессы). Перед отгрузкой каждая единица оборудования проходит предэкспортное тестирование.
Что проверять при выборе линии под свою номенклатуру
- Геометрия и габариты изделий. Укладывается ли продуктовая линейка в диапазон от стандартных Φ220 × 160 мм до максимальных Φ300 × 160 мм, нет ли закрутки заготовок.
- Требуемый темп выпуска. Соответствует ли целевая программа диапазону 800–1000 штук в час при шаге 450–900 мм.
- Схема подвешивания. Нужен ли режим 4 внутренние ёмкости на подвес, режим 20 крышек на подвес или оба варианта с переналадкой оснастки.
- Энергоносители и площадка. Наличие природного газа и электрической мощности, а также места под конвейер и печь отверждения.
- Возможность кастомизации. Производитель заявляет настройку упаковки, логотипа, размера, уровня автоматизации, напряжения, мощности и производительности оборудования под требования заказчика.
- Приёмка и расчёты. Приёмка выполняется по результатам предэкспортного тестирования; минимальный заказ — 2 единицы; условия поставки — FOB, любой порт провинции Гуандун; схема оплаты — 50% банковским переводом в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки и 10% по завершении монтажа.
- Сервис после запуска. Заявлены удалённая техническая поддержка, гарантия 1 год, быстрый ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение персонала.
- Инженерный и производственный ресурс поставщика. 54 инженера в НИОКР, 79 патентов на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования при общем числе патентов свыше 300, производственная площадка около 35 548 кв. м, выпуск порядка 60 единиц оборудования в год, доля экспорта 20%. Экспортные поставки охватывают Россию, Вьетнам, Иран, Индонезию, Бразилию, ОАЭ, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США и Сингапур.
Перспективы
Для посудного производства логика автоматизации в ближайшие годы будет определяться тремя факторами: требованиями к пищевой безопасности покрытия, стоимостью энергоносителей и дефицитом квалифицированных распылителей. Первый фактор толкает к контролируемым параметрам процесса вместо ручных операций, второй — к оборудованию с управляемым режимом отверждения и повторяемым расходом краски, третий — к линиям, где роль оператора сводится к наладке и контролю.
Второе направление — модульность. Поскольку габаритный предел и схема подвешивания задают границы применения, производители оборудования всё чаще проектируют линии как конфигурируемую систему: под конкретную номенклатуру, конкретный темп и конкретные условия площадки. Именно поэтому первым шагом при выборе остаётся не сравнение цен, а сопоставление технических параметров линии с собственной производственной программой.
Технический каталог производителя доступен для ознакомления и скачивания: каталог оборудования для нанесения покрытий. Дополнительная информация о линиях публикуется на сайте ru.attractivechina.com.
FAQ
Какие изделия может обрабатывать автоматическая линия нанесения покрытий на посуду?
Линия рассчитана на антипригарные сковороды, вкладыши для рисоварки и формы для выпечки, а также на крышки и элементы бытовой техники. Материал изделий — алюминиевый сплав и композитные материалы, включая нержавеющую сталь, алюминиевый сплав и медь. Обязательное условие — заготовка без закрутки, поскольку деформация нарушает равномерность покрытия.
Какая производительность и какие габариты изделий поддерживает линия?
Заявленная производительность — 800–1000 штук в час при шаге заготовки 450–900 мм. Стандартный размер изделия — Φ220 × 160 мм (H), максимальный — Φ300 × 160 мм (H). Схема подвешивания допускает 4 внутренние ёмкости на подвес или 20 крышек на подвес. Линейная скорость настольной печи отверждения составляет 1000 мм/мин с регулировкой в диапазоне 0,5–1,5 м/мин.
Можно ли на одной линии обрабатывать и глубокие ёмкости, и крышки?
Да, но это два разных режима загрузки. Один подвес принимает либо 4 внутренние ёмкости, либо 20 крышек, поэтому смена типа изделий означает смену оснастки. Такая конфигурация подходит производствам со смешанной программой выпуска, где в течение периода приходится работать и с глубокой посудой, и с плоскими крышками.
Какие ограничения нужно учитывать до заказа линии?
Основные ограничения: максимальный диаметр изделия Φ300 мм и высота 160 мм; требование к заготовке быть без закрутки; привязка производительности 800–1000 штук в час к шагу 450–900 мм и схеме подвешивания; потребность в природном газе и электроэнергии; проектирование линии под конкретную номенклатуру, а не под произвольный набор изделий. Коммерчески минимальный заказ составляет 2 единицы, а сроки поставки зависят от типа продукции.
Как подтверждается качество покрытия и соответствие требованиям рынка?
Перед отгрузкой проводится предэкспортное тестирование оборудования. Для рынка ЕАЭС оборудование должно соответствовать ТР ТС 004/2011, ТР ТС 020/2011 и ТР ТС 010/2011, для промышленного оборудования применяются требования ГОСТ Р. Производственная система предприятия подтверждена сертификатами ISO 14001 (действует до 14 октября 2027 года) и ISO 45001 (действует до 19 апреля 2029 года). В реализованных посудных проектах антипригарные свойства покрытия соответствовали международным стандартам для изделий, контактирующих с пищей.
Каковы условия поставки, оплаты и сервиса?
Минимальный заказ — 2 единицы, поставка — FOB, любой порт провинции Гуандун, приёмка — по результатам предэкспортного тестирования. Оплата: 50% банковским переводом в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки, 10% по завершении монтажа. Сервис включает удалённую техническую поддержку, гарантию 1 год, ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение. Сроки поставки зависят от конкретного типа продукции.
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.