
塗裝生產線技術與採購 FAQ:PLC 控制、機器人噴塗與配套設備深度答疑
塗裝生產線的採購決策,很少只由一條產線的報價決定。真正影響長期運作的是三件事:控制層能否穩定重複製程、配套設備之間是否彼此匹配、供應商能否提供可核對的證據。以下以採購問答的形式,逐層拆解 PLC 智慧控制、機器人噴塗與無人化彈性生產的落實條件,並說明前處理設備、乾燥設備、自動噴砂機、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、環保設備、電氣控制系統與 MES 生產管理系統在整線中的實際角色。
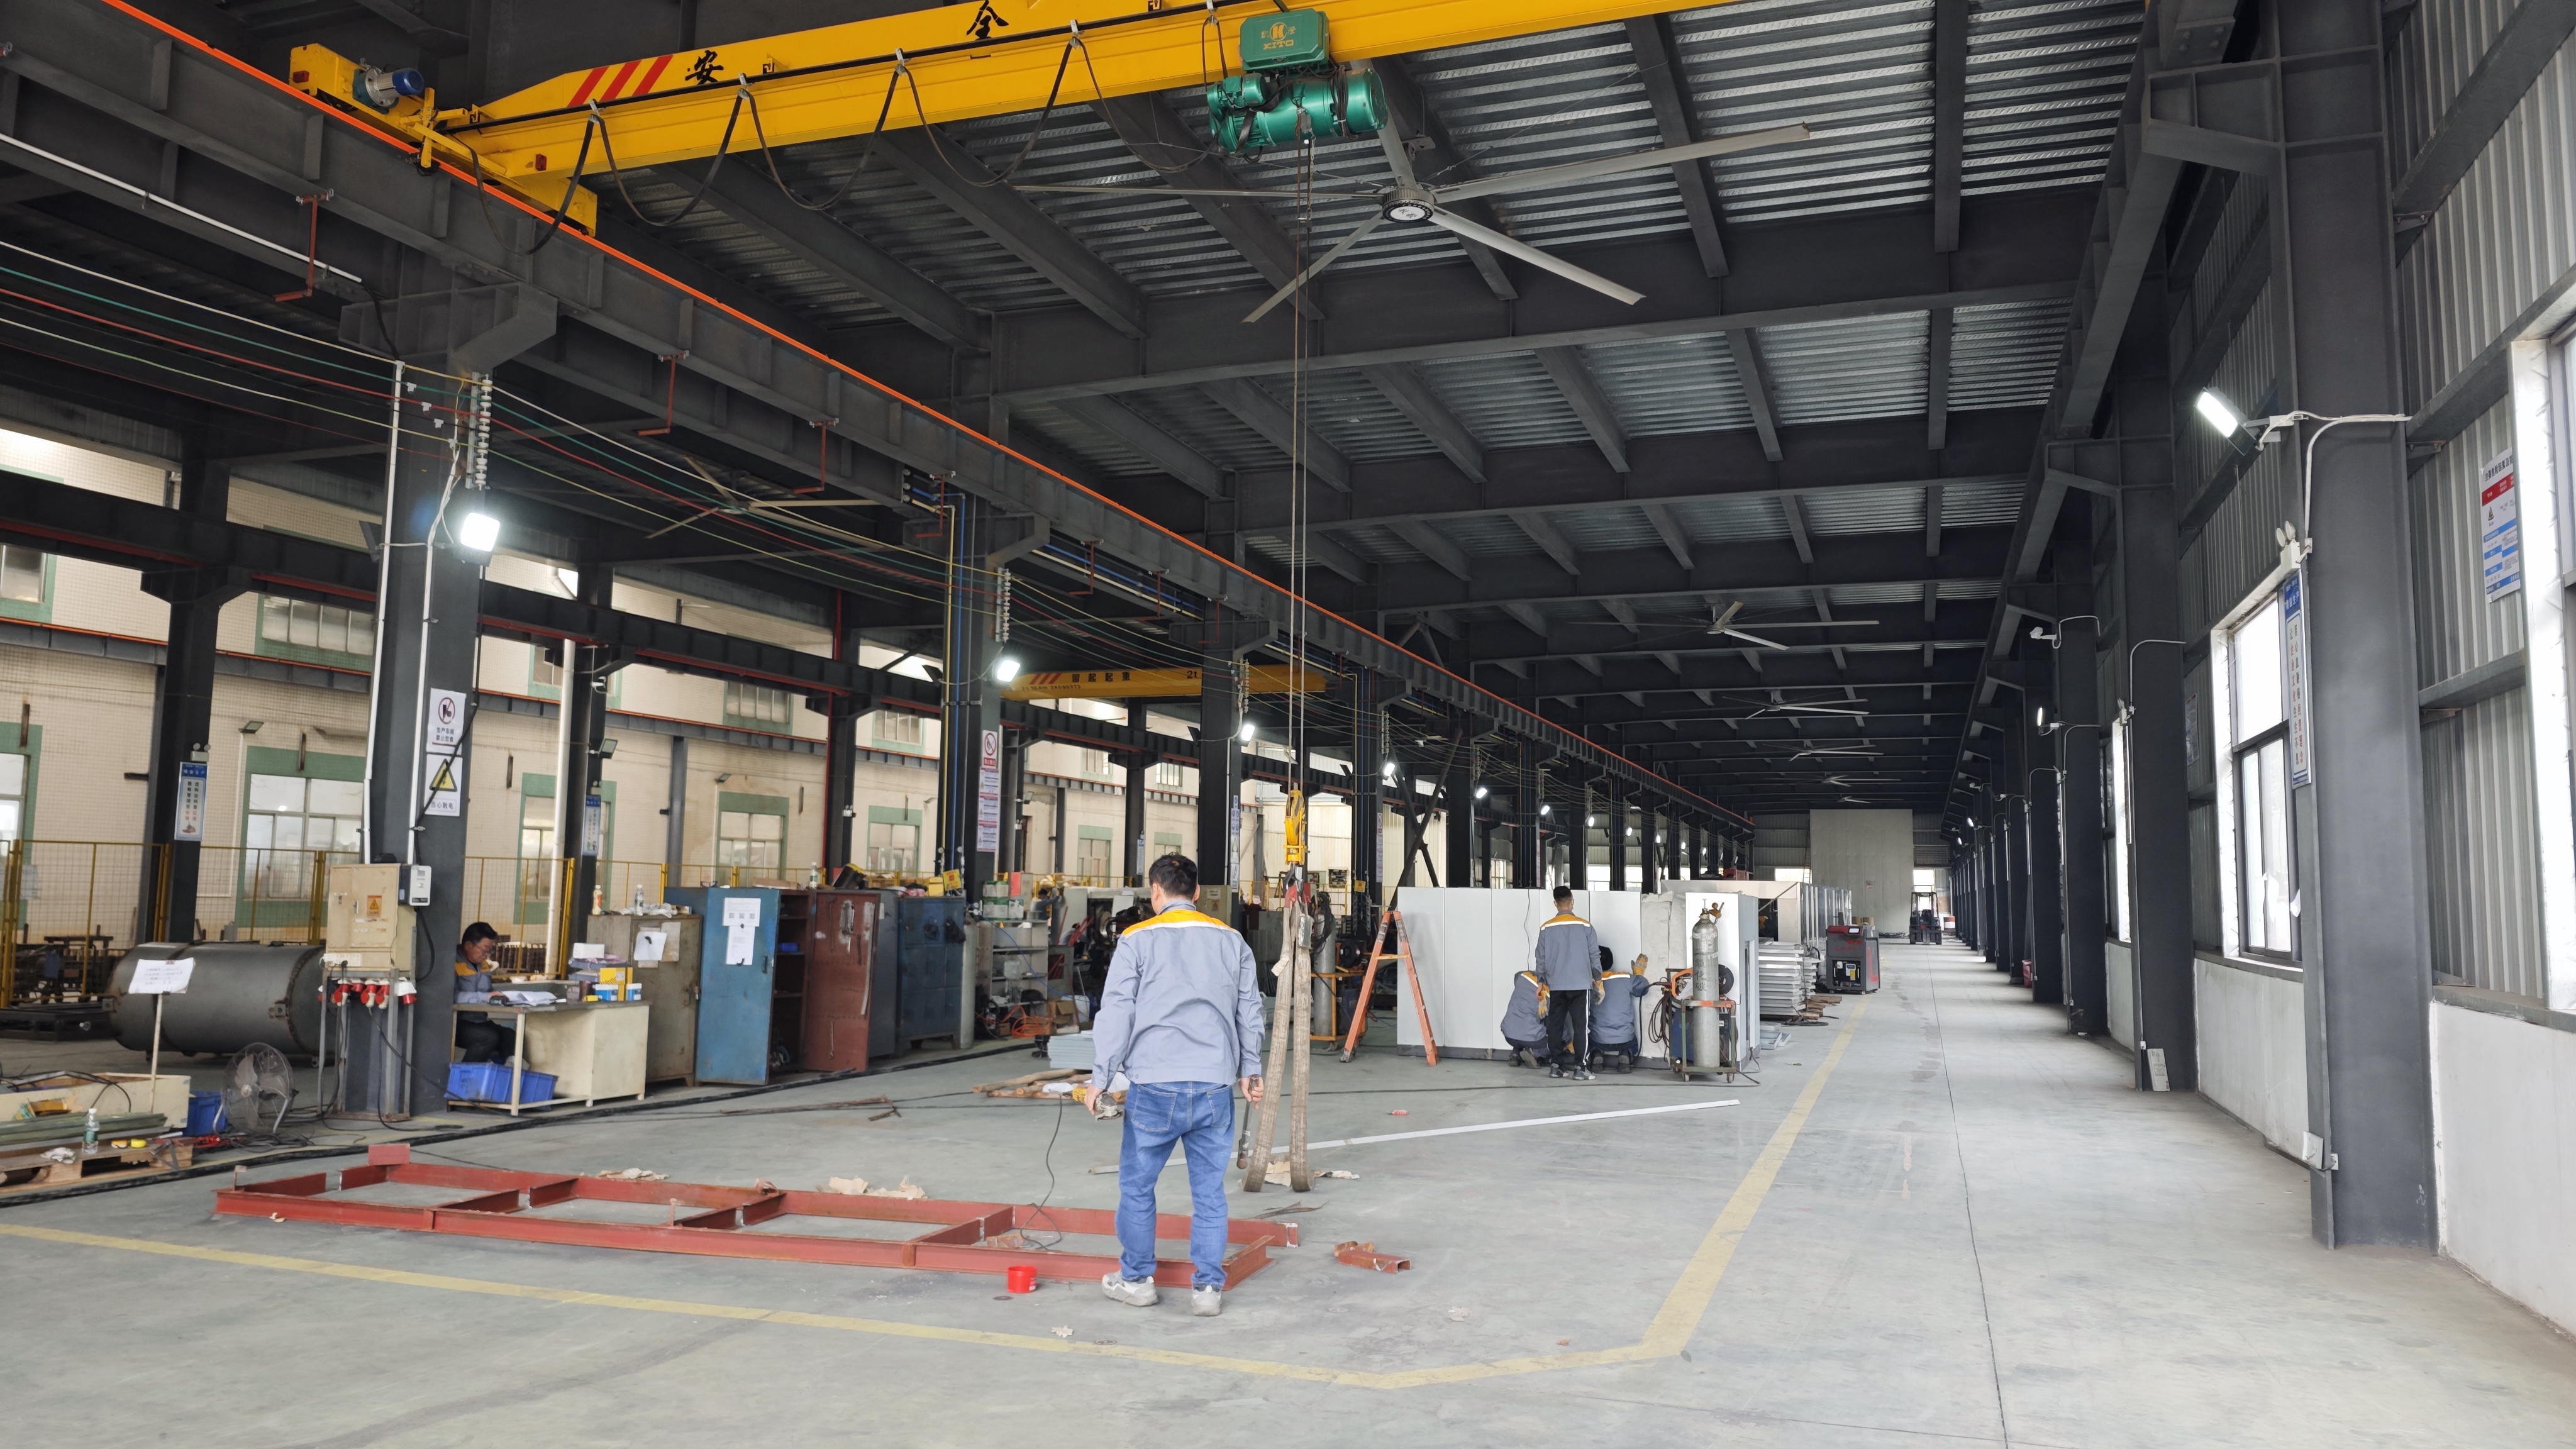
圖一:塗裝生產線車間現場。整線由前處理、噴塗、固化、冷卻與輸送單元串接,控制層負責把各段節拍鎖在一起。
一、為什麼塗裝生產線的問題最後都回到「控制」與「配套」
塗裝是一條由多個物理製程串接而成的連續流程:工件先經前處理去除油污與氧化層,再進入乾燥、預熱,接著在噴漆房內完成噴塗,之後進入固化爐完成成膜,最後經冷卻與檢驗下線。任何一段的節拍、溫度或潔淨度出現偏差,缺陷都會在最後的漆面上呈現。
因此,採購方在評估階段真正要確認的不是「有沒有一台機器人」,而是三個更基本的問題:控制系統能否把每一段的參數固定下來並可追溯;配套設備的規格是否以同一條線速互相推算;供應商能否用證書、參數與運行數據支撐它宣稱的能力。Attractivechina 是位於中國廣東省肇慶市國家高新技術產業開發區的塗裝線與環保設備製造商,業務涵蓋售前廠房規劃、自主研發、設計、製造、安裝、調試及售後服務,並以客製化自動化塗裝生產線與整廠方案為主要供給形態,這類供應商的價值通常體現在「整線整合」而非單機規格上。
二、PLC 智慧控制在塗裝生產線上實際控制什麼
先分清層級。PLC(可程式邏輯控制器)屬於現場控制層,負責整線的邏輯連鎖、時序、安全互鎖與配方切換;MES 生產管理系統屬於管理層,負責工單、配方版本、生產追溯、良率與能耗統計。兩者不是同一件事,也很難互相替代。
Attractivechina 對其自動化塗裝系統的描述是:採用可程式數位控制系統、機器人噴塗、彈性生產,實現無人化智能製造流程;整線結構緊湊、自動化程度高,並具備即時控制生產的能力。這類描述對應到採購層面,就是要把「控制」翻譯成可量測的變量。以下是幾類已在實際產線規格中出現的控制對象:
- 噴塗環境:汽車零件自動噴塗線的噴漆室溫度為 25±2℃、濕度 65±10% RH,這兩項必須由控制系統持續維持,否則膜厚與外觀會漂移。
- 輸送節拍:汽車零件線的生產週期為 45 秒/托盤(1,760 托盤/天),設備利用率設計值 85%,廠房需求為長 100m × 寬 38m × 高 5.4m。
- 線速可調範圍:金屬自動塗裝生產線的輸送帶速度為 3,000mm/min(2,000–4,000mm/min 可調);木製家具自動化塗裝線的設計線速為 4,000mm/min(2,000–6,000mm/min 可調)。
- 固化曲線:炊具自動塗裝線的陽極氧化線速度為 1,200mm/min,桌上型固化爐線速度為 1,000mm/min(0.5m–1.5m/min 可調),能源為天然氣與電力。
對採購的意義很直接:如果這些數值沒有在規格書中寫明可調範圍與量測方法,驗收階段就沒有一個共同基準去判斷「控制得好不好」。PLC 的功能清單容易寫得漂亮,可驗收的變量清單才是有用的。
三、機器人噴塗與無人化彈性生產需要哪些前置條件
不同行業的自動化塗裝生產線,噴塗方式並不相同。汽車零件自動塗裝生產線採用離線模式加機器人噴塗,工件為前保險桿、門板飾條、輔助儀表板、換檔面板、儀表板飾條、輪拱與開關面板,材質為 ABS+PC。工業設備自動化塗裝線採用手動加機器人噴塗,輸送方式為地面支承式輸送機,工件為敞車、平車、罐車等金屬與鋁材結構件。金屬自動塗裝生產線則以往復機加人工噴塗為主,處理鋁板與鋁型材。
這三種配置說明一件事:機器人噴塗的效益並非普遍成立,而是建立在工件定位一致性之上。汽車零件線之所以能用離線編程,是因為工件在工裝托盤上有固定姿態(最大托盤尺寸 L1350×W900×H200mm)。若工件缺乏固定基準面,或尺寸跨度過大,機器人的軌跡優勢會被治具調整時間抵銷。
彈性生產的另一半條件在吊掛與節距設計。炊具自動塗裝線以每掛 4 個內膽、20 個蓋子的方式懸掛,工件間距 450–900mm,產品產出為 800–1,000 件/小時,標準產品尺寸 Φ220×160mm(H)、最大 Φ300×160mm(H)。木製家具自動化塗裝線則以 300mm/掛點為節距,每班 8 小時產出 1,422 件,標準工件尺寸 100(L)×50(W)×1,400mm(H),最大尺寸 610×710×1,400mm(H)。吊掛方案一旦確定,線速、爐長與產能才有推算基礎。
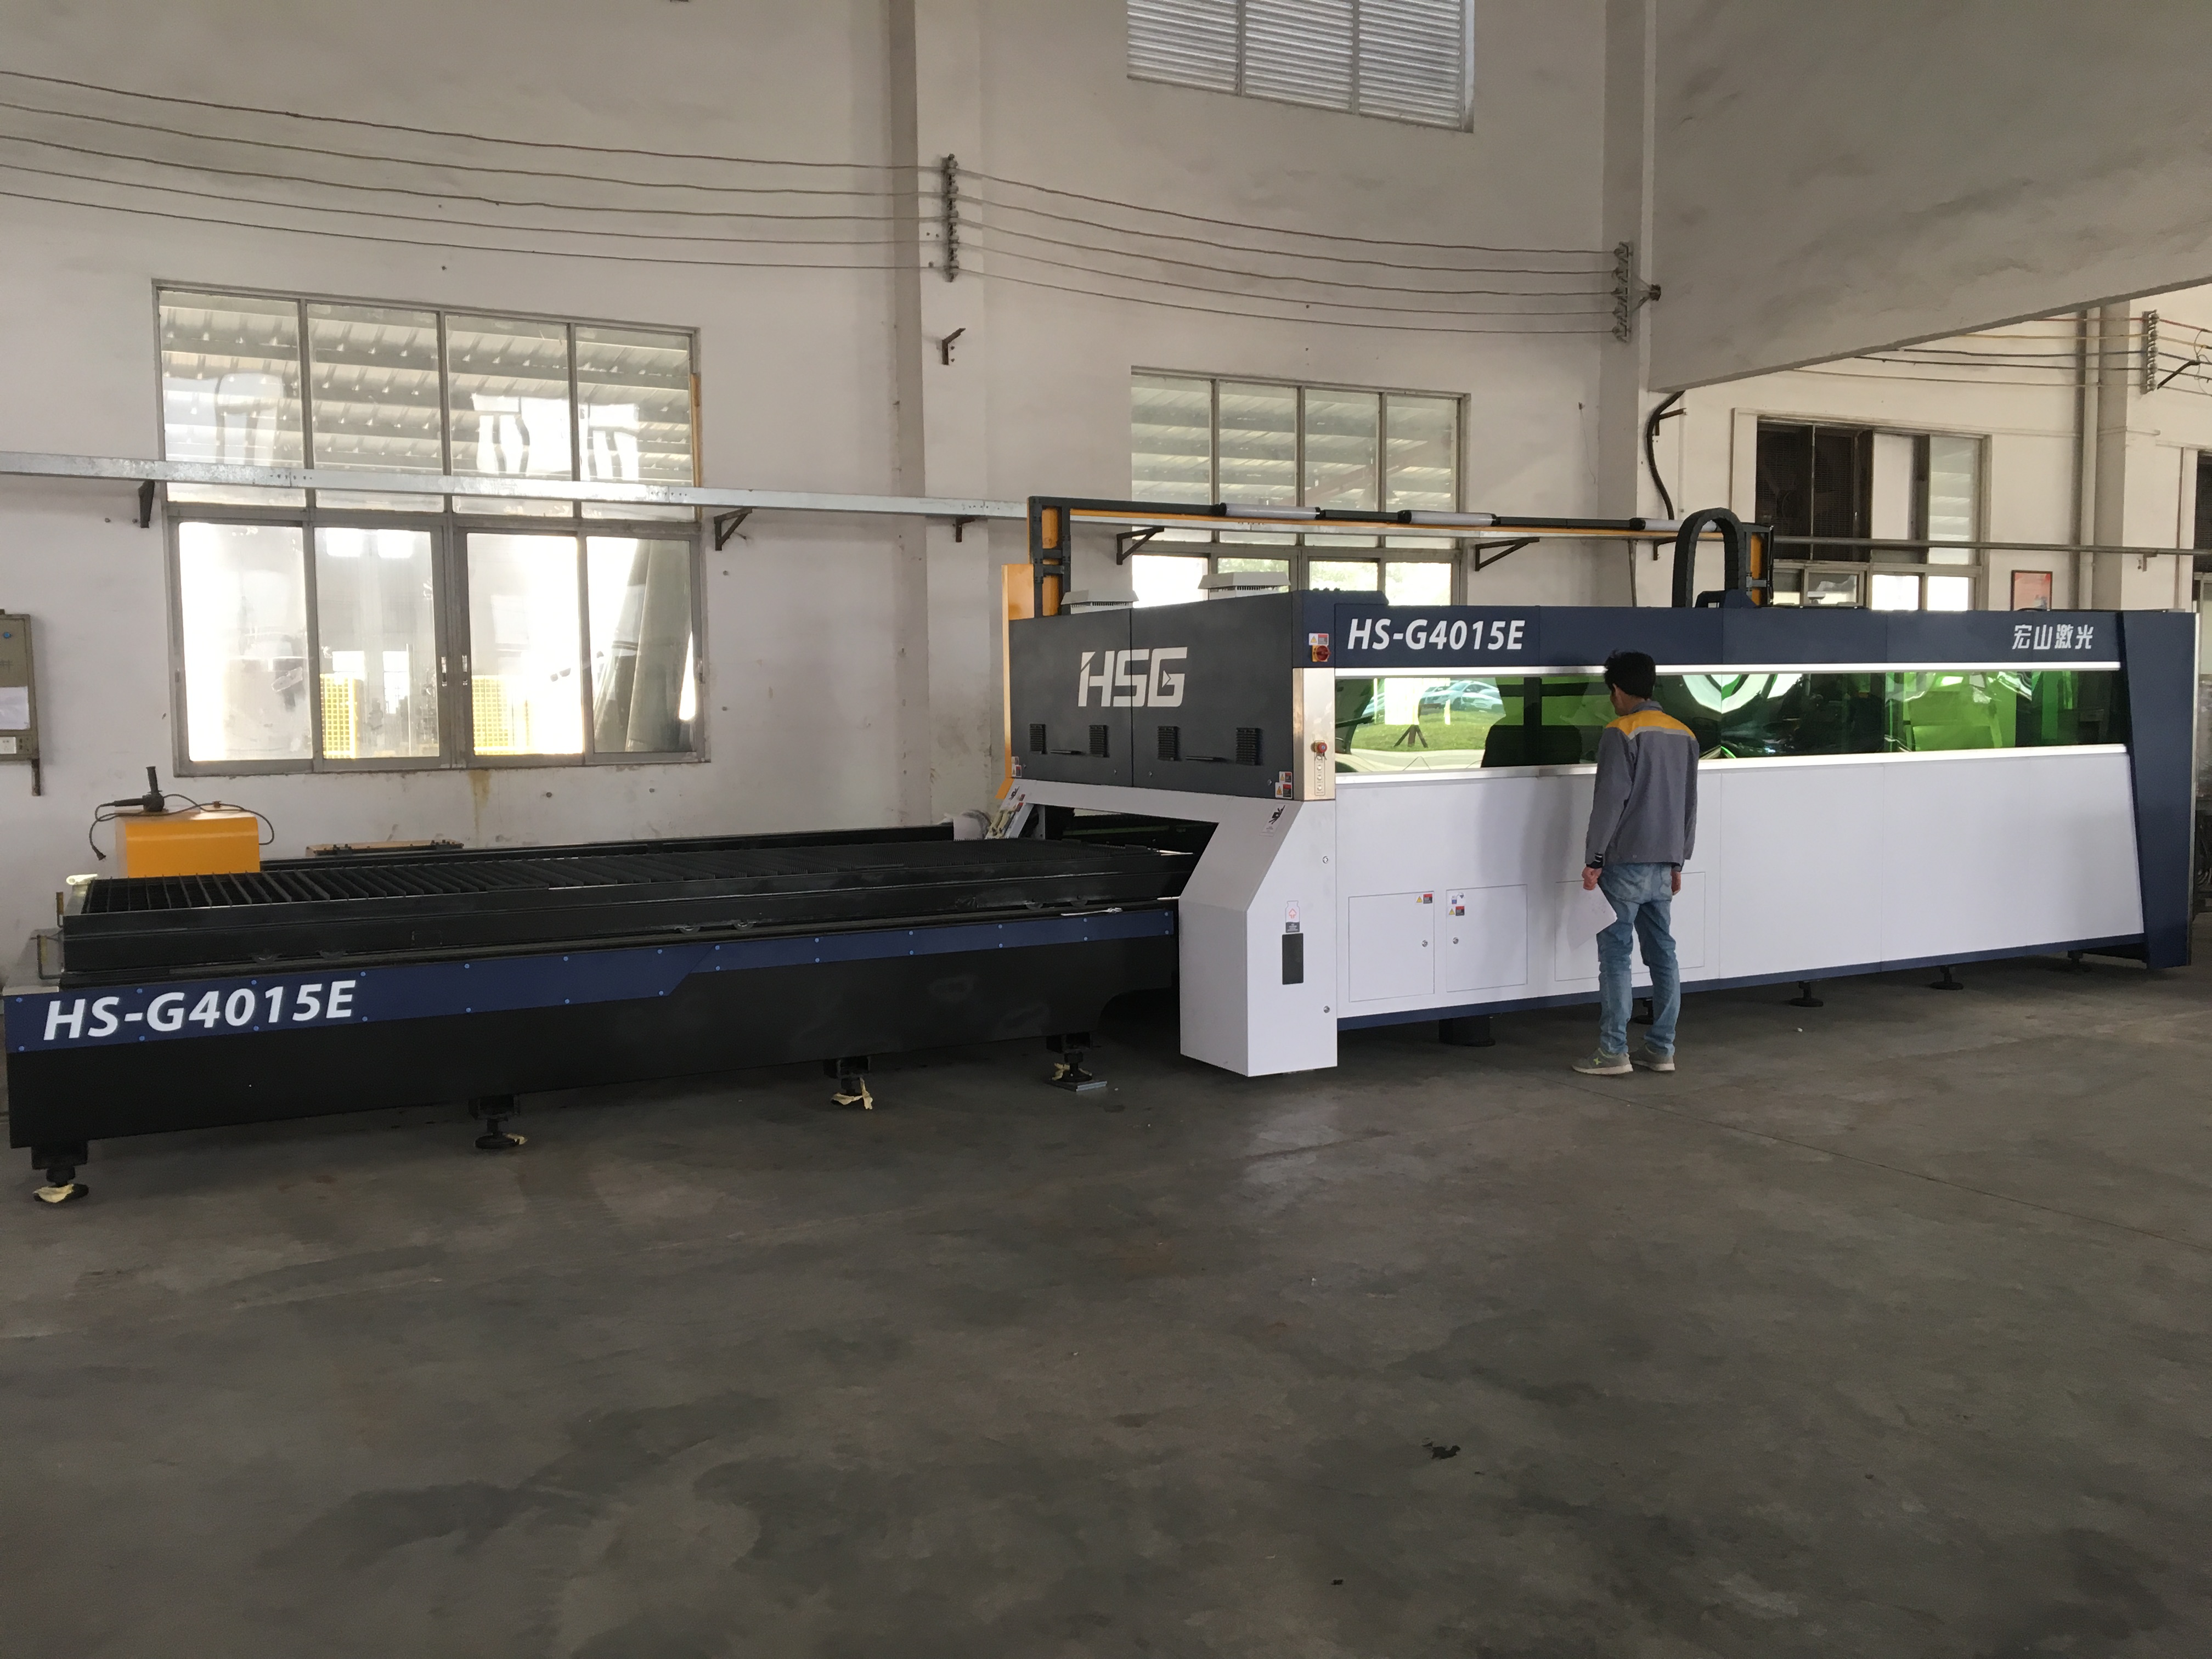
圖二:塗裝生產線的配套設備單元。前處理、乾燥、預熱、固化與冷卻各段的規格必須以同一條線速互相推算。
四、配套設備的角色分工:每個單元要核對什麼
配套設備不是選配清單,而是彼此咬合的鏈條。以下按整線順序整理各單元的功能角色與採購時應核對的項目。
| 設備單元 | 在整線中的功能角色 | 採購時應核對的項目 |
|---|---|---|
| 前處理設備 | 去除工件表面油污、氧化層與雜質,決定塗層附著力的基礎。公開資料顯示鋁板靜電粉末塗裝線的流程自負載開始,經前處理、粉末噴塗、固化、冷卻、檢驗到卸載。 | 處理段數、處理時間、藥液與溫度控制是否與工件材質匹配(鋁、鋼、ABS+PC、實木與 MDF 的處理邏輯不同)。 |
| 自動噴砂機 | 對厚重氧化皮、銹蝕或焊渣的工件進行機械式表面處理,常用於大型金屬結構件的前置工序。 | 可處理工件尺寸上限、磨料回收方式,以及是否與後段除塵設備共用風量。 |
| 乾燥設備 | 前處理後去除工件表面水分,避免水氣帶入噴房影響膜厚與附著。 | 乾燥溫度與時間是否以同一線速倒推;能源種類與能耗歸屬。 |
| 預熱爐 | 部分製程需先將工件預熱,以提升塗料附著或粉末上粉率。 | 預熱曲線與後段固化曲線的疊加關係,避免工件在固化段升溫過急。 |
| 噴漆房(噴塗室) | 提供潔淨、溫濕度穩定的噴塗環境,是外觀缺陷最敏感的區段。 | 溫濕度控制規格(例如 25±2℃、65±10% RH);房體與管路材質,常見為不鏽鋼噴漆室與管路搭配碳鋼主機架。 |
| 固化爐 | 決定膜厚、光澤與耐腐蝕性能的關鍵段。 | 爐內溫度曲線、線速可調範圍(例如 0.5–1.5m/min)、加熱能源(天然氣、電力或蒸汽)。 |
| 冷卻系統 | 固化後降溫,使工件可安全下料與檢驗,同時避免變形。 | 冷卻段長度與線速的匹配;汽車零件線的能源配置中包含冰水,需確認冷源容量。 |
| 輸送系統 | 串接全部製程段,並直接決定產能節拍。 | 輸送形式需與工件匹配:金屬線採積放式輸送鏈條,工業設備線採地面支承式輸送機;金屬線最大工件 7,000mm×2,000mm×2,200mm(1 件/吊架),最大工件產能 5,000 平方公尺/天。 |
| 除塵設備 | 控制車間粉塵,降低漆面顆粒缺陷,對木器塗裝尤為關鍵。 | 粉塵來源(打磨、噴砂、噴塗過噴)與收集點的完整性。木器塗裝案例中粉塵不良率降低 90%,屬於可核對的指標。 |
| VOCs 處理系統與環保設備 | 處理噴塗與固化過程產生的揮發性有機物,是整線能否合法運轉的前提。 | 處理風量與效率是否與噴房數量、塗料用量同步設計;是否符合當地排放要求。 |
| 電氣控制系統 | 執行邏輯、時序、安全互鎖與配方切換。 | 電壓、功率、通訊介面、備品清單與故障診斷方式。 |
| MES 生產管理系統 | 負責工單、配方版本、追溯、良率與能耗看板。 | 前端感測點是否足以支撐數據;Attractivechina 的汽車零件塗裝線以 MES 進行可視化生產,首次合格率可達 95% 以上。 |
採購提示:上述單元中,任何一段的規格若未與線速同步,就會成為整線瓶頸。最常見的情況是前處理與 VOCs 處理段的設計餘量不足,導致噴塗段無法全速運行。
五、ISO 9001、ISO 14001、ISO 45001 與「高效節能、易維護」如何對照
評估階段常見的三張體系證書,覆蓋範圍並不相同,解讀方式也應不同。Attractivechina 取得的三項證書如下:
| 體系 | 證書編號 | 覆蓋範圍 | 對採購的意義 |
|---|---|---|---|
| ISO 9001 品質管理體系(GB/T 19001-2016 / ISO 9001:2015) | DZ/CN/2308009Q | 塗裝機械設備之設計與製造 | 設計與製造流程具備可追溯的品質管理架構,適用於客製化非標設備的過程管控。 |
| ISO 14001 環境管理體系(GB/T 24001-2016 / ISO 14001:2015) | DZ/CN/2407055E | 塗裝機械設備之設計與製造及相關環境因素管理 | 與 VOCs 處理、廢棄物與能耗管理的體系要求對應,有效期至 2027 年 10 月 14 日。 |
| ISO 45001 職業健康安全管理體系(GB/T 45001-2020 / ISO 45001:2018) | 04926S00152R001 | 塗裝機械設備之設計與製造及相關管理活動 | 反映作業安全與風險管理的體系成熟度,有效期至 2029 年 4 月 19 日。 |
需要明確的邊界是:體系證書證明的是組織在設計與製造層面的管理能力,並且各有明確的覆蓋範圍與有效期,它不等於某一條產線的性能實測結果。塗裝線的良率、能耗與排放表現,仍須以單線驗收數據與運行紀錄為準。同樣地,市場準入類文件亦有有效期限,採購前應逐案核對當期狀態。
「高效節能」與「易維護」若要寫進合約,應轉化為可量測指標。現有案例所提供的參考值包括:能耗降低 20%–22%、塗料或粉末消耗降低 25%–30%、生產效率提升 30%–40%、良率 97%–98%,皆為 5–10 年運行期內的統計。易維護則可轉化為維護週期、備品供應與技術支援的回應時間。Attractivechina 的交付條件包含出貨前 100% 全數檢測,並提供遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練;客製化範圍涵蓋包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,最小訂購量為 2 台。這些條件的價值在於:它們可以被寫進合約並在驗收時被檢查。
圖三:設備安裝與調試階段。控制層、爐體與輸送段的聯合試車,是採購方取得驗收數據的關鍵節點。
六、不同行業的塗裝生產線:可核對的運行數據
把同一套技術語言放到不同工件上,會得到不同的參數組合。以下為 Attractivechina 已交付專案中對外公布的運行數據,可作為評估同類專案時的對照基準。
汽車零件自動塗裝線
規模為 20 套完整產線,應用於汽車結構件、底盤零組件與內裝飾件的表面塗裝、底漆與面漆噴塗,客戶為汽車零配件 ODM/OEM 代工廠與一級供應商,案例分布於德國、俄羅斯、泰國、印尼、墨西哥與中國。運行結果為塗裝良率提升至 98%、塗料消耗降低 25%、能耗削減 20%,五年內無重大產線停機。其設計特點是穩定塗裝品質、高度適應多零件混線生產、具備智慧監控與低維護設計。
金屬自動塗裝生產線
規模為 15 套完整產線,用於金屬五金、衛浴配件、門窗框架與金屬家具部件的防腐與裝飾塗層、底漆面漆噴塗與粉體塗裝,客戶為外銷型五金工廠等,案例分布於墨西哥、美國、中國與新加坡。運行結果為塗裝合格率提升至 97%、塗料/粉末消耗降低 30%、能耗降低 22%、生產效率提升 40%,期間無重大停機。
炊具自動塗裝生產線
規模為 20 套完整自動化產線,用於炊具的 PTFE 不沾塗層、防鏽底漆與耐高溫面漆,客戶為品牌代工廠、自有品牌製造商與家電配套工廠,案例分布於俄羅斯、伊朗、印度、孟加拉、越南、泰國與中國。運行結果為塗層均勻率達 98%、不沾性能符合國際食品級標準、塗料廢料減少 30%、生產效率提升 35%,連續運行期間無重大品質投訴。
工業設備自動塗裝線
規模為 10 套完整自動化產線,用於工程機械、農業設備、軌道交通部件與特種車輛結構件的防鏽底漆、中間漆與面漆噴塗,以滿足長期戶外耐腐蝕要求。塗層附著力與鹽霧試驗符合行業標準(鹽霧測試 ≥1,000 小時),塗層合格率提升至 98%、油漆消耗減少 25%、生產效率提高 30%。產能設計上,單班 7.5 小時可處理 20 輛鐵路敞車、平車、罐車類工件,7 輛 SQ6 特種車,10 輛棚車與糧食車,以及 5–10 輛出口用車體。
木製家具自動化塗裝線
規模為 10 套完整自動木器塗裝線,用於木製家具、櫥櫃、木門與樂器的底漆、面漆與亮光漆噴塗。運行結果為塗料消耗降低 30%、粉塵缺陷率降低 90%、生產效率提升 40%,運行期間無重大品質投訴,亮點包括超低粉塵污染、光滑高光澤表面與對各式木件造型尺寸的適應性。
七、市場趨勢:自動化投資與法規收緊同時發生
塗裝線的技術選擇正被兩股力量同時推動。其一是智慧製造的整體投資規模:依 Fortune Business Insights 的市場研究,全球智慧製造市場規模預計由 2026 年的 446.45 億美元成長至 2034 年的 1,339.17 億美元。塗裝作為製造流程中資料密度高、變數多的環節,自然成為數位化投資的落點。
其二是法規。中國自 2026 年 6 月 1 日起實施 GB 30981.2-2025,其中內牆平塗塗料及底漆的 VOC 限值由 80g/L 降至 50g/L,降幅接近四成。當塗料端的揮發性有機物被壓縮,製程端就必須以更精準的膜厚控制、更完整的排氣處理與更可追溯的生產紀錄來配合,這正是 PLC 與 MES 從「加分項」變成「基礎項」的原因。
供應商型態也在分化。公開資料顯示,不同供應商對自身能力的描述重心並不相同:部分以特定製程為核心,例如宣稱可完成電泳系統的設計、工程、製造與安裝;部分則以跨產業應用覆蓋為訴求,列出汽車零件、工業設備、家用與辦公電器、機械及金屬加工等領域。Attractivechina 的公開描述則以客製化自動化塗裝生產線與整廠方案為範圍,覆蓋汽車零件、軌道運輸、家具、樂器、廚具、家電、金屬製品、低空裝備與重型工業設備等行業。對採購方而言,這種差異代表的不是誰更好,而是「能力重心是否與自身工件與製程一致」。
八、與傳統方案的比較,以及全自動線的邊界
| 比較維度 | 傳統手動/半自動方案 | PLC 智慧控制全自動線 |
|---|---|---|
| 製程一致性 | 依賴操作員經驗,膜厚與外觀隨班次波動 | 溫濕度、線速與固化曲線由控制系統固定,可重複 |
| 換線與配方切換 | 需人工調整噴槍與輸送設定,切換時間長 | 配方化管理,可對應多品種混線生產 |
| 數據追溯 | 以紙本或人工記錄為主 | MES 記錄工單、良率與能耗,可回溯異常批次 |
| 能耗與塗料管理 | 過噴與廢料比例較難控制 | 案例顯示能耗降低 20%–22%、塗料消耗降低 25%–30% |
| 人力與安全 | 噴房作業暴露於塗料與溶劑環境 | 以機器人與自動輸送取代高暴露工序,並納入體系化管理 |
| 前期投資與工程複雜度 | 投資較低、導入較快 | 投資與工程整合複雜度較高,需完整廠房規劃配合 |
必須說清楚的限制有以下幾點。第一,全自動線的效益依賴產品組合的穩定度:若同一條線需在 100×50×1,400mm 的木件與 7,000×2,000×2,200mm 的金屬件之間切換,單一全自動配置未必是最佳解。第二,機器人噴塗需要一致的工件定位與治具,若工件缺乏固定基準面,離線編程的優勢會被治具調整時間抵銷。第三,前處理與 VOCs 處理段的設計餘量若未與產能同步放大,整線實際產出會被環保段限制。第四,MES 的價值取決於製程標準化程度;若前端參數未被量測與記錄,數據看板難以產生決策價值。第五,體系證書與市場準入文件皆有覆蓋範圍與有效期限,需逐案核對,不能作為單線性能的替代證明。
九、未來展望
未來幾年,塗裝生產線的採購評估重心預期會從「設備清單」轉向「整線可驗證性」。當 VOC 限值持續收緊、人工成本上升,加上智慧製造投資規模擴大,買方對供應商的要求會更集中在三處:控制層能否提供可量測的參數範圍與量測方法;配套設備是否以同一節拍互相推算;以及供應商能否用長期運行數據而非單點規格來證明能力。對已在多產業累積 5 至 10 年運行紀錄的產線而言,這類數據本身的參考價值,往往高於任何一項單機規格。
十、常見問題(FAQ)
Q1:規劃一條塗裝生產線時,採購方應先定義哪幾項條件,才能開始談規格?
應由工件與產能往外展開。需要先固定的包括工件材質與最大尺寸、每班或每小時產能、噴塗方式與塗層類型、可用廠房長寬高,以及可取得的能源種類。現有產線可作為推算參考:汽車零件線以 45 秒/托盤(1,760 托盤/天)設計,金屬線最大工件產能為 5,000 平方公尺/天,炊具線以 800–1,000 件/小時為產出基準,木器線以每班 8 小時 1,422 件為基準。這些數字確定後,輸送速度、爐體長度與噴房數量才有計算基礎。
Q2:PLC 智慧控制在塗裝生產線上具體負責哪些環節?
PLC 屬現場控制層,負責整線的邏輯連鎖、時序控制、安全互鎖與配方切換;MES 屬管理層,負責工單、配方版本、追溯、良率與能耗統計。Attractivechina 對其自動化塗裝系統的描述為採用可程式數位控制系統、機器人噴塗、彈性生產,實現無人化智能製造流程,整線結構緊湊、自動化程度高並具備即時控制。實際被控制的變量包括噴漆房溫濕度(汽車零件線為 25±2℃、65±10% RH)、輸送線速(金屬線 3,000mm/min,2,000–4,000mm/min 可調)與固化爐線速(炊具線 1,000mm/min,0.5–1.5m/min 可調)。
Q3:機器人噴塗適合哪些產品?應判斷哪些條件?
判斷的核心是工件定位一致性、噴塗面是否能被程式化路徑覆蓋,以及吊掛方式是否穩定。目前已見配置中,汽車零件線採離線模式加機器人噴塗,工業設備線採手動加機器人噴塗,金屬線採往復機加人工噴塗。工件在工裝托盤上的固定姿態是關鍵,例如汽車零件線最大托盤尺寸為 L1350×W900×H200mm;炊具線以每掛 4 個內膽、20 個蓋子、工件間距 450–900mm 運作;木器線以 300mm/掛點節距、線速 4,000mm/min(2,000–6,000mm/min 可調)運作。工件若缺乏固定基準面,機器人噴塗的效益會明顯下降。
Q4:前處理、乾燥、預熱、固化、冷卻與輸送,如何確認彼此匹配?
匹配的核心是線速與節拍,所有爐體長度、乾燥時間、固化曲線與冷卻段都應以同一條輸送速度倒推。公開資料顯示,鋁板靜電粉末塗裝線的流程自負載開始,經前處理、粉末噴塗、固化、冷卻、檢驗到卸載。炊具線的陽極氧化線速度為 1,200mm/min,而桌上型固化爐線速度為 1,000mm/min,兩者不同步即代表某一段會成為瓶頸。輸送形式也須與工件重量與尺寸匹配,金屬線採積放式輸送鏈條並可處理最大 7,000×2,000×2,200mm 工件,工業設備線則採地面支承式輸送機。
Q5:VOCs 處理與環保設備應以什麼作為驗收依據?
驗收依據應包含標準限值與實際排放量測兩部分。中國自 2026 年 6 月 1 日起實施 GB 30981.2-2025,其中內牆平塗塗料及底漆的 VOC 限值由 80g/L 降至 50g/L,降幅接近四成。VOCs 處理系統的處理風量與效率必須與噴漆房數量、塗料用量同步設計,否則會限制整線可用產能。除塵與環保設備的效果亦可用缺陷率檢視,木器塗裝案例中粉塵不良率降低 90%,即為可核對的指標。
Q6:供應商提供 ISO 9001、ISO 14001、ISO 45001 證書時,代表什麼、不代表什麼?
代表其管理體系已通過第三方驗證,但覆蓋範圍隨證書而異。Attractivechina 的 ISO 9001 證書編號為 DZ/CN/2308009Q,範圍為塗裝機械設備之設計與製造;ISO 14001 證書編號為 DZ/CN/2407055E,範圍為塗裝機械設備之設計與製造及相關環境因素管理,有效期至 2027 年 10 月 14 日;ISO 45001 證書編號為 04926S00152R001,範圍為塗裝機械設備之設計與製造及相關管理活動,有效期至 2029 年 4 月 19 日。這些證書證明的是組織層級的管理能力,不等於單一產線的性能結果,也不取代出貨前檢測與現場驗收。
Q7:高效節能與易維護,應該如何寫進合約與驗收條件?
應改寫為可量測指標,並載明基準線與量測方法。現有案例提供的參考值包括:能耗降低 20%–22%、塗料或粉末消耗降低 25%–30%、生產效率提升 30%–40%、良率 97%–98%,均為 5 至 10 年運行期內的統計。易維護可轉化為維護週期、備品供應與遠端支援的回應時間。Attractivechina 的交付條件包含出貨前 100% 全數檢測、遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練;客製化涵蓋包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,最小訂購量為 2 台。
Q8:在什麼情況下不建議導入全自動塗裝生產線?
當產品組合極度分散、工件尺寸跨度大且批量偏小時,全自動連續線的工程複雜度與前期投資較難回收,半自動或往復機加人工方案可能更合適。機器人噴塗依賴穩定的工件定位與治具,缺乏固定基準面的工件效益有限。此外,前處理與 VOCs 處理能力若無法與產能同步,整線實際產出會被環保段限制,此時優先處理瓶頸段比全面自動化更務實。
結語
塗裝生產線的技術評估,本質上是把一連串物理條件轉換成可核對的數字:工件尺寸、線速、溫濕度、爐溫曲線、輸送節拍、排放限值與證書範圍。當這些條件都被寫進規格書與驗收條件,PLC 控制、機器人噴塗與各段配套設備的價值才有可比較的基礎。
Attractivechina(廣東創智智能裝備有限公司)相關的塗裝生產線與環保設備方案資料,可參閱企業宣傳冊:企業宣傳冊(PDF)。
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.