
Matrix of choosing a coating line: dishes, metal, furniture, auto parts
Матрица выбора линии нанесения покрытий: посуда, металл, мебель, автозапчасти
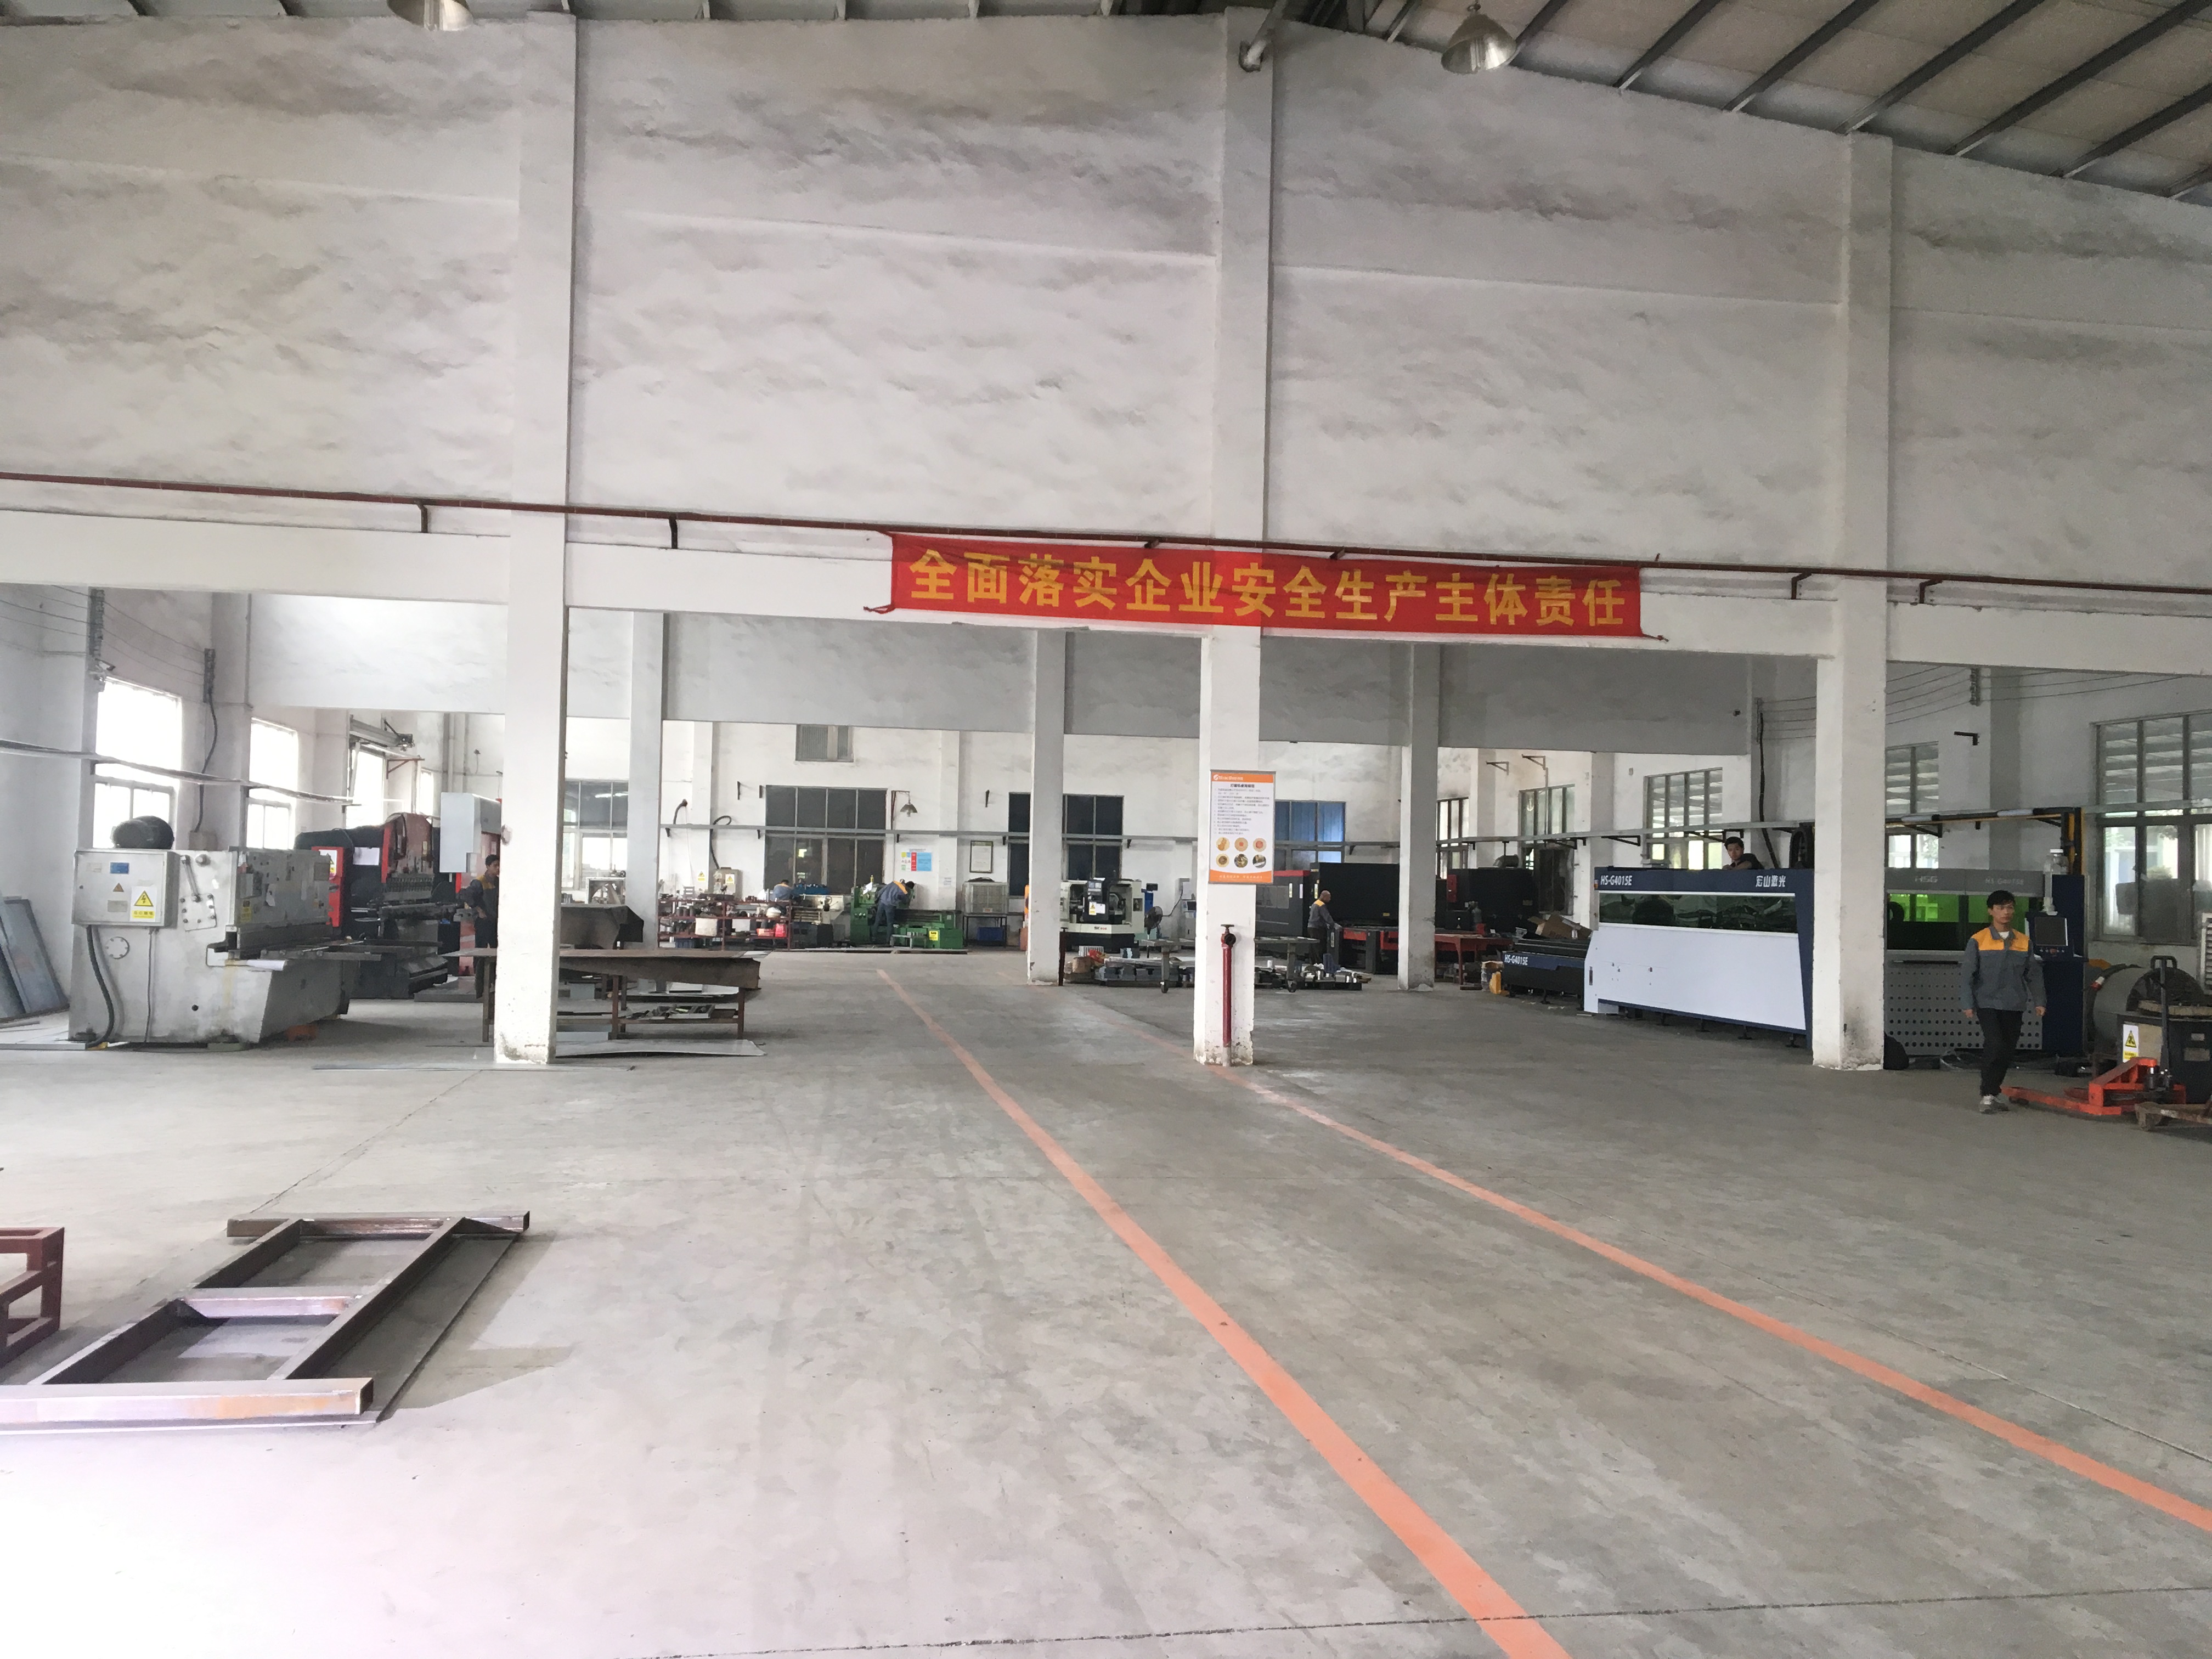
Линия нанесения покрытий — это не отдельная машина, а производственный комплекс, в котором производительность, геометрия заготовки, скорость конвейера, режим камеры и материалы конструкции связаны между собой. Именно поэтому сравнивать линии для посуды, металла, деревянной мебели и автозапчастей корректнее не по цене за комплекс, а по матрице производственных параметров, где каждая строка задаёт один и тот же вопрос для четырёх разных продуктов.
Ниже собрана рабочая матрица, построенная на технических описаниях четырёх типовых конфигураций: линия для посуды, линия для металла (алюминиевые панели и профили), линия для деревянной мебели и линия для автозапчастей. Все значения взяты из спецификаций. Там, где параметр в описании не указан, в таблице стоит прочерк — и это тоже часть вывода: пробелы в данных нельзя закрывать предположениями, их нужно фиксировать отдельными вопросами к поставщику.
Почему сравнение «по цене за линию» не описывает производство
В закупочной практике линия часто сравнивается как один товар: цена комплекса, срок поставки, список опций. Проблема в том, что за одинаковой формулировкой «линия нанесения покрытий» стоят конфигурации, которые решают разные производственные задачи и измеряются в разных единицах.
Линия для посуды считает выпуск в штуках в час и работает с изделиями диаметром от 220 до 300 мм и высотой до 160 мм. Линия для металла считает производительность в квадратных метрах в день и принимает заготовку до 7000 × 2000 × 2200 мм — по одной штуке на подвес. Линия для деревянной мебели оперирует сменой и шагом подвеса, а линия для автозапчастей — производственным циклом в секундах на лот и количеством лотов в сутки. Четыре разные системы измерения означают четыре разные логики проекта, и цена в этом контексте — следствие, а не критерий сравнения.
Практический риск прямой закупки «по прайсу» состоит в том, что несоответствие обнаруживается поздно: заготовка не проходит по габариту, шаг подвеса не совпадает с оснасткой, скорость конвейера не выходит на требуемый такт, а климат камеры не соответствует материалу. Каждый из этих параметров виден в спецификации — но только если сравнивать конфигурации по одной и той же матрице.
Шесть групп параметров, которые формируют матрицу
Матрица строится не вокруг моделей, а вокруг групп параметров, которые присутствуют в описании любой автоматизированной линии нанесения покрытий.
1. Номенклатура и материал заготовки. Посуда в описаниях — это антипригарная сковорода, вкладыш рисоварки, форма для выпечки из алюминиевого сплава и композитных материалов, включая нержавеющую сталь, алюминиевый сплав и медь. Металл — алюминиевая панель и профиль. Мебель — массив дерева и МДФ. Автозапчасти — передний бампер, накладки дверных панелей, вспомогательная приборная панель, панель переключения передач, накладки приборной панели, колёсные арки, панель переключателей из ABS+PC. Материал определяет участок предварительной обработки и тип камеры.
2. Геометрия и оснастка. В матрицу входят стандартный и максимальный размер заготовки, шаг подвеса и максимальный размер паллеты оснастки. Это те параметры, которые нельзя «донастроить» после монтажа без переделки конвейера.
3. Производительность. Единицы различаются: штуки в час, квадратные метры в день, штуки за смену, лоты в сутки. Сравнение возможно только после приведения к общей базе — например, к годовому выпуску собственной номенклатуры.
4. Кинематика конвейера. Скорость ленты или линии, диапазон регулировки и способ транспортировки (механизированный и свободно перемещающийся конвейер, подвесная или напольная система).
5. Климат и энергоносители. Температура и влажность покрасочной камеры, виды энергии: электричество, природный газ, пар, ледяная вода.
6. Конструкционные материалы. Во всех четырёх спецификациях зафиксировано одно и то же решение: каркас — углеродистая сталь, покрасочная камера и трубопроводы — нержавеющая сталь. Это важный вывод матрицы: конструкционный набор одинаков, а различие конфигураций лежит в геометрии, кинематике и режимах.
Матрица: четыре конфигурации в одном масштабе
| Параметр | Посуда | Металл | Деревянная мебель | Автозапчасти |
|---|---|---|---|---|
| Типовые изделия | Сковорода, вкладыш рисоварки, форма для выпечки | Алюминиевая панель и профиль | Ножки столов, спинки стульев, каркасы сидений | Бампер, накладки панелей, колёсные арки |
| Материал заготовки | Алюминиевый сплав, композитные материалы | Алюминий | Массив дерева, МДФ | ABS+PC |
| Размеры заготовки | Стандарт Φ220×160 мм; максимум Φ300×160 мм | До 7000×2000×2200 мм, 1 шт/подвес | Стандарт 100×50×1400 мм; максимум 610×710×1400 мм | Паллета оснастки до 1350×900×200 мм |
| Производительность | 800–1000 шт/ч | До 5000 м²/день | 1422 шт за 8-часовую смену | 45 с/лот, 1760 лотов в сутки |
| Скорость и диапазон | Анодирование 1200 мм/мин; печь отверждения 1000 мм/мин (0,5–1,5 м/мин) | 3000 мм/мин (2000–4000 мм/мин) | 4000 мм/мин (2000–6000 мм/мин) | Задаётся циклом 45 с/лот |
| Шаг подвеса и оснастка | Шаг 450–900 мм; 4 внутренние ёмкости и 20 крышек на подвес | 1 изделие на подвес | 300 мм на подвес | Паллета 1350×900×200 мм |
| Режим работы | — | 300 дней/год, 20 ч/день | — | 336 дней/год, 22 ч/день |
| Климат камеры | — | — | — | 25±2 °C; 65±10 % отн. влажности |
| Энергоносители | Природный газ и электричество | — | Электричество | Электричество, природный газ, пар, ледяная вода |
| Каркас и камера | Углеродистая сталь / нержавеющая сталь | Углеродистая сталь / нержавеющая сталь | Углеродистая сталь / нержавеющая сталь | Углеродистая сталь / нержавеющая сталь |
Таблица 1. Матрица параметров по техническим описаниям четырёх типов линий нанесения покрытий. Прочерк означает, что параметр в описании не зафиксирован и подлежит уточнению в проекте.
Посуда: производительность в штуках и два типоразмера
Для посудной линии матрица задаёт три ключевых числа. Первое — производительность 800–1000 штук в час. Второе — два типоразмера: стандартный Φ220×160 мм (высота) и максимальный Φ300×160 мм. Третье — шаг заготовки 450–900 мм, который определяет плотность загрузки конвейера.
Схема подвеса уточняет расчёт: четыре внутренние ёмкости и 20 крышек на подвес. Для покупателя это означает, что заявленная производительность относится к конкретной схеме оснастки, а не к «изделию вообще». В описании также указана скорость линии анодирования 1200 мм/мин и линейная скорость настольной печи для отверждения 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин — то есть тепловой участок имеет собственный диапазон настройки под толщину покрытия и материал.
Отдельно отмечено свойство изделия «не скручивается» и питание от природного газа и электричества. Для проекта это два практических условия: стабильность геометрии тонкостенной посуды на подвесе и наличие двух энергоносителей на площадке.
Металл: крупногабаритные заготовки и площадь в день

Металлическая конфигурация в матрице — самая «крупная» по геометрии. Максимальный размер заготовки: 7000 мм в длину, 2000 мм в ширину и 2200 мм в высоту, по одной штуке на подвес. Производительность указана не в штуках, а в площади — до 5000 м² в день, что соответствует логике окраски панелей и профилей.
Кинематика здесь задаётся скоростью конвейерной ленты 3000 мм/мин с регулировкой в диапазоне 2000–4000 мм/мин, а транспортировка описана как механизированный и свободно перемещающийся конвейер. Способ нанесения — возвратно-поступательный в сочетании с ручным, режим работы — 300 дней в году по 20 часов в день.
Для покупателя эта строка матрицы отвечает на вопрос, который часто задают на этапе исследования: чем определяется цена металлической линии. Не только камерой, но и тем, что перемещать семиметровую заготовку по конвейеру с шагом в одну единицу на подвес — это принципиально иная механика, чем плотная загрузка мелких изделий.
Деревянная мебель: смена, шаг подвеса и скорость линии
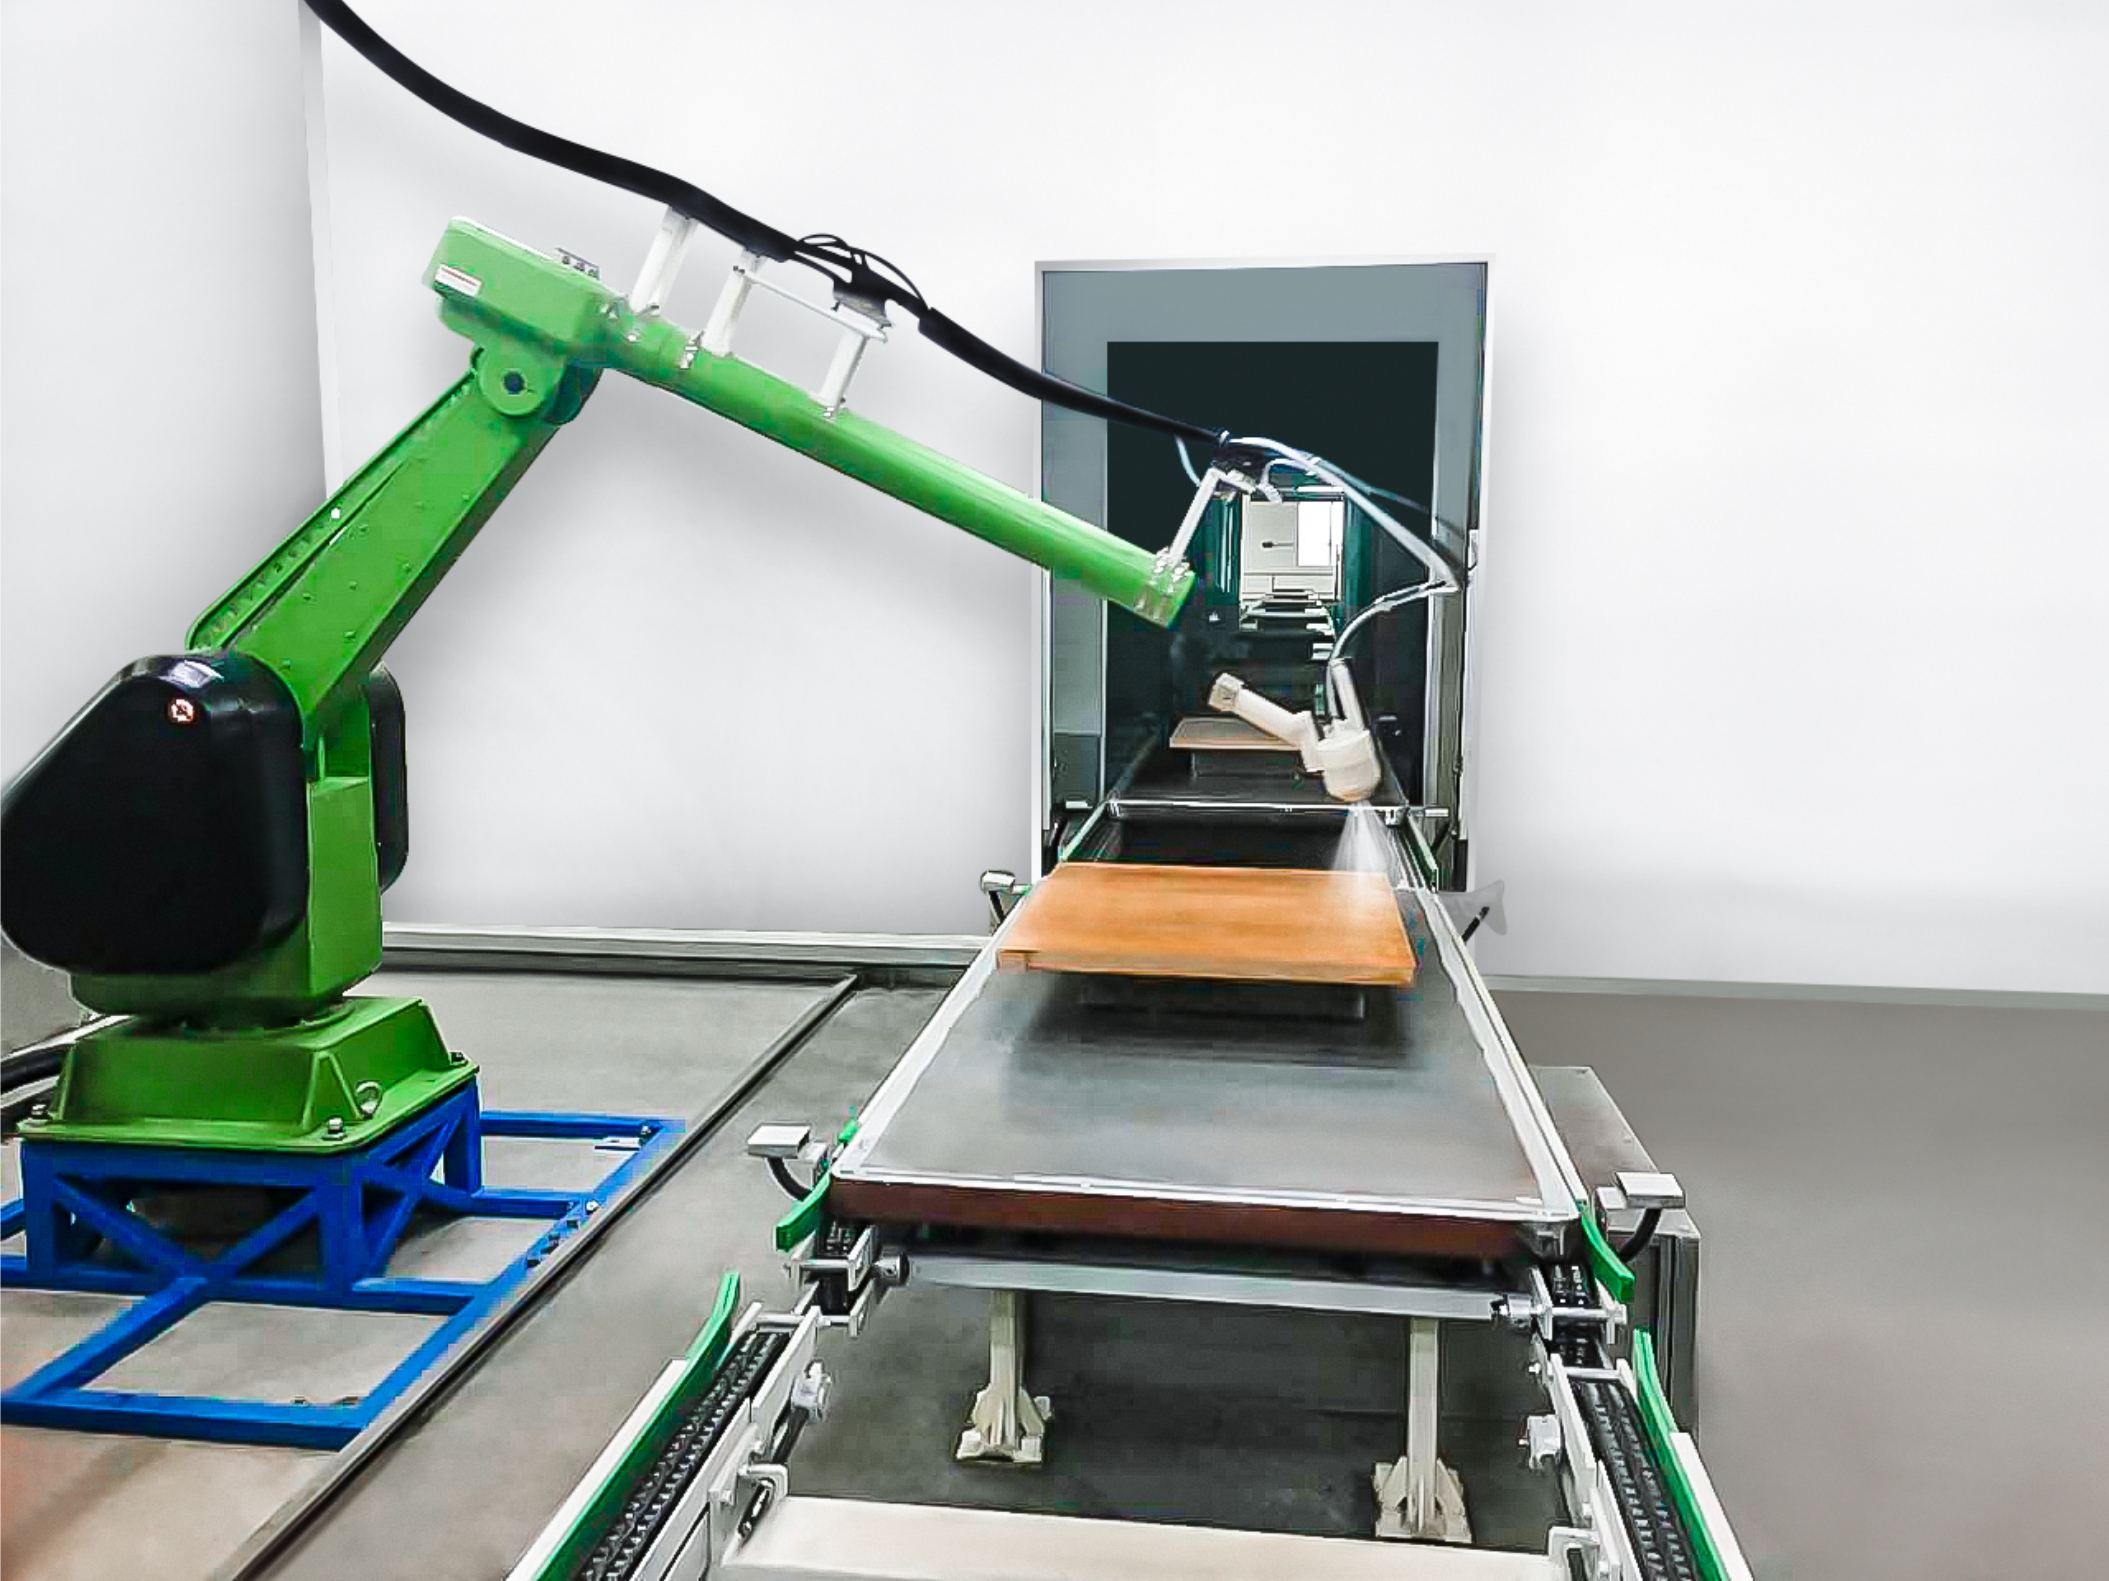
Мебельная конфигурация интересна тем, что производительность в ней привязана к смене: 1422 штуки за 8-часовую смену. Такая единица измерения ближе к планированию загрузки участка, чем к паспортной мощности оборудования, и это следует учитывать при приведении данных к общему знаменателю.
Геометрия задана двумя значениями: стандартная заготовка 100 × 50 × 1400 мм и максимальная 610 × 710 × 1400 мм. Шаг подвеса — 300 мм, расчётная скорость линии — 4000 мм/мин с регулировкой от 2000 до 6000 мм/мин. Энергопотребление — электричество.
Типовые изделия в описании — ножки столов, спинки стульев, подставки для сидений, передние ножки, каркасы для сидений и стулья. Материал — массив дерева и МДФ. Для мебельного производства матрица показывает главный компромисс: длинная тонкая заготовка высотой до 1400 мм требует подвесной схемы с малым шагом, и именно шаг, а не скорость ленты, чаще становится ограничением по выпуску.
Автозапчасти: цикл, климат камеры и оснастка
Автомобильная конфигурация измеряется тактом. Производственный цикл — 45 секунд на лот, что соответствует 1760 лотам в сутки. Максимальный размер паллеты оснастки — 1350 × 900 × 200 мм, коэффициент использования оборудования — 85 %, режим работы — 336 дней в году по 22 часа в день.
Это единственная из четырёх конфигураций, где в описании прямо зафиксирован климат покрасочной камеры: температура 25±2 °C и относительная влажность 65±10 %. Метод нанесения — автономный режим в сочетании с роботизированной покраской. Материал деталей — ABS+PC, что соответствует перечню изделий: передний бампер, накладки дверных панелей, вспомогательная приборная панель, панель переключения передач, накладки приборной панели, колёсные арки, панель переключателей.
Отдельная строка, которую часто недооценивают на этапе исследования, — размеры здания: 100 м в длину, 38 м в ширину и 5,4 м в высоту. Энергопотребление включает электричество, природный газ, пар и ледяную воду. Иными словами, матрица для автозапчастей — это одновременно спецификация оборудования и требование к производственному корпусу.
Как эти параметры превращаются в проект линии
Attractivechina — торговая марка производителя ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун), Guangdong Chuangzhi Intelligent Equipment Co., Ltd., расположенного в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун, Китай. Предприятие основано в 2005 году, располагает собственными площадями около 35 548 м², штатом 280 сотрудников и выпуском 60 единиц оборудования в год; в НИОКР заняты 54 инженера. Компания указывает 79 патентов на изобретения в сферах оборудования для нанесения покрытий и природоохранного оборудования, а общее число патентов превышает 300. Доля экспорта — 20 %, среди рынков указана Россия.
В терминах матрицы это означает, что исходными данными для конфигурации служат не каталожные позиции, а производственные параметры заказчика: номенклатура и материал, стандартный и максимальный габарит, шаг подвеса или размер паллеты, требуемая производительность и режим работы. Компания заявляет более 30-летний опыт разработки комплексных решений для линий нанесения покрытий, включая автоматизированные линии под индивидуальный заказ, и перечисляет отрасли применения: автокомпоненты, железнодорожный транспорт, мебель, музыкальные инструменты, кухонная утварь, бытовая техника, изделия из металла, оборудование для малой авиации и тяжёлая промышленная техника.
Типовой проект, согласно описанию сценариев применения, включает участки предварительной обработки, сушки, автоматической пескоструйной очистки, покрасочную камеру, печь предварительного нагрева, печь отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли, систему обработки летучих органических соединений, природоохранное оборудование, систему электроуправления и систему управления производством MES. В требованиях указаны высокая энергоэффективность, простота обслуживания и соответствие ISO 14001, ISO 9001 и ISO 45001.
Что матрица даёт по сравнению с традиционной закупкой
Традиционный подход — сравнить два-три предложения по цене комплекса и перечню опций, а технические детали согласовать уже после подписания. Матрица меняет последовательность: сначала фиксируются производственные параметры, затем проверяется, какая конфигурация им соответствует, и только после этого обсуждается стоимость.
Практическая разница проявляется в трёх местах. Во-первых, в единицах производительности: 800–1000 шт/ч, до 5000 м²/день, 1422 шт за смену и 1760 лотов в сутки нельзя сопоставить без пересчёта, и матрица заставляет сделать этот пересчёт до тендера. Во-вторых, в геометрии: сравнение Φ300×160 мм и 7000×2000×2200 мм сразу показывает, что речь о разных классах оборудования. В-третьих, в инфраструктуре: автозапчастная линия требует здания 100 × 38 × 5,4 м и четырёх энергоносителей, и это условие площадки, а не «опция».
Обратная сторона: матричный подход требует от покупателя больше исходных данных до первого контакта с поставщиком — и это объективное ограничение метода, а не его недостаток.
Границы применимости матрицы
Матрица — инструмент предварительного отбора, и у неё есть реальные границы.
• Матрица не заменяет пробное нанесение. В описаниях присутствуют производительность, геометрия, скорости, климат и материалы, но отсутствуют такие параметры, как адгезия, толщина и равномерность покрытия. Эти характеристики подтверждаются испытанием реальной заготовки, а не таблицей.
• Часть данных в спецификациях не заполнена. Для посудной и мебельной конфигураций в описаниях не указан режим работы (дни и часы), для металлической — энергоносители и климат камеры. Прочерк в матрице — это не «ноль» и не «не важно», а вопрос, который нужно закрыть в проекте.
• Производительность указана для типовой номенклатуры. 800–1000 шт/ч относятся к конкретной схеме подвеса (4 ёмкости и 20 крышек), а 1422 шт за смену — к типовым мебельным заготовкам. При переходе на другую номенклатуру значения требуют пересчёта.
• Матрица не описывает стоимость владения. Она не содержит данных о расходе энергии на изделие, обслуживании и сроке окупаемости, поэтому не может служить единственным основанием для сравнения цен.
Тенденция: автоматизация, роботизированное распыление и экологические требования
В описаниях типовых проектов устойчиво повторяется один и тот же набор требований: полностью автоматическое интеллектуальное управление на базе ПЛК, роботизированное распыление, беспилотное гибкое производство, система управления производством MES, система обработки летучих органических соединений и соответствие ISO 14001, ISO 9001 и ISO 45001. Для условий эксплуатации указана чистая комната класса 10 000 и хорошо вентилируемое помещение.
Из этого следует практический сдвиг в критериях выбора: покупатель всё чаще сравнивает не только покрасочную камеру и печь, но и полноту контура — предварительную обработку, удаление пыли, очистку выбросов и интеграцию с MES. Линия, у которой эти участки не описаны, в матрице выглядит неполной, даже если её цена ниже.
Перспектива: что изменится в запросах покупателей
Ожидаемое изменение касается формы запроса. Вместо «нужна линия нанесения покрытий» закупка всё чаще формулирует задачу как набор ограничений: габарит и материал заготовки, требуемый выпуск в собственных единицах, режим работы, доступные энергоносители и размеры здания. Такая постановка позволяет сравнивать конфигурации до выезда на производство и снижает вероятность того, что несовпадение обнаружится на этапе монтажа.
Второе направление — прозрачность экологического контура. Поскольку требования ISO 14001 и системы обработки летучих органических соединений уже входят в описание типового проекта, экологические параметры постепенно переходят из «дополнительного блока» в обязательную строку матрицы.
Чек-лист условий закупки
| Условие закупки | Что зафиксировать в задании |
|---|---|
| Номенклатура и материал | Перечень изделий и материал: алюминиевый сплав и композитные материалы для посуды; алюминий для панелей и профилей; массив дерева и МДФ для мебели; ABS+PC для автозапчастей |
| Габарит заготовки | Стандартный и максимальный размер: Φ220×160 мм и Φ300×160 мм; до 7000×2000×2200 мм; 100×50×1400 мм и 610×710×1400 мм |
| Оснастка | Шаг подвеса 450–900 мм, 300 мм или паллета до 1350×900×200 мм; схема загрузки (4 ёмкости и 20 крышек; 1 изделие на подвес) |
| Производительность | Требуемый выпуск и единица измерения: 800–1000 шт/ч; до 5000 м²/день; 1422 шт за 8-часовую смену; 45 с/лот и 1760 лотов в сутки |
| Кинематика конвейера | Скорость и диапазон регулировки: 1200 мм/мин и 1000 мм/мин (0,5–1,5 м/мин); 3000 мм/мин (2000–4000); 4000 мм/мин (2000–6000); тип транспортировки |
| Режим работы | Число дней в году и часов в сутки: 300 × 20 ч; 336 × 22 ч; для остальных конфигураций — уточнить и зафиксировать |
| Климат камеры | Температура и влажность: 25±2 °C и 65±10 % относительной влажности для автозапчастей; для прочих — задать в проекте |
| Энергоносители и площадка | Природный газ и электричество; электричество; электричество, газ, пар, ледяная вода; размеры здания 100×38×5,4 м; чистая комната класса 10 000 |
| Материалы конструкции | Каркас — углеродистая сталь; покрасочная камера и трубопроводы — нержавеющая сталь |
| Состав контура | Предварительная обработка, сушка, пескоструйная очистка, камера, печь предварительного нагрева, печь отверждения, охлаждение, конвейер, удаление пыли, система обработки ЛОС, электроуправление, MES |
| Требования соответствия | ISO 14001, ISO 9001, ISO 45001; энергоэффективность; ремонтопригодность |
Таблица 2. Чек-лист условий закупки, сформированный по строкам матрицы.
Критерии приёмки
Приёмка опирается на те же строки, что и закупка, но проверяет фактические значения:
1. Фактический и максимальный габарит заготовки соответствует спецификации, включая крайние значения (Φ300×160 мм; 7000×2000×2200 мм; 610×710×1400 мм).
2. Шаг подвеса и схема загрузки совпадают с проектными (450–900 мм; 300 мм; паллета 1350×900×200 мм; 4 ёмкости и 20 крышек).
3. Скорость конвейера и линии регулируется в заявленном диапазоне: 2000–4000 мм/мин; 2000–6000 мм/мин; 0,5–1,5 м/мин для печи отверждения.
4. Климат камеры подтверждён измерениями: 25±2 °C и 65±10 % относительной влажности (для автозапчастной конфигурации).
5. Производительность проверена на собственной номенклатуре в заявленных единицах: 800–1000 шт/ч; до 5000 м²/день; 1422 шт за 8-часовую смену; 45 с/лот при 1760 лотах в сутки.
6. Коэффициент использования оборудования 85 % подтверждён как расчётная величина для конкретного режима 336 дней × 22 часа.
7. Материалы конструкции соответствуют описанию: каркас — углеродистая сталь, камера и трубопроводы — нержавеющая сталь.
8. Состав контура укомплектован и работоспособен, включая участки предварительной обработки, сушки, удаления пыли и систему обработки летучих органических соединений.
FAQ
Что входит в состав современной линии нанесения покрытий?
В описании типового проекта перечислены: оборудование для предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, покрасочная камера, печь предварительного нагрева, печь для отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система обработки летучих органических соединений, природоохранное оборудование, система электроуправления и система управления производством MES.
Чем линия для посуды отличается от линии для металла?
Посуда: производительность 800–1000 шт/ч, размеры Φ220×160 мм и Φ300×160 мм, шаг 450–900 мм, 4 ёмкости и 20 крышек на подвес, анодирование 1200 мм/мин, печь отверждения 1000 мм/мин, питание от газа и электричества. Металл: до 5000 м²/день, заготовка до 7000×2000×2200 мм по одной штуке на подвес, лента 3000 мм/мин с регулировкой 2000–4000 мм/мин, режим 300 дней в году по 20 часов в день.
Какие данные о заготовке нужны до расчёта конфигурации?
Стандартный и максимальный габарит, материал, шаг подвеса или размер паллеты оснастки, требуемая производительность и режим работы. Примеры из спецификаций: Φ220×160 мм и Φ300×160 мм для посуды; 1350×900×200 мм для паллеты автозапчастей; 100×50×1400 мм и 610×710×1400 мм для мебели.
Как корректно сравнивать производительность разных линий?
Единицы различаются: штуки в час, квадратные метры в день, штуки за смену, лоты в сутки. Сопоставление возможно после пересчёта в общую базу — например, в годовой выпуск собственной номенклатуры — с учётом режима работы (300 дней × 20 ч; 336 дней × 22 ч) и коэффициента использования оборудования.
Одинаковы ли материалы каркаса и камеры у разных линий?
В четырёх рассмотренных спецификациях указан одинаковый набор: каркас — углеродистая сталь, покрасочная камера и трубопроводы — нержавеющая сталь. Различия между конфигурациями лежат в геометрии, кинематике конвейера, климате камеры и энергоносителях, а не в базовых материалах конструкции.
Какие ограничения есть у матрицы параметров?
Матрица не содержит характеристик покрытия (адгезия, толщина, равномерность) и не заменяет пробное нанесение. В описаниях посудной и мебельной конфигураций не указан режим работы, у металлической — энергоносители и климат камеры; эти данные уточняются в проекте. Кроме того, заявленная производительность относится к типовой номенклатуре и требует пересчёта при её изменении.
Технические параметры линий и состав проекта собраны в корпоративном каталоге: скачать каталог Attractivechina (PDF).
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.