
Comparison of coating lines: parameters for dishes, metal, auto parts and furniture
Comparison of coating lines: parameters for dishes, metal, auto parts and furniture
Сравнение линий нанесения покрытий: параметры для посуды, металла, автозапчастей и мебели
Независимый разбор того, как сопоставлять автоматические линии покрытий по производительности, геометрии заготовки, конструкционным материалам и условиям приёмки — на основе открытых параметров, а не маркетинговых обещаний.
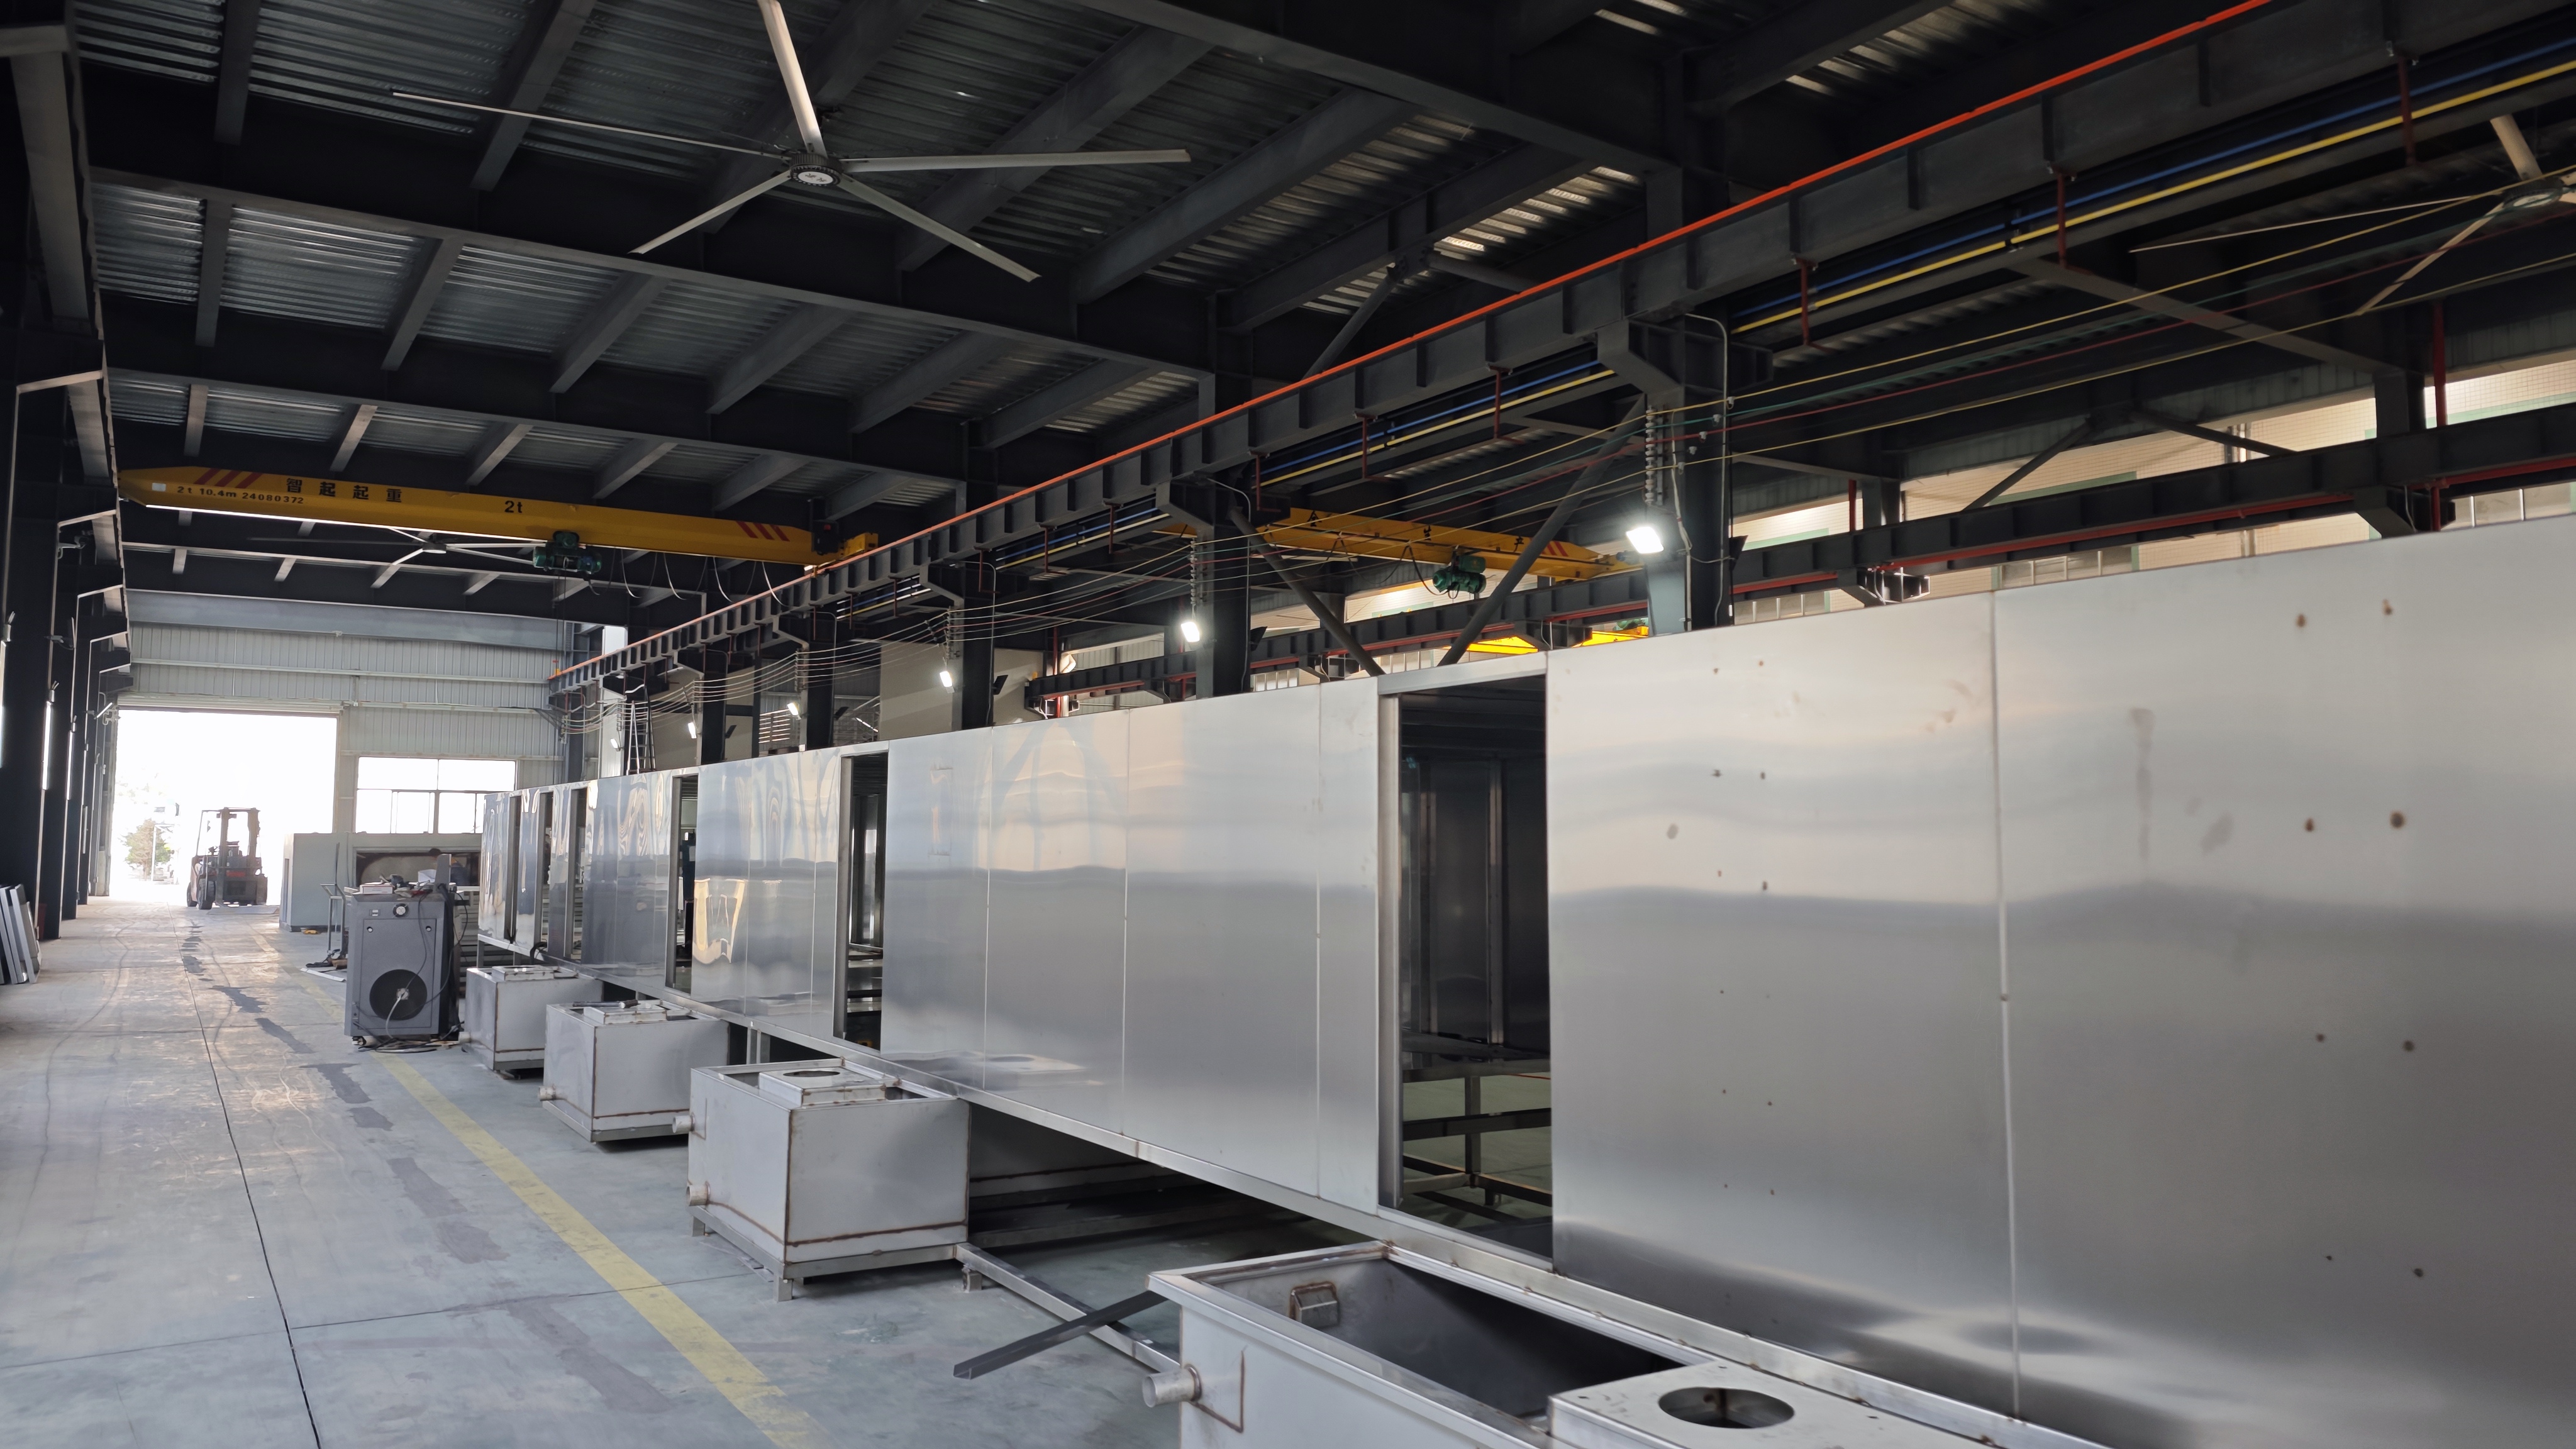
Промышленная среда, в которой эксплуатируются автоматические линии нанесения покрытий: подготовка поверхности, окраска и отверждение объединены единым транспортным маршрутом.
С чего начинается корректное сравнение
Сравнение линий нанесения покрытий почти никогда не сводится к перечню характеристик. Автоматическая линия нанесения покрытий — это производственный комплекс, в котором предварительная обработка, нанесение материала, отверждение, охлаждение и управление процессом связаны общей транспортной системой и работают как единый маршрут под управлением ПЛК. Поэтому две линии с похожей заявленной скоростью конвейера могут давать разную пропускную способность, если у них различаются шаг подвеса, тип заготовки и режим эксплуатации.
Практический критерий простой: сравнивать имеет смысл только те параметры, которые заказчик может проверить и зафиксировать в спецификации. К таким параметрам относятся геометрия заготовки (стандартная и максимальная), производительность в единицах выпуска, кинематика конвейера, конструкционные материалы каркаса и камеры, а также режим работы — количество рабочих дней в году и часов в сутки.
Четыре конфигурации в одной таблице
Ниже — открытые параметры четырёх типов линий, которые чаще всего сопоставляют между собой при выборе. Данные приведены по спецификациям соответствующих конфигураций.
| Параметр | Посуда | Металл и листовой металл | Автозапчасти | Деревянная мебель |
|---|---|---|---|---|
| Максимальный размер заготовки | Φ300×160 мм | 7000×2000×2200 мм | лоток 1350×900×200 мм | 610×710×1400 мм |
| Стандартная заготовка | Φ220×160 мм | алюминиевая панель и профиль | бампер, накладки, панели интерьера | 100×50×1400 мм |
| Материал заготовки | алюминиевый сплав, композитные материалы (нержавеющая сталь, алюминий, медь) | алюминий | ABS+PC | массив дерева, МДФ |
| Производительность | 800–1000 шт/ч | до 5000 м²/сутки | 45 с/партия, 1760 партий/сутки | 1422 шт за смену 8 ч |
| Скорость конвейера | линия анодирования 1200 мм/мин; печь отверждения 1000 мм/мин (0,5–1,5 м/мин) | 3000 мм/мин (регулируемая 2000–4000 мм/мин) | не задана в спецификации | 4000 мм/мин (2000–6000 мм/мин) |
| Шаг подвеса и загрузка | 450–900 мм; 4 внутренние ёмкости или 20 крышек на подвес | 1 изделие на подвес | оснастка до 1350×900×200 мм | 300 мм на подвес |
| Режим работы | природный газ и электричество | 300 дней в году, 20 ч в сутки | 336 дней в году, 22 ч в сутки; камера 25±2 °C, 65±10 % отн. влажности | электричество |
| Способ нанесения | автоматический цикл с подвесной схемой | возвратно-поступательный + ручной | автономный режим + роботизированная покраска | автоматический цикл по подвесной схеме |
Производительность: почему 800–1000 шт/ч и 5000 м²/сутки нельзя ставить рядом
Показатель 800–1000 штук в час относится к линии для посуды и привязан к конкретной номенклатуре: антипригарная сковорода, вкладыш рисоварки, форма для выпечки. Показатель до 5000 м² в сутки относится к линии для металла и измеряется в площади окрашенной поверхности. Это разные единицы измерения: в первом случае считается изделие, во втором — площадь. Прямое сопоставление таких чисел вводит в заблуждение.
У автозапчастей используется третья единица — производственный цикл: 45 секунд на партию при 1760 партиях в сутки и коэффициенте использования оборудования 85 %. У деревянной мебели — четвёртая: 1422 изделия за восьмичасовую смену. У линий для промышленного оборудования производительность вообще задаётся в единицах транспорта: 20 единиц гондольных вагонов, платформ или цистерн, 7 единиц специальных вагонов SQ6, 10 единиц товарных и зерновых вагонов, 5–10 единиц экспортных вагонов при продолжительности смены 7,5 часа.
Вывод для закупки: перед сравнением поставщиков приведите все предложения к одной единице — либо к количеству изделий в час для вашей номенклатуры, либо к площади в сутки для вашей геометрии. Если поставщик даёт только «скорость конвейера», этого недостаточно для решения.
Геометрия заготовки как жёсткое ограничение
Максимальный размер заготовки — параметр, который не масштабируется настройками. Линия для посуды рассчитана на изделия до Φ300×160 мм по высоте; стандартный размер в спецификации — Φ220×160 мм. Линия для металла принимает заготовку до 7000×2000×2200 мм, но по одному изделию на подвес. Автоматизированная линия для автозапчастей ограничена размером оснастки 1350×900×200 мм, а линия для деревянной мебели — заготовкой до 610×710×1400 мм при шаге подвеса 300 мм.
Если изделие выходит за максимальный габарит, линия не начинает работать медленнее — она не работает вовсе. Это первое, что стоит проверить в спецификации, и первое, что стоит измерить на собственном производстве.
Транспортная система и камерная часть определяют, какие заготовки линия способна принять и с каким шагом.
Материалы: каркас из углеродистой стали, камера из нержавеющей
Во всех четырёх конфигурациях — для посуды, металла, автозапчастей и дерева — спецификация указывает одинаковое конструкционное решение: углеродистая сталь как основной каркас, нержавеющая сталь для покрасочной камеры и трубопроводов. Это наблюдение важно для сравнения: материалы каркаса и камеры не являются дифференцирующим признаком при выборе между этими типами линий. Различают их геометрия, кинематика, режим работы и номенклатура.
Дифференциация начинается на уровне оснастки и транспорта. Для посуды это подвесная схема с шагом 450–900 мм, где на подвес размещается 4 внутренние ёмкости или 20 крышек, плюс отдельная скорость линии анодирования 1200 мм/мин и регулируемая скорость печи отверждения от 0,5 до 1,5 м/мин. Для металла — механизированный и свободно перемещающийся конвейер. Для промышленного оборудования — напольный конвейер.
Скорость конвейера и шаг подвеса: где скрыта реальная пропускная способность
Скорость конвейера сама по себе не описывает производительность. Для линии по металлу она составляет 3000 мм/мин с регулировкой в диапазоне 2000–4000 мм/мин. Для дерева — 4000 мм/мин с регулировкой 2000–6000 мм/мин. При этом шаг подвеса у дерева — 300 мм, а у металла на подвес приходится одно изделие.
Логика простая и проверяемая: при одинаковой скорости через камеру проходит тем больше изделий, чем меньше шаг подвеса и чем больше изделий размещается на одном подвесе. Поэтому в спецификации нужно смотреть связку «скорость — шаг — загрузка на подвес», а не отдельное число. Регулируемый диапазон скорости при этом остаётся важным: он позволяет подстроить линию под разные группы изделий без остановки производства.
Как устроен процесс внутри линии
Комплект линии покрытий включает оборудование предварительной обработки, сушильное оборудование, автоматическую пескоструйную машину, покрасочную камеру, печь предварительного нагрева, печь отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли, систему обработки летучих органических соединений, оборудование для защиты окружающей среды, систему электроуправления и систему управления производством MES. Управление выполняется полностью автоматически на базе ПЛК, распыление — роботизированное, режим — полностью автоматическая непрерывная работа.
Условия эксплуатации, заявленные для такого комплекса: помещение класса чистоты 10 000, чистое и хорошо вентилируемое. Для линии по автозапчастям дополнительно нормируется среда в покрасочной камере — 25±2 °C и 65±10 % относительной влажности — и габариты участка: 100 м в длину, 38 м в ширину, 5,4 м в высоту. Энергопотребление такой линии: электричество, природный газ, пар и ледяная вода.
Сценарии применения: что подтверждено проектами
Посуда. Линия применяется для антипригарного покрытия из ПТФЭ, антикоррозионной грунтовки и термостойкого финишного покрытия на сковородах, кастрюлях и противнях. В проектах поставки 20 автоматических линий для посуды (Китай, Россия, Иран, Индия, Бангладеш, Вьетнам, Таиланд) заявлены равномерность покрытия до 98 %, сокращение отходов краски на 30 % и рост эффективности производства на 35 %; отдельно указано соответствие антипригарных свойств международным стандартам для пищевых продуктов.
Металл. Линия используется для антикоррозионного и декоративного покрытия, грунтовки и финишного напыления, порошковой окраски металлической фурнитуры, сантехники, оконных рам и металлических мебельных компонентов. В 15 проектах (Мексика, США, Китай, Сингапур) заявлены прохождение контроля 97 %, снижение расхода краски или порошка на 30 %, энергопотребления — на 22 %, рост эффективности на 40 %.
Автозапчасти. Номенклатура включает передний бампер, накладки дверных панелей, вспомогательную приборную панель, панель переключения передач, накладки приборной панели, колёсные арки и панель переключателей. В 20 проектах (Германия, Россия, Таиланд, Индонезия, Мексика, Китай) заявлены выход годных покрытий до 98 %, снижение расхода краски на 25 % и энергопотребления на 20 %, отсутствие крупных простоев за 5 лет.
Деревянная мебель. Линия рассчитана на ножки столов, спинки стульев, подставки для сидений, передние ножки, каркасы для сидений и стулья из массива дерева и МДФ. В 10 проектах (Китай) заявлены снижение расхода краски на 30 %, уменьшение доли дефектов пылеобразования на 90 % и рост эффективности на 40 %.
Промышленное оборудование. Линия ориентирована на гондольные вагоны, платформы, цистерны, специальные вагоны SQ6, товарные и зерновые вагоны, а также на строительную и сельскохозяйственную технику. В 10 проектах (Китай) заявлены адгезия и стойкость к солевому туману в соответствии с отраслевыми стандартами при испытании длительностью не менее 1000 часов, рост доли успешного нанесения до 98 % и снижение расхода краски на 25 %.
Все перечисленные результаты — данные по конкретным реализованным проектам, а не гарантированный результат для любого завода. Их корректно использовать как ориентир при формировании требований к приёмке, а не как обещание.
Сравнение с традиционными решениями и границы применимости
Ручная или полуавтоматическая покрасочная камера требует меньших капитальных вложений и проще вписывается в существующее здание, но не обеспечивает воспроизводимости толщины плёнки от партии к партии и зависит от квалификации оператора. Автоматическая линия переносит стабильность в параметры процесса, однако предъявляет более жёсткие требования к инфраструктуре и номенклатуре.
Границы применимости, которые стоит учитывать до подписания контракта:
- Линия не устраняет ручные операции полностью. Для металла спецификация прямо указывает способ нанесения «возвратно-поступательный + ручной», для промышленного оборудования — «ручной + роботизированная покраска».
- Требуется подготовленное помещение: класс чистоты 10 000, чистая и хорошо вентилируемая среда; для линии по автозапчастям — участок 100×38×5,4 м.
- Номенклатура ограничена максимальным габаритом и материалом. Линия для посуды рассчитана на алюминиевый сплав и композитные материалы, линия для автозапчастей — на ABS+PC; переход на другой материал требует отдельной оценки.
- Энергопотребление не универсально: для автозапчастей это электричество, природный газ, пар и ледяная вода, для дерева — только электричество, для посуды — природный газ и электричество.
- Минимальный заказ составляет 2 единицы, а сроки поставки различаются по типам продукции — их нужно фиксировать отдельно для каждой позиции.
- Документы соответствия имеют ограниченный срок действия, и его необходимо проверять на дату закупки.
Критерии приёмки: что фиксировать до контракта
Приёмка автоматической линии покрытий проверяема только тогда, когда требования записаны в виде измеримых пунктов. Практический набор выглядит так:
- Геометрия: стандартный и максимальный размер заготовки, шаг подвеса, число изделий на подвесе.
- Производительность в согласованной единице: штуки в час, партии в сутки или площадь в сутки — применительно к вашей номенклатуре.
- Кинематика: номинальная скорость конвейера и регулируемый диапазон, скорость печи отверждения.
- Режим эксплуатации: число рабочих дней в году и часов в сутки, коэффициент использования оборудования.
- Конструкция: материал каркаса, материал покрасочной камеры и трубопроводов.
- Среда: температура и влажность в покрасочной камере, класс чистоты помещения, габариты участка.
- Энергоносители: перечень подключений и их параметры.
- Комплектность: наличие предварительной обработки, сушки, пескоструйной машины, печи предварительного нагрева, печи отверждения, охлаждения, удаления пыли, системы обработки летучих органических соединений и MES.
- Испытания: 100 % проверка перед отгрузкой.
Сертификация и документы: как читать сроки действия
Документы соответствия — часть независимой оценки поставщика, но их ценность зависит от области действия и актуальности. Ниже — данные, которые Attractivechina указывает по своим линиям.
| Документ | Номер | Область и стандарт | Срок действия |
|---|---|---|---|
| Декларация соответствия ТР ТС (EAC) | ЕАЭС N RU Д-CN.PA01.B.96986/21 | ламинированная конвейерная печь CZ-21-008-02A; ТР ТС 004/2011, ТР ТС 020/2011, ТР ТС 010/2011; орган MOCCERTPROM | 13.07.2021 — 12.07.2026 |
| ISO 9001 | DZ/CN/2308009Q | проектирование и производство оборудования для нанесения покрытий; GB/T 19001-2016 / ISO 9001:2015 | 20.09.2023 — 13.09.2026 |
| ISO 14001 | DZ/CN/2407055E | проектирование и производство оборудования, управление экологическими аспектами; GB/T 24001-2016 / ISO 14001:2015 | 26.09.2024 — 14.10.2027 |
| ISO 45001 | 04926S00152R001 | проектирование и производство оборудования для нанесения покрытий, охрана труда; GB/T 45001-2020 / ISO 45001:2018 | 20.04.2026 — 19.04.2029 |
Практическое замечание, которое редко звучит в презентациях: срок действия декларации ЕАЭС и сертификата ISO 9001, указанных выше, истекает в 2026 году. При закупке в конце 2026 года запрашивайте актуальный статус документа в реестре органа по сертификации, а не только копию бланка. Это стандартная процедура проверки, а не признак проблемы.
Отдельно стоит учитывать область действия: декларация ЕАЭС выдана на конкретную модель — ламинированную конвейерную печь CZ-21-008-02A, — а не на весь модельный ряд. Для линии другой конфигурации потребуется отдельный документ.
Условия закупки и сервис
Attractivechina — марка, под которой работает Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллект Эквидмент» (Гуандун)), производитель автоматических линий нанесения покрытий из Чжаоцина, провинция Гуандун. Компания основана в 2005 году, располагает собственной площадкой около 35 548 м², штатом 280 сотрудников и инженерной группой из 54 специалистов, выпускает 60 единиц оборудования в год; доля экспорта составляет 20 %.
Модель работы — изготовление и проектирование на заказ. Настраиваются упаковка, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования. Минимальный заказ — 2 единицы. Сроки поставки различаются по типам продукции. Контроль качества — 100 % проверка перед отгрузкой. Послепродажная поддержка включает удалённую техническую помощь, гарантию 1 год, ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение.
Для закупщика эти пункты превращаются в проверяемые вопросы: какая конфигурация подлежит настройке, что именно входит в 100 % проверку перед отгрузкой, как измеряется срок реакции в 4 часа и какие работы покрывает годовая гарантия.
Рыночный контекст
Спрос на автоматические линии покрытий формируется не одной отраслью, а пересечением нескольких: автозапчасти, кухонная посуда, деревянная мебель, музыкальные инструменты, тяжёлая техника, бытовая техника, строительные материалы и оборудование для малых высот. По данным компании, поставки идут во Вьетнам, Иран, Индонезию, Бразилию, Объединённые Арабские Эмираты, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США, Россию и Сингапур.
В требованиях к линии всё заметнее смещение от «покрасить быстрее» к «окрасить предсказуемо и с документируемым воздействием на среду». В комплект всё чаще включают систему обработки летучих органических соединений и оборудование для защиты окружающей среды, а соответствие ISO 14001, ISO 9001 и ISO 45001 указывается как специальное требование к проекту наряду с высокой энергоэффективностью и простотой обслуживания. Параллельно растёт запрос на интеграцию с системой управления производством MES — без этого данные о партиях остаются внутри линии и не попадают в общий контур завода.
Что меняется дальше
Направление развития задано теми же параметрами, по которым сегодня идёт сравнение. Полностью автоматизированное управление на базе ПЛК, роботизированное распыление и безлюдное гибкое производство переходят из описания отдельного проекта в базовую конфигурацию. Для закупщика это означает, что доля стоимости, приходящаяся на управление и программную интеграцию, будет расти относительно механической части, а требования к помещению и энергоносителям — уточняться на более ранней стадии.
Второе направление — прозрачность доказательств. Область действия сертификата, срок его действия, номер органа, выдающего документ, и перечень моделей, на которые он распространяется, становятся таким же предметом сравнения, как скорость конвейера и максимальный размер заготовки.
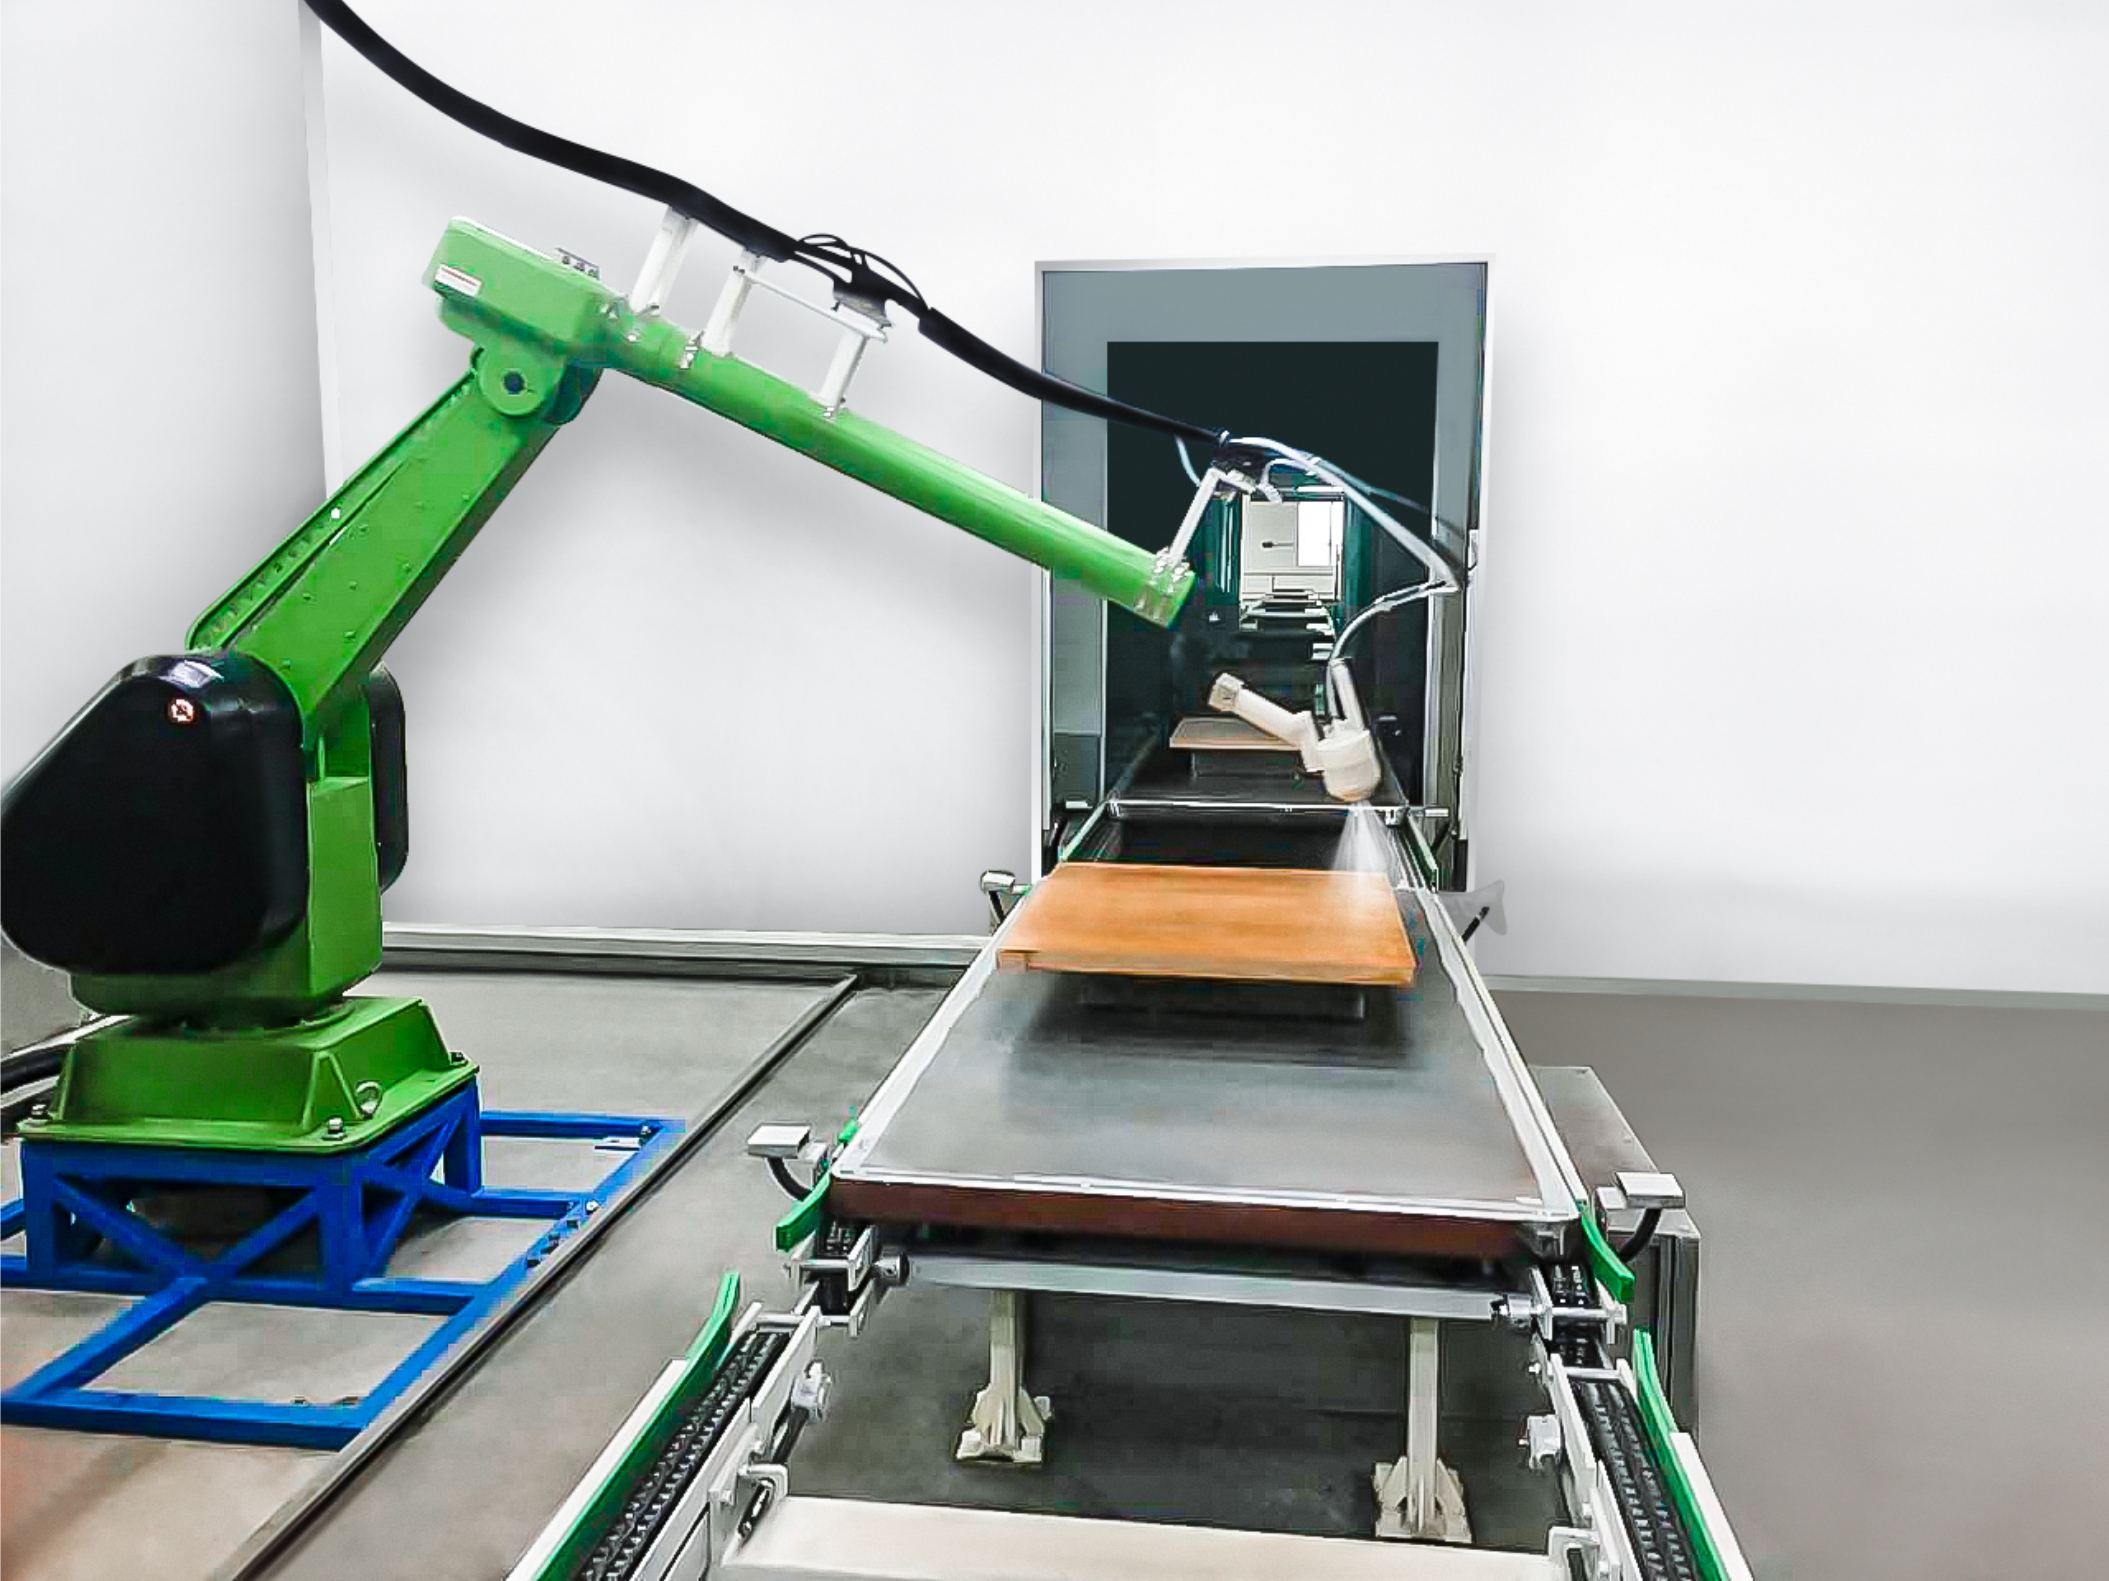
Отраслевая конфигурация для деревянной мебели: та же конструкционная логика, другая геометрия и кинематика.
FAQ
Какие параметры линии нанесения покрытий проверяют в первую очередь?
Максимальный и стандартный размер заготовки, производительность в согласованной единице измерения, номинальную и регулируемую скорость конвейера, шаг подвеса и число изделий на подвесе, режим работы в днях в году и часах в сутки, материал каркаса и покрасочной камеры. Без этих шести групп сравнение остаётся на уровне общих формулировок.
Какой максимальный размер заготовки выдерживают разные типы линий?
Линия для посуды — до Φ300×160 мм по высоте при стандартном размере Φ220×160 мм. Линия для металла — до 7000×2000×2200 мм, одно изделие на подвес. Автоматизированная линия для автозапчастей ограничена оснасткой 1350×900×200 мм. Линия для деревянной мебели — до 610×710×1400 мм при стандартной заготовке 100×50×1400 мм.
Какие конструкционные материалы указаны в спецификациях?
Для всех четырёх конфигураций — посуды, металла, автозапчастей и дерева — указано одинаковое решение: углеродистая сталь как основной каркас, нержавеющая сталь для покрасочной камеры и трубопроводов. Этот параметр не различает типы линий между собой.
Как соотносятся показатели 800–1000 шт/ч и 5000 м²/сутки?
Это разные единицы измерения. 800–1000 штук в час относится к линии для посуды и считается в изделиях. До 5000 м² в сутки относится к линии для металла и считается в площади окрашенной поверхности. Для автозапчастей используется цикл 45 секунд на партию при 1760 партиях в сутки, для дерева — 1422 изделия за восьмичасовую смену. Прямое сопоставление этих чисел некорректно.
Какие документы подтверждают соответствие и как проверить их актуальность?
Указаны декларация ЕАЭС N RU Д-CN.PA01.B.96986/21 со сроком действия 13.07.2021–12.07.2026 на ламинированную конвейерную печь CZ-21-008-02A, сертификат ISO 9001 DZ/CN/2308009Q (20.09.2023–13.09.2026), ISO 14001 DZ/CN/2407055E (26.09.2024–14.10.2027) и ISO 45001 04926S00152R001 (20.04.2026–19.04.2029). Актуальность следует проверять в реестре органа по сертификации на дату закупки, а также сверять перечень моделей, на которые распространяется документ.
Какие условия поставки и сервиса заявлены?
Изготовление и проектирование на заказ с настройкой упаковки, логотипа, размера, уровня автоматизации, напряжения, мощности и производительности. Минимальный заказ — 2 единицы, сроки поставки различаются по типам продукции, контроль качества — 100 % проверка перед отгрузкой. Послепродажная поддержка: удалённая техническая помощь, гарантия 1 год, ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение.
Какие ограничения есть у автоматической линии покрытий?
Линия не устраняет ручные операции полностью: для металла указан способ «возвратно-поступательный + ручной», для промышленного оборудования — «ручной + роботизированная покраска». Требуется помещение класса чистоты 10 000; для линии по автозапчастям — участок 100×38×5,4 м. Номенклатура ограничена максимальным габаритом и материалом заготовки, а набор энергоносителей различается: от электричества для дерева до электричества, газа, пара и ледяной воды для автозапчастей.
Источник отраслевых данных
Параметры и проектные данные, приведённые в разборе, относятся к автоматическим линиям нанесения покрытий Attractivechina — направлению Guangdong Chuangzhi Intelligent Equipment Co., Ltd. Компания работает с 2005 года, владеет 79 патентами на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования при общем числе патентов более 300, а также заявляет более чем 30-летний опыт разработки комплексных решений для линий покрытий.
Полные технические описания, комплектации и сведения о сертификатах собраны в корпоративном каталоге: скачать каталог оборудования (PDF).
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.