
智能製造塗裝生產線推薦短名單:汽車零件、金屬五金、廚具與木製家具自動線選型清單
智能製造塗裝生產線推薦短名單:汽車零件、金屬五金、廚具與木製家具自動線選型清單
塗裝自動化的第一個決策通常不是選品牌,而是先選產線類型。工件材質、幾何形狀、塗料體系與潔淨度要求,會直接決定一條產線在前處理、噴塗、固化與輸送四個環節上的配置邏輯;同樣被稱為「自動塗裝生產線」的設備,用於汽車保險桿或用於木製椅背時,其掛具設計、輸送形式與固化曲線往往沒有直接可比性。對正處於發現與研究階段的採購者而言,先把候選範圍收斂成一份按工件類型劃分的短名單,通常比直接比較整廠報價更有效率。
本文聚焦四類在現代製造業中應用最廣的自動塗裝生產線——汽車零件自動塗裝線、金屬自動塗裝線、炊具自動塗層生產線與木製家具自動化塗裝線,逐項比較其適用場景、典型製程參數與配套設備,並整理出按產業與專案類型(全新生產線、既有產線升級、整廠統包)篩選時的判斷順序。文中涉及的設備數據,以 Attractivechina(廣東創智智能裝備有限公司)公開的產線配置資料為主要事實來源。
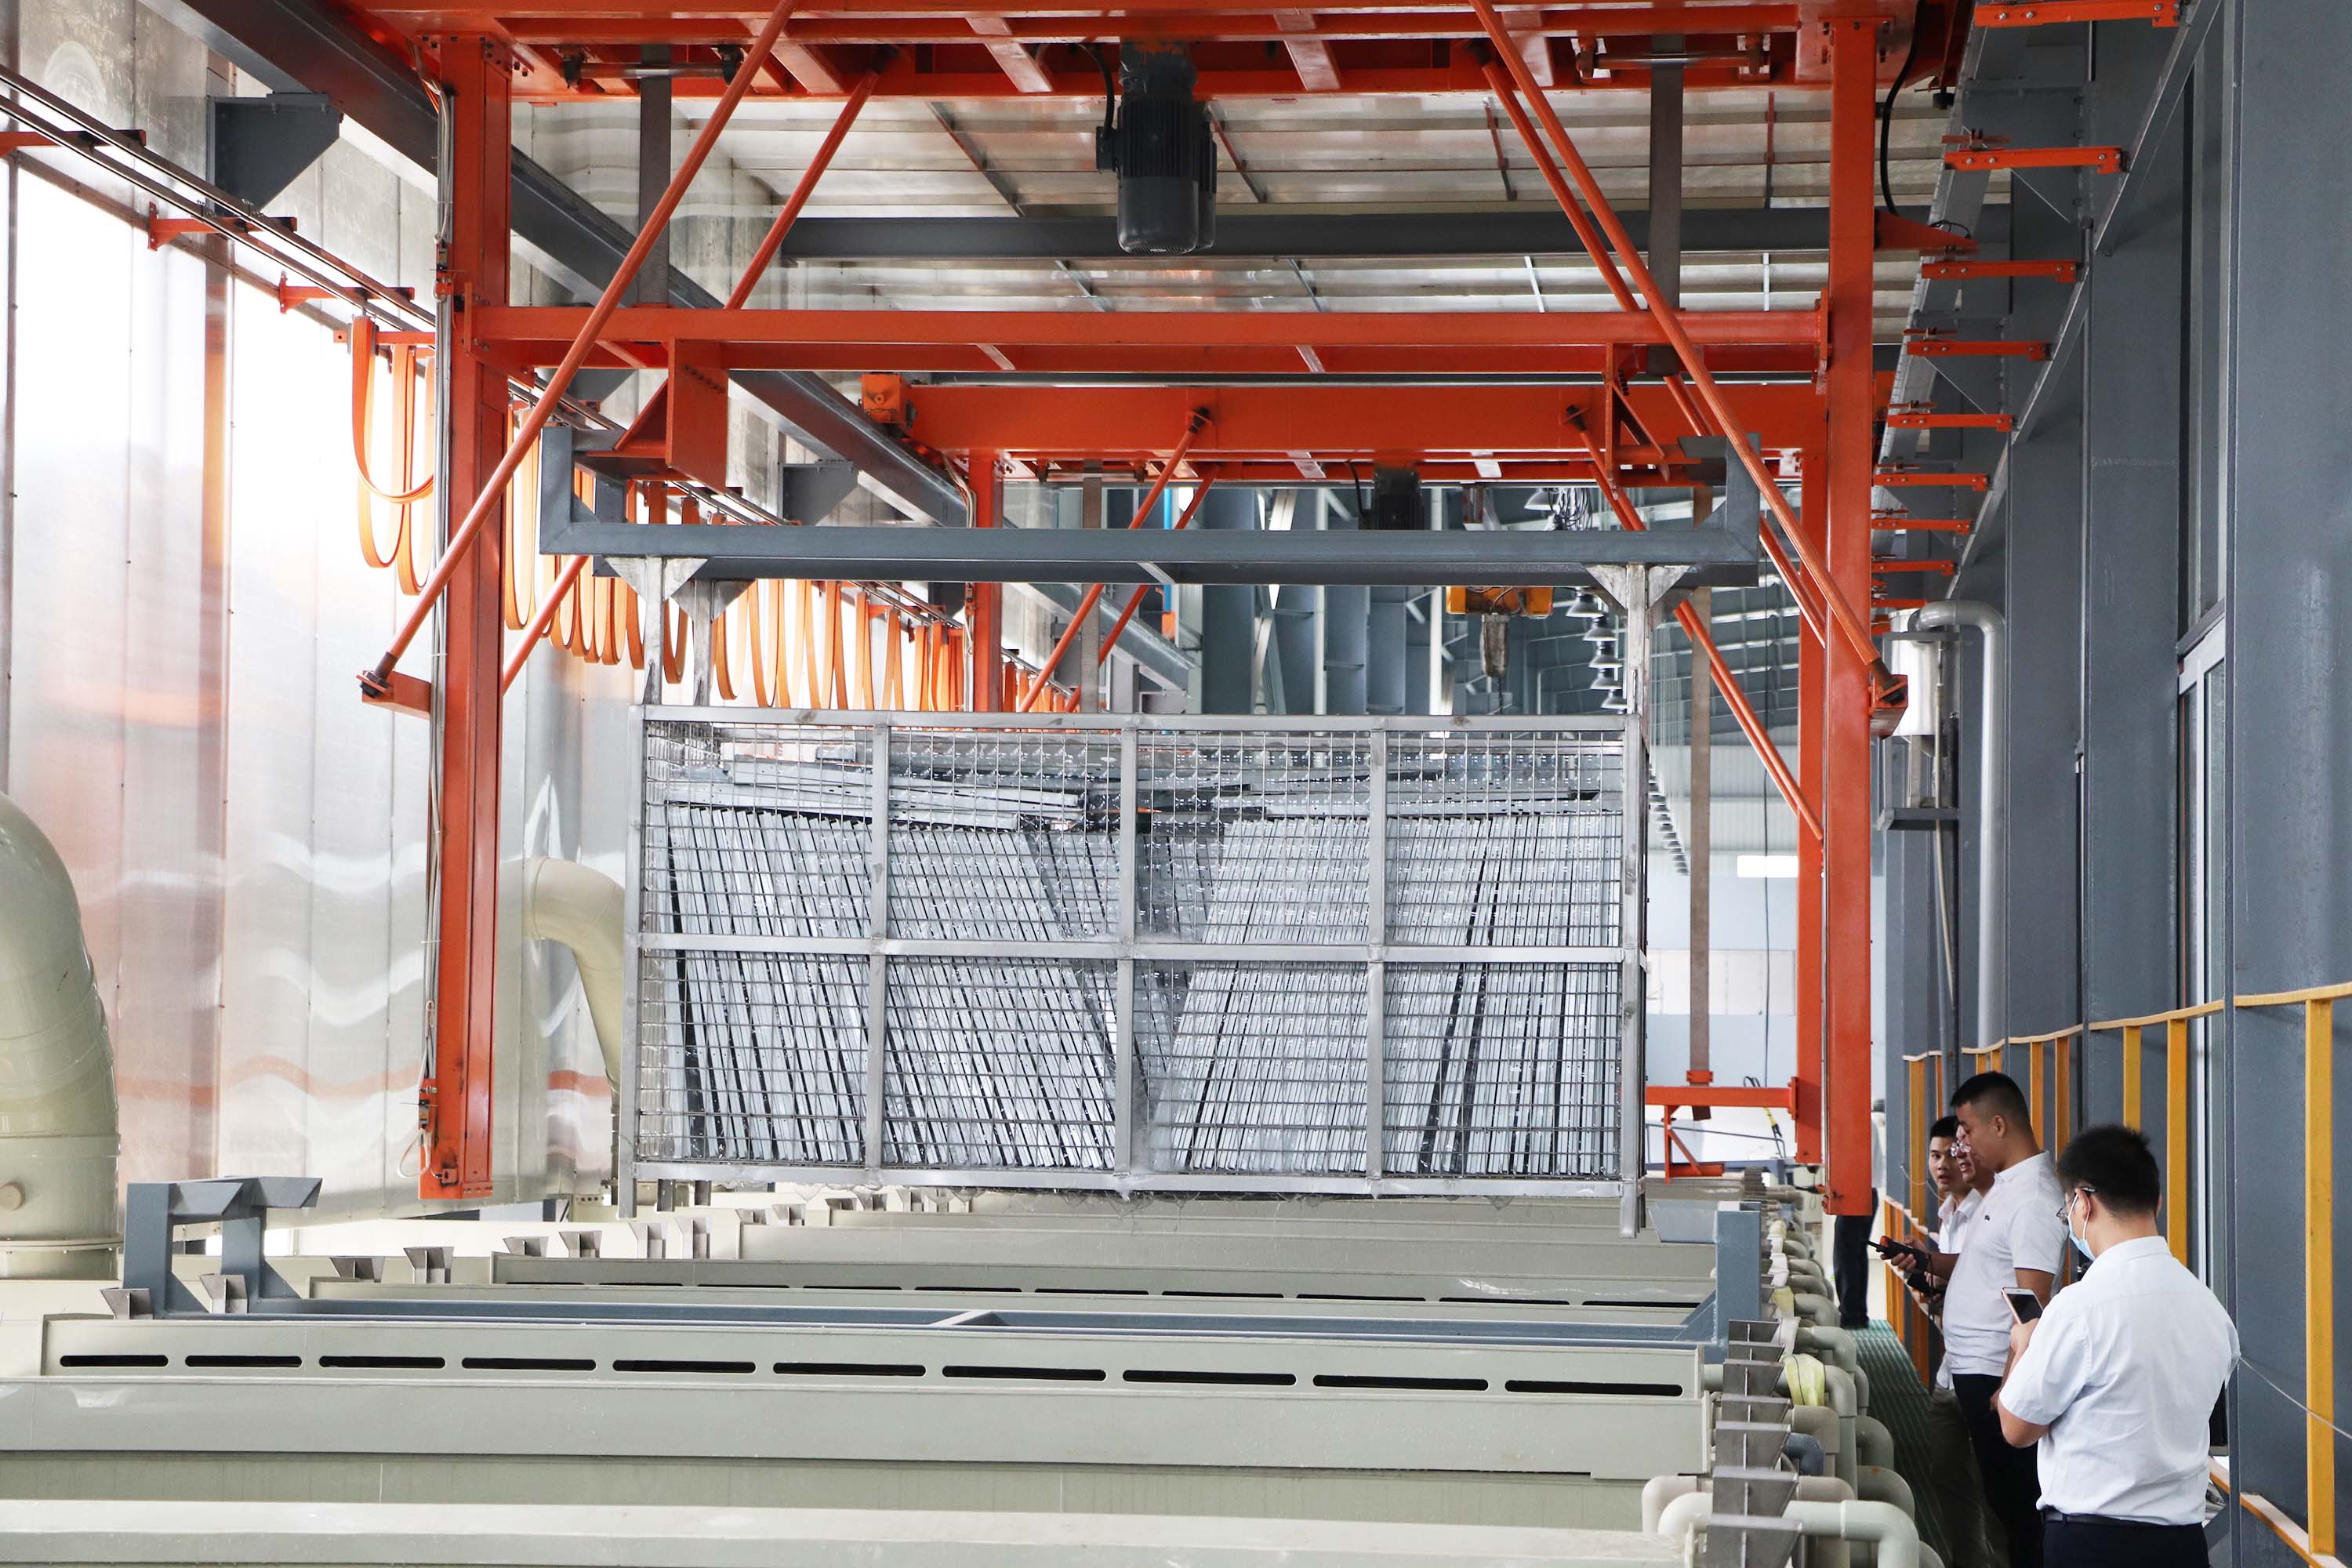
前處理是各類自動塗裝生產線共通的第一道工序,工件在此完成清潔與表面轉化後才進入噴塗段。
為什麼塗裝產線需要「短名單」,而不是一張設備清單
塗裝生產線屬於典型的非標準設備。它的規格不是由單一型號決定,而是由一組互相牽制的變數共同決定:工件最大尺寸、單件重量、吊掛方式、塗料種類、膜厚要求、班制安排,以及廠房可用的長寬高。當採購者拿到一份只列出設備名稱與單價的清單時,真正影響成敗的資訊往往缺席——同樣標示「噴漆房」,是否配置機器人、是否支援離線模式、噴漆室的溫濕度控制精度為何,都會改變整條線的良率與稼動率。
短名單的價值,在於先按「工件—製程」匹配關係做一次粗篩。以工件材質為例,金屬與鋁型材需要前處理形成轉化膜以確保附著力,而木製家具與中密度纖維板(MDF)更依賴除塵與濕度控制來避免塗膜缺陷;炊具與電鍋內膽因涉及食品接觸,其塗層均勻度與固化曲線的重要性又高於一般工業件。這三類需求,對應的是三種不同的產線配置方向。
一個實務上的判斷原則是:先確認工件所屬的產業類別,再檢視該類產線的輸送形式與掛具設計是否能容納自家工件,最後才比較能源方案、自動化程度與價格區間。順序顛倒,容易出現產線驗收後才發現掛具不匹配、換線時間過長,或廠房高度不足以安裝固化爐的情況。
四條自動塗裝生產線短名單總覽
下表把四類產線的核心適用條件並列,方便採購者在進入詳細評估前先做一次快速定位。表格中的工件尺寸、產能與速度數據,均來自對應產線的公開規格資料。
| 產線類型 | 主要適用工件 | 關鍵製程特性 | 典型產能 / 速度 | 適用產業 |
|---|---|---|---|---|
| 汽車零件自動塗裝線 | 前保險桿、門板飾條、儀表板飾條、輪拱、開關面板、輪圈、輪圈蓋、油箱、車架、汽車標誌 | 離線模式+機器人噴塗;噴漆室溫濕度受控 | 45 秒/托盤,約 1760 托盤/天;設備利用率 85% | 汽車零件產業 |
| 金屬自動塗裝線 | 鋁板、鋁型材、門板、窗板、鋼製櫃體、櫃體部件、鈑金件、燈具、建築材料 | 往復式噴塗機+人工噴塗;支援粉末塗裝 | 最大 5000 平方公尺/天;輸送帶 3000 mm/分鐘(2000–4000 可調) | 五金與建材行業 |
| 炊具自動塗層生產線 | 不沾鍋、煎鍋、湯鍋、氣炸鍋、電鍋內膽、蛋糕模具、熱水器外殼 | 鋁合金與複合材料;強調塗層均勻與不捲邊 | 800–1000 件/小時;工件間距 450–900 mm | 炊具與家用電器業 |
| 木製家具自動化塗裝線 | 桌腿、椅背、坐板、前腿、坐框、椅子;吉他、鋼琴、木床、餐桌、木質音箱 | 實木與 MDF;除塵與濕度控制優先 | 1422 件/班(8 小時);線體速度 4000 mm/分鐘(2000–6000 可調) | 木製家具與樂器行業 |
四條產線在輸送形式上已經出現明顯分歧:汽車零件線採用托盤式與離線噴塗,因為保險桿與飾條需要保持固定的噴塗姿態;金屬線處理的是長達 7000 mm 的鋁板與型材,必須依賴動力輸送與自由輸送鏈;炊具線以掛具一次懸掛多件內膽與鍋蓋來提高密度;木製家具線則使用滑塊式或懸掛式輸送系統,讓形狀不規則的椅背與桌腿在噴塗時保持穩定旋轉。
共通技術底層:全自動連續運作、PLC 智慧控制與機器人噴塗
無論屬於哪一類,現代自動塗裝生產線在控制層面的架構高度相似。產線以全自動連續運作模式運行,由 PLC 智慧控制系統統籌前處理、噴塗、固化與輸送各段的節拍;機器人噴塗負責高重複性的噴塗動作,讓膜厚分佈不隨班別與操作者經驗波動;在此基礎上,整線可實現無人化彈性生產,即在無需人工介入噴塗動作的前提下,依排程調整工件與塗裝參數。
這套架構的實際意義在於把「人的變異」從製程中移除。傳統噴塗車間最難控制的不是設備故障,而是噴塗手法差異造成的膜厚不均與色差;當噴塗動作由機器人承接、輸送速度由伺服系統鎖定之後,良率波動的來源就收斂到塗料批次與環境參數兩項,而這兩項都可以用感測器監測並記錄。對採購者而言,這代表驗收標準可以從「看起來均勻」轉為可量測的膜厚區間與色差範圍。
潔淨度是另一個共通門檻。這類產線通常運行於室內萬級無塵室,並要求環境乾淨且通風良好;此條件同時服務於塗膜品質與作業安全兩個目的——粉塵會直接造成塗膜顆粒缺陷,而通風條件則關係到有機溶劑蒸氣的排放路徑。也因此,產線的特殊要求通常會明確指向高效節能、易維護,以及符合 ISO14001 環境管理、ISO9001 品質管理與 ISO45001 職安衛生規範。
炊具塗層線以高密度掛具設計提高單次通過的工件數量,是產能與塗層均勻度之間的典型折衷。
逐條產線的適用場景與配置重點
汽車零件自動塗裝生產線
汽車零件線的核心挑戰是「姿態控制」。前保險桿、門板飾條、輔助儀表板、儀表板飾條、輪拱與開關面板多為 ABS+PC 材質,屬於外觀件,任何流掛或橘皮都會被肉眼直接辨識。因此此類產線普遍採用離線模式搭配機器人噴塗,工件先固定於最大尺寸可達長 1350 × 寬 900 × 高 200 mm 的工裝托盤上,再進入噴塗段。
其製程參數要求相對明確:噴漆室溫度維持在 25±2℃,濕度維持在 65±10% RH,工作制度為每年 336 天、每天 22 小時。以此推算,典型的廠房需求約為長 100 公尺、寬 38 公尺、高 5.4 公尺,設備利用率約 85%。此類產線的類型涵蓋保險桿塗裝線、輪圈塗裝線、輪圈蓋塗裝線、油箱塗裝線、車架塗裝線、汽車內飾件塗裝線與汽車標誌塗裝線,對應的關鍵設備包括高溫固化爐、龍門式前處理系統、預處理設備、火焰處理室與支撐式輸送系統。
金屬自動塗裝生產線
金屬線處理的是尺寸跨度最大的工件。以鋁板與型材為例,單件最大可達 7000 mm(長)× 2000 mm(寬)× 2200 mm(高),每吊點一件,因此輸送方式必須採用動力輸送與自由輸送鏈,並搭配往復式噴塗機與人工噴塗互補。其工作制度為每年 300 天、每天 20 小時,最大工件處理能力約 5000 平方公尺/天,輸送帶速度為 3000 mm/分鐘,並可在 2000–4000 mm/分鐘之間調整。
此類產線的工件類別包含門板、窗板、鋼製櫃體、建築材料、櫃體部件、鈑金件、燈具與鋁板塗裝線,適用行業為五金建材業。值得採購者注意的是,金屬線的可調速度區間與工件尺寸上限,往往直接決定產線能否兼作多種產品線使用;若企業同時生產門板與燈具配件,速度可調範圍與前處理段的龍門式設計會比噴塗機型號更關鍵。
炊具自動塗層生產線
炊具線的特殊性來自產品本身。其處理對象為不沾鍋、電鍋內膽與蛋糕模具,材質為鋁合金與複合材料(不銹鋼、鋁合金、銅),標準產品尺寸為 Φ220×160 mm(高),最大可達 Φ300×160 mm(高),並強調產品不捲邊。這意味著從上料到固化,工件都不能承受會造成邊緣變形的夾持應力,掛具設計因此成為整線的核心零件。
典型配置下,產量為每小時 800–1000 件,工件間距 450–900 mm,每次懸掛 4 個內膽與 20 個蓋子;陽極氧化線速度為 1200 mm/分鐘,固化爐線速度為 1000 mm/分鐘,可在 0.5–1.5 m/分鐘之間調整,能源則以天然氣與電力為主。此類產線的類型涵蓋不沾鍋、煎鍋、氣炸鍋、湯鍋、電飯煲內膽、炊具鍋具、蛋糕模具、家用電器與熱水器外殼塗裝線,適用於炊具與家用電器業。
木製家具自動化塗裝線
木製家具線面對的是最不規則的工件族群。桌腿、椅背、坐板、前腿、坐框與椅子等工件,材質為實木或中密度纖維板(MDF),標準尺寸為 100×50×1400 mm(高),最大尺寸為 610×710×1400 mm(高)。由於木質基材對粉塵與含水率敏感,除塵與濕度控制在此類產線中的權重高於金屬線。
其節距為 300 mm/掛點,設計線體速度為 4000 mm/分鐘,並可在 2000–6000 mm/分鐘之間調整;每班 8 小時產能為 1422 件,動力來源為電力。產線類別涵蓋吉他塗裝線、鋼琴塗裝線、樂器塗裝線、木床塗裝線、餐桌塗裝線與木質音箱塗裝線,適用於木製家具與樂器行業,並常以滑塊式或懸掛式輸送系統作為工件姿態控制的手段。
不可省略的配套設備:從前處理到 VOCs 處理
採購者最容易低估的環節,是產線之外的配套設備。自動塗裝生產線要達到設計產能與良率,需要一整套互相匹配的周邊系統:前處理設備、乾燥設備、自動噴砂機、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、環保設備、電氣控制系統,以及用於生產追溯的 MES 生產管理系統。這些設備的規格彼此牽制——固化爐的線速度必須與輸送系統匹配,VOCs 處理系統的風量必須與噴漆房的排風設計一致,前處理段的節拍則決定了整線的理論上限。
因此,評估一份塗裝產線方案時,較穩妥的做法是要求供應商提供整線的設備清單與節拍匹配說明,而非只比較噴塗段的自動化程度。一條噴塗段配置精良但前處理段節拍不足的產線,實際產能會由最短的那一段決定。
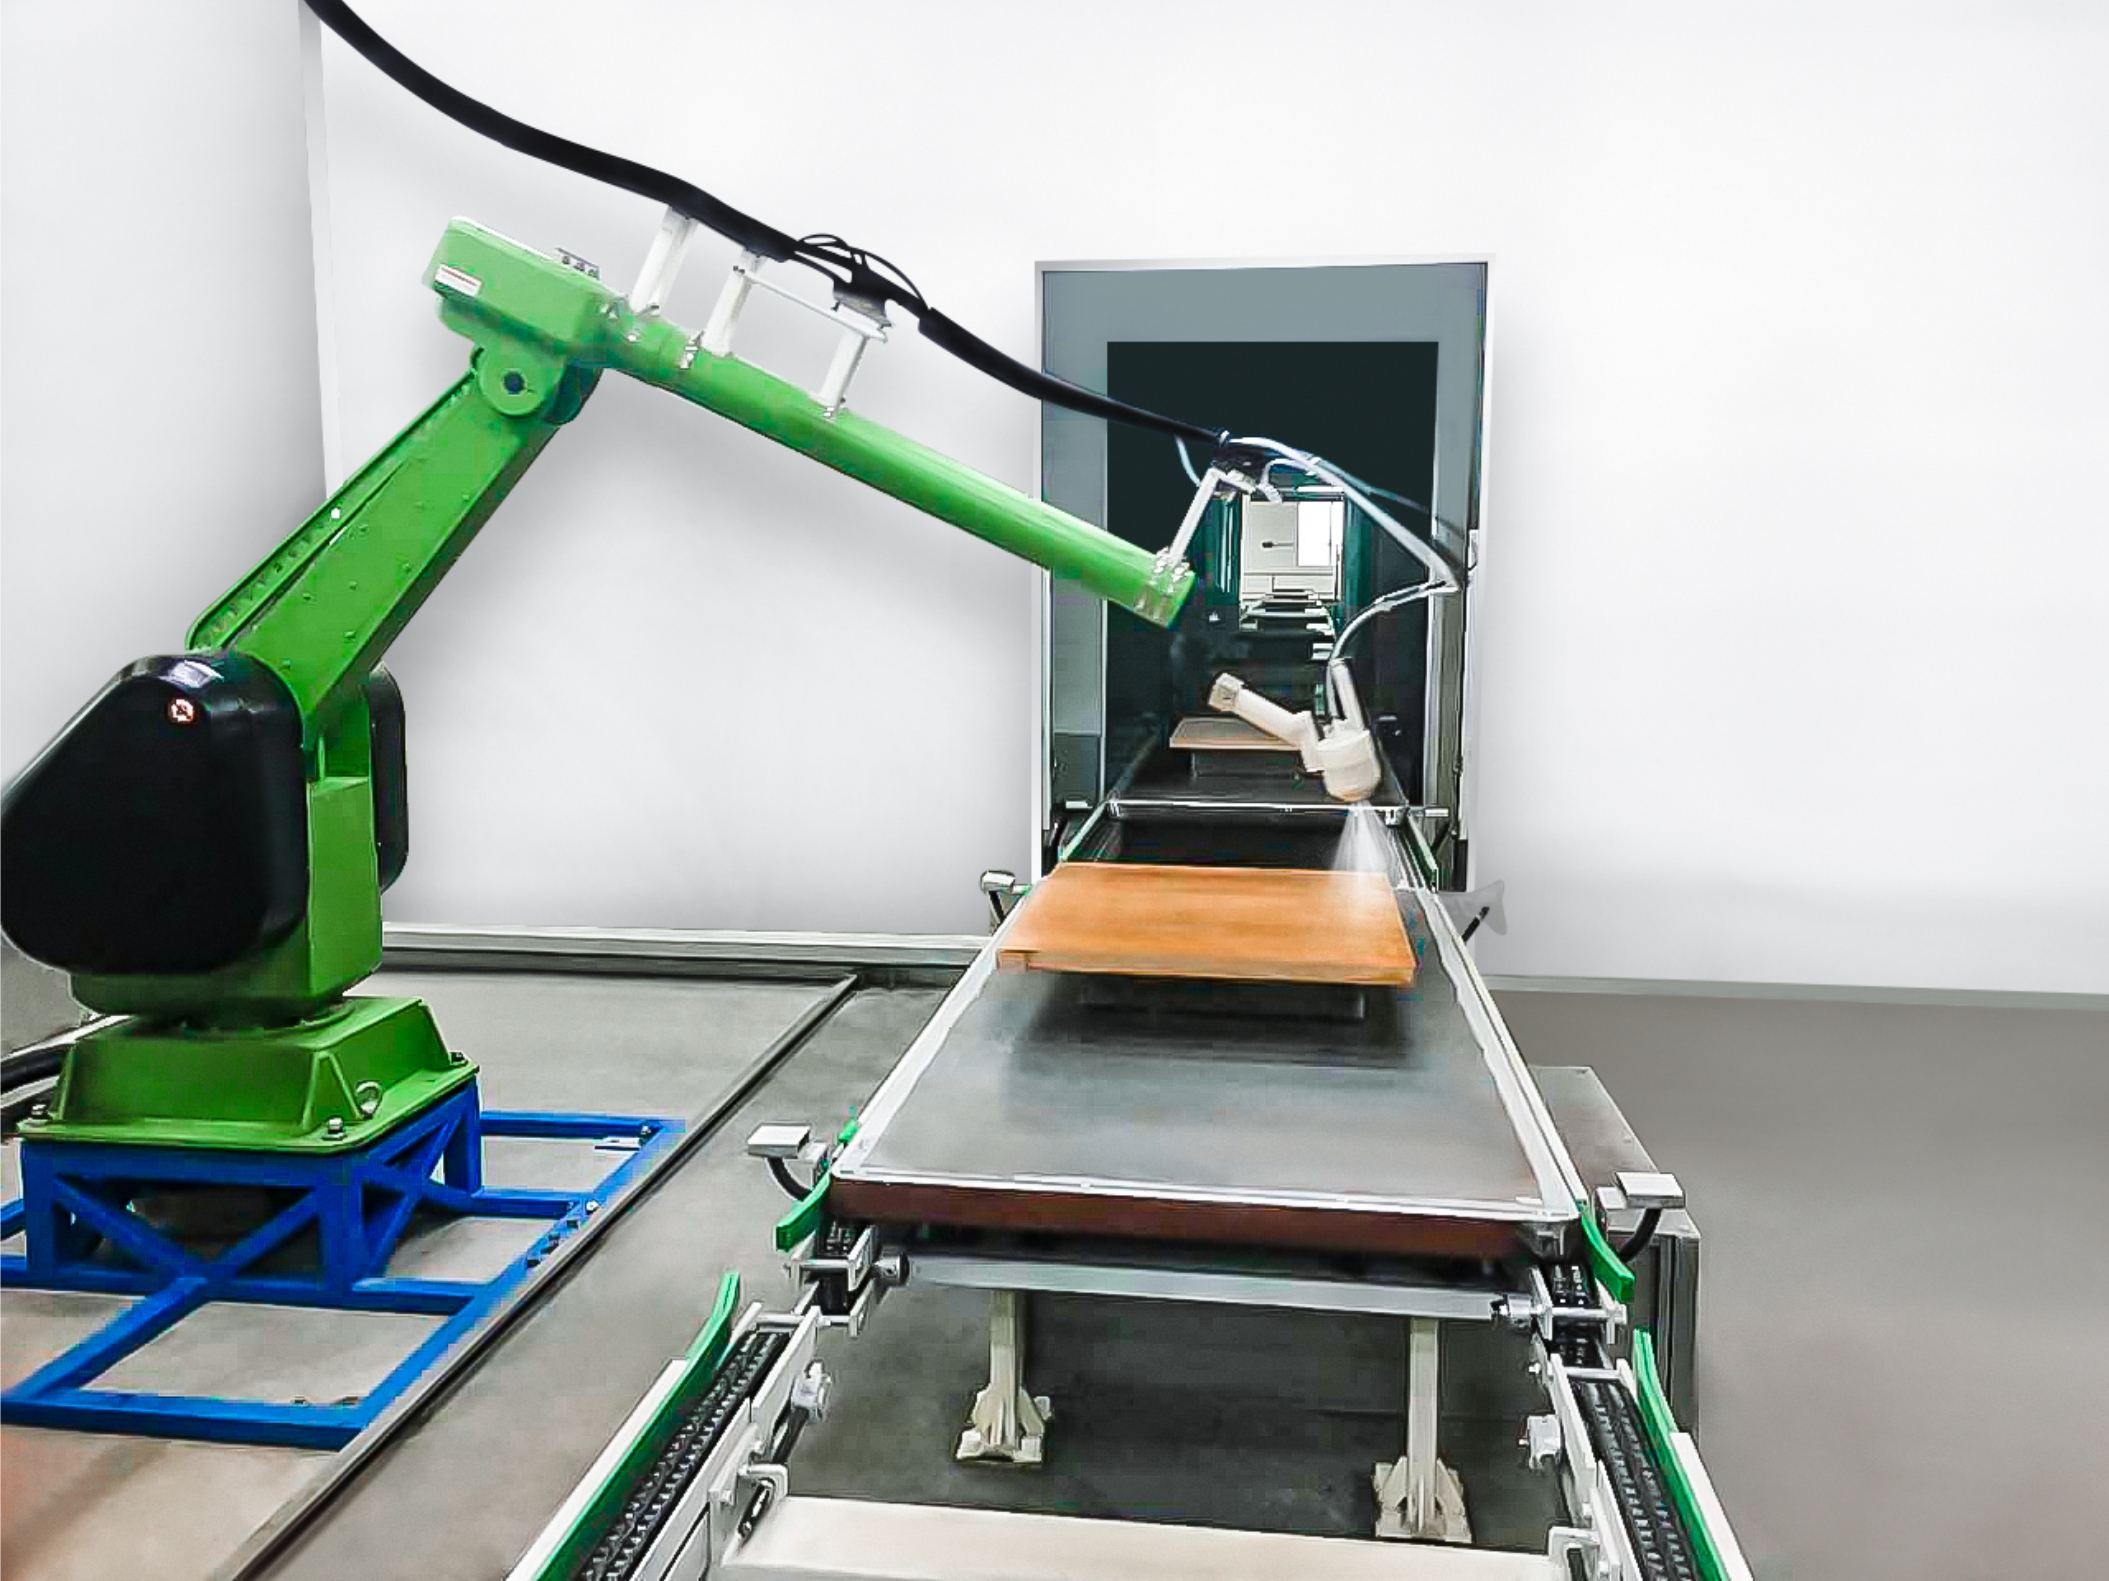
木製家具與樂器塗裝線多採滑塊式或懸掛式輸送,以維持不規則工件的噴塗姿態穩定。
按產業與專案類型篩選:三種立項情境的判斷順序
同一條產線在不同專案類型下,評估重點並不相同。實務上可先把專案歸入以下三類,再決定優先檢視哪些條件。
情境一:全新生產線
全新立項的自由度最高,也最容易在早期做錯決定。此時應先鎖定工件尺寸上限與班制安排,再回推廠房尺寸、固化爐形式與能源方案。以汽車零件線為例,年工作 336 天、每天 22 小時的班制會直接影響設備規格與備品策略;若廠房高度或長度不足,後續調整的成本會遠高於在設計階段修正。全新線的另一個重點是與既有廠務系統的介接,包括電力容量、天然氣供應、蒸氣與冰水迴路。
情境二:既有產線升級
升級專案的限制條件通常比新建更多,因為輸送系統與廠房結構往往保留不動。此類專案的判斷順序應改為:先確認既有輸送系統的速度可調範圍與掛具規格,再評估噴塗段的自動化改造空間,最後才處理控制系統與環保設備的更新。速度可調範圍是關鍵指標——若既有輸送速度上限低於新製程需求,單純更換噴塗設備無法解決產能瓶頸。
情境三:整廠統包
整廠統包涵蓋售前廠房規劃、設計、製造、安裝調試與售後服務,適合缺乏塗裝製程經驗或希望單一責任窗口的業主。此類專案的評估重點在於供應商能否提供跨工序的整合能力,包括前處理、噴塗、固化、環保與控制系統之間的節拍匹配,以及是否具備跨產業的實績。由於統包專案的變更成本高,合約階段的設備清單顆粒度與驗收標準定義,會比單價本身更值得投入時間。
市場趨勢:自動化與環保合規的雙重推動
塗裝設備的需求變化,與兩個外部因素直接相關。其一是塗料市場本身的規模與區域分佈。根據 Grand View Research 的資料,全球汽車塗料市場在 2025 年的規模為 257 億美元,其中亞太地區佔 49.2% 的營收份額;而 Market Research Future 估計,中國工業塗料市場在 2024 年約為 74.5 億美元,主要受到永續性與自動化技術轉型的推動。設備端方面,Fact.MR 預測全球粉末塗裝設備市場將於 2034 年達到 52.6 億美元,2024 年起的複合年增長率約為 5.1%。
其二是自動化技術的滲透速度。Hanwha Group 與 Rockwell Automation 針對 2025 年智慧製造趨勢的觀察指出,AI 驅動的即時缺陷檢測與預測性維護正成為主線方向,且約 89% 的製造商計劃將 AI 整合進生產網路。這項趨勢對塗裝產線的直接影響,是控制系統與 MES 的角色從「記錄」轉向「干預」:膜厚與色差資料不再只用於事後追溯,而開始被用於即時調整噴塗參數。
合規面則呈現區域分化的特徵。歐盟市場對塗裝設備的安全要求由 EN 16985 規範(取代原 EN 12215 與 EN 12981),涵蓋使用有機液體與粉末材料的噴漆房;浸塗與電泳塗裝(ED)設備則須符合 EN 12581:2005+A1:2010 的安全要求。對出口導向的採購者而言,這意味著設備的目標市場會影響其認證配置規劃,而非僅是採購後補辦文件。
與傳統方案的比較:自動線的邊界在哪裡
自動塗裝生產線並非在所有情境下都優於傳統手動或半自動方案,把限制說清楚,對採購決策反而更有幫助。
首先是資本支出的門檻。一條配置完整的自動塗裝線除了噴塗段本身,還需要前處理、固化、冷卻、輸送、除塵、VOCs 處理與電氣控制系統成套投入;若要達到萬級無塵室的運行環境,廠務與空調系統的成本也必須一併計入。對年產量有限、產品種類頻繁更替的小型加工廠而言,這筆前期投入的回收週期可能明顯長於半自動方案。
其次是換線彈性的限制。自動線的效率來自節拍固定與姿態可重複,但這也意味著工件尺寸與掛具規格一旦變動,往往需要重新設計掛具並調整輸送參數。以金屬線為例,其工件尺寸上限與速度可調區間是設計時就決定的;若日後要處理超出上限的工件,可能需要局部改造而非簡單調整。炊具線與木製家具線同樣如此,前者的多件懸掛設計是為特定尺寸的內膽與鍋蓋最佳化,後者則需為每次新增的工件形狀重新驗證姿態穩定性。
第三是維護與運營的複雜度。PLC 控制、機器人噴塗與 VOCs 處理系統都會帶來新的維護需求,包括程式備份、機器人教點、濾材更換與排放監測。這類工作無法完全外包,企業通常需要培養至少一組具備基本診斷能力的內部人員。若企業缺乏此類人力規劃,產線的實際稼動率會低於設備規格所顯示的水準。
換言之,自動塗裝線適合的是工件種類相對穩定、產量具規模、且對外觀一致性有明確要求的生產情境;對於批量極小、品項高度分散的接單模式,先以半自動方案過渡,可能是更務實的選擇。
未來展望
塗裝產線的下一步演進,大概率沿著三個方向展開。第一是控制系統與生產管理系統的深度整合,讓膜厚、色差與能耗資料從記錄層進入決策層;第二是環保設備與產線設計的同步規劃,VOCs 處理不再被視為產線之外的附加項,而是與噴漆房排風設計一起被計算;第三是跨產業產線的模組化程度提高,使前處理、噴塗與固化各段能以較低的改造成本重新組合,因應產品線調整。
對採購者而言,這三項趨勢的共同意義是:設備的長期價值將越來越取決於控制系統的可擴充性與配套設備的整合程度,而非單一噴塗設備的性能數字。在評估階段把這些因素納入,會比單純比較報價更能反映真實的總擁有成本。
常見問題
自動塗裝生產線的基本定義是什麼?
自動塗裝生產線是一組以連續運作方式完成工件表面塗裝的整合設備,涵蓋前處理、噴塗、固化與輸送等工序。在現代配置中,這類產線以全自動 PLC 智慧控制為控制核心,並可搭配機器人噴塗與無人化彈性生產;工件通常依固定節距掛載或置於托盤上,依序通過各處理段。其適用產業涵蓋汽車零件、軌道運輸、家具、樂器、廚具、家電、金屬製品、低空裝備及重型工業設備。
一條自動塗裝生產線通常包含哪些配套設備?
一套完整的配置通常包含前處理設備、乾燥設備、自動噴砂機、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、環保設備、電氣控制系統,以及用於生產管理的 MES 生產管理系統。這些設備的規格彼此牽制,例如固化爐的線速度需與輸送系統匹配,VOCs 處理系統的風量需與噴漆房排風設計一致;因此整線節拍的實際上限,通常由最短的那一段工序決定。
不同產業的塗裝生產線,主要差異體現在哪裡?
差異主要落在工件尺寸、輸送形式與表面處理邏輯三處。汽車零件線處理的多為 ABS+PC 外觀件,採托盤式離線噴塗,噴漆室需維持 25±2℃ 與 65±10% RH;金屬線處理的鋁板與型材單件最大可達 7000×2000×2200 mm,需以動力輸送與自由輸送鏈搭配往復式噴塗機;炊具線以每小時 800–1000 件、每次懸掛 4 個內膽與 20 個蓋子的高密度掛具設計為特色;木製家具線則以滑塊式或懸掛式輸送維持不規則工件的噴塗姿態,並以除塵與濕度控制為優先。
評估塗裝生產線的品質與可靠性時,可以觀察哪些具體指標?
可觀察的指標包括設備利用率、噴漆室溫濕度控制精度、輸送速度可調範圍、工件尺寸上限,以及是否具備對應的管理體系。以汽車零件線為例,公開配置資料顯示設備利用率約 85%、生產週期為 45 秒/托盤、最大工裝托盤尺寸為 1350×900×200 mm;木製家具線的設計線體速度為 4000 mm/分鐘,可在 2000–6000 mm/分鐘之間調整,節距為 300 mm/掛點。在管理體系方面,此類產線通常要求符合 ISO9001 品質管理、ISO14001 環境管理與 ISO45001 職安衛生規範。這些指標可量測、可驗收,比籠統的品質描述更具參考價值。
既有產線升級與整廠統包,該如何判斷哪一種更適合?
判斷關鍵在於既有設備的可保留程度與企業內部的製程掌握度。若既有輸送系統的速度可調範圍與掛具規格仍可支援新製程需求,升級通常比整廠重建更經濟,此時應先確認輸送速度上限是否構成瓶頸,再評估噴塗段的自動化改造空間。若企業缺乏塗裝製程經驗,或希望由單一責任窗口承擔從廠房規劃、設計、製造到安裝調試的整合工作,則整廠統包更為合適。Attractivechina(廣東創智智能裝備有限公司)在塗裝生產線整體解決方案領域提供涵蓋售前廠房規劃、自主研發、設計、製造、安裝、調試及售後服務的服務模式,其專案類型涵蓋全新生產線、既有產線升級與客製化整廠統包專案。
結語
把塗裝產線的選型拆解成短名單,實質上是把一個看似複雜的設備採購問題,轉換成幾個可以逐項確認的工件與製程問題。汽車零件、金屬五金、炊具與木製家具四類產線之所以值得並列比較,是因為它們在輸送形式、掛具設計與環境控制上的分歧,正好覆蓋了多數製造業採購者可能遇到的工件類型。先確認自己屬於哪一類,再往細節推進,通常能省下大量無效的比價時間。
Attractivechina(廣東創智智能裝備有限公司)成立於 2005 年,為專精特新「小巨人」企業及高新技術企業,實收資本 6,080 萬元人民幣,自有廠區面積約 35,548 平方公尺,員工約 280 人,研發團隊由 54 名工程師組成,年產能達 60 條塗裝生產線,並在塗裝設備與環保設備領域擁有 79 項發明專利、各類專利總數超過 300 項。其產品線涵蓋塗層生產線、炊具塗層生產線、木材塗層生產線、汽車零件塗層生產線、金屬塗層生產線與工業設備塗層生產線,出口業務佔總銷售額約 20%,主要市場包括越南、伊朗、印尼、巴西、阿聯酋、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡。
如需進一步查閱設備配置與產線類型的完整資料,可參考 Attractivechina 公司宣傳冊。