
Experience in the supply of coating lines: tested parameters for metalworking
Металлообрабатывающий завод, выбирающий линию нанесения покрытий, проверяет не двадцать рекламных характеристик, а пять: материал несущего каркаса, материал окрасочной камеры и трубопроводов, максимальные габариты заготовки, тип транспортной системы и подтвержденную производительность. Именно эти параметры определяют, как линия поведет себя не в первый месяц после пусконаладки, а на пятом–десятом году эксплуатации. Ниже — разбор конфигурации, которая повторяется в поставках на металлообрабатывающие предприятия, и границ, за которыми эта конфигурация перестает быть применимой.
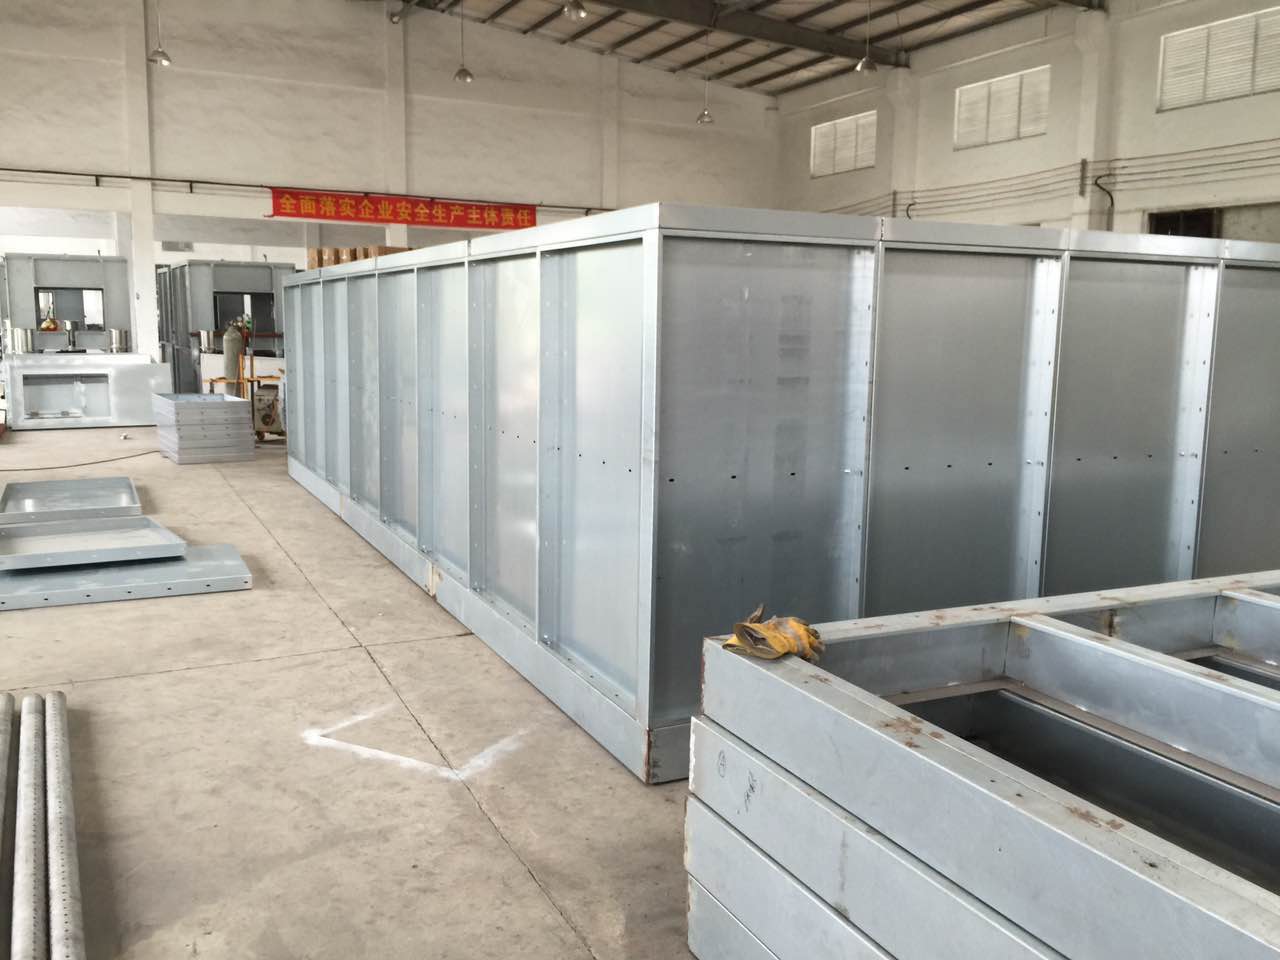
Производственный цех: подготовка металлических заготовок перед нанесением покрытия.
Почему для металлообработки важен узкий набор параметров
Металлообработка — один из тех сегментов, где линия нанесения покрытий работает не с одной деталью, а с постоянной номенклатурой: дверные полотна и рамы, оконные профили, стальные шкафы, корпуса светильников, детали из листового металла, алюминиевые панели. Внутри одной смены на подвес попадают заготовки разной длины, толщины и массы, а требование к покрытию остается одним — антикоррозионная защита и стабильная толщина слоя.
Из-за этого закупка редко сводится к сравнению цены за метр линии. Заводы задают поставщику конкретные вопросы: из чего сделан каркас, из чего — камера и трубопроводы, какой максимальный размер заготовки выдержит линия, как организована транспортировка и какая производительность подтверждена эксплуатацией. Ответы на эти вопросы определяют не только стоимость владения, но и то, можно ли будет расширить номенклатуру через два-три года, не меняя линию целиком.
Обратная сторона той же логики — риск. Автоматическая линия нанесения покрытий проектируется под конкретную геометрию и конкретный материал. Если на этапе оценки не зафиксировать границы, предприятие получает оборудование, которое формально соответствует опросному листу, но требует пересмотра маршрута при первом же новом заказе.
Attractivechina: производитель, чьи линии можно проверить по спецификации
Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) — китайский производитель автоматизированных линий нанесения покрытий, расположенный в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун. Компания основана в 2005 году, располагает собственными производственными площадями около 35 548 м², штатом 280 сотрудников и инженерной группой из 54 специалистов. Ежегодный выпуск составляет 60 единиц оборудования, доля экспорта — 20%. По данным компании, ее опыт в комплексных решениях для линий нанесения покрытий превышает 30 лет, а портфель включает 79 патентов на изобретения в области окрасочного и природоохранного оборудования (всего более 300 патентов).
Для металлообработки компания предлагает автоматические линии нанесения покрытий на металл в конфигурациях для дверей, окон, стальных шкафов, строительных материалов, компонентов шкафов, деталей из листового металла, светильников и алюминиевых листов. Помимо этого, в линейке присутствуют решения для промышленного оборудования, автокомпонентов, кухонной посуды и изделий из древесины — то есть инженерная школа охватывает разные типы подложки, а не одну отрасль.
Материалы: каркас из углеродистой стали, камера и трубопроводы из нержавеющей стали
Две характеристики в спецификации повторяются во всех линиях — от посуды до промышленного оборудования: несущий каркас изготавливается из углеродистой стали, а окрасочная камера и трубопроводы — из нержавеющей стали. Именно эта пара материалов чаще всего становится предметом торга при сравнении коммерческих предложений, поэтому ее стоит объяснить отдельно.
Каркас из углеродистой стали — это про жесткость и геометрическую стабильность линии. Конвейер, несущий заготовку длиной до 7000 мм, передает нагрузки на раму; если рама недостаточно жесткая, подвес начинает «играть», а расстояние от распылителей до поверхности меняется от детали к детали. Для покрытия это оборачивается нестабильной толщиной слоя и перерасходом материала — тем самым, который потом пытаются компенсировать настройками распылителей.
Нержавеющая сталь в камере и трубопроводах — это про среду, в которой работает линия. Окрасочная камера постоянно контактирует с окрасочным туманом, растворителями и продуктами смыва; трубопроводы — с воздухом и рабочими средами. Нержавеющая сталь устойчивее к таким воздействиям и проще в обслуживании: поверхности меньше накапливают отложения, а камера дольше сохраняет геометрию и внешний вид. Для закупки это означает практическую вещь: два материала в спецификации определяют, как часто линию придется останавливать на чистку и ремонт через несколько лет эксплуатации.
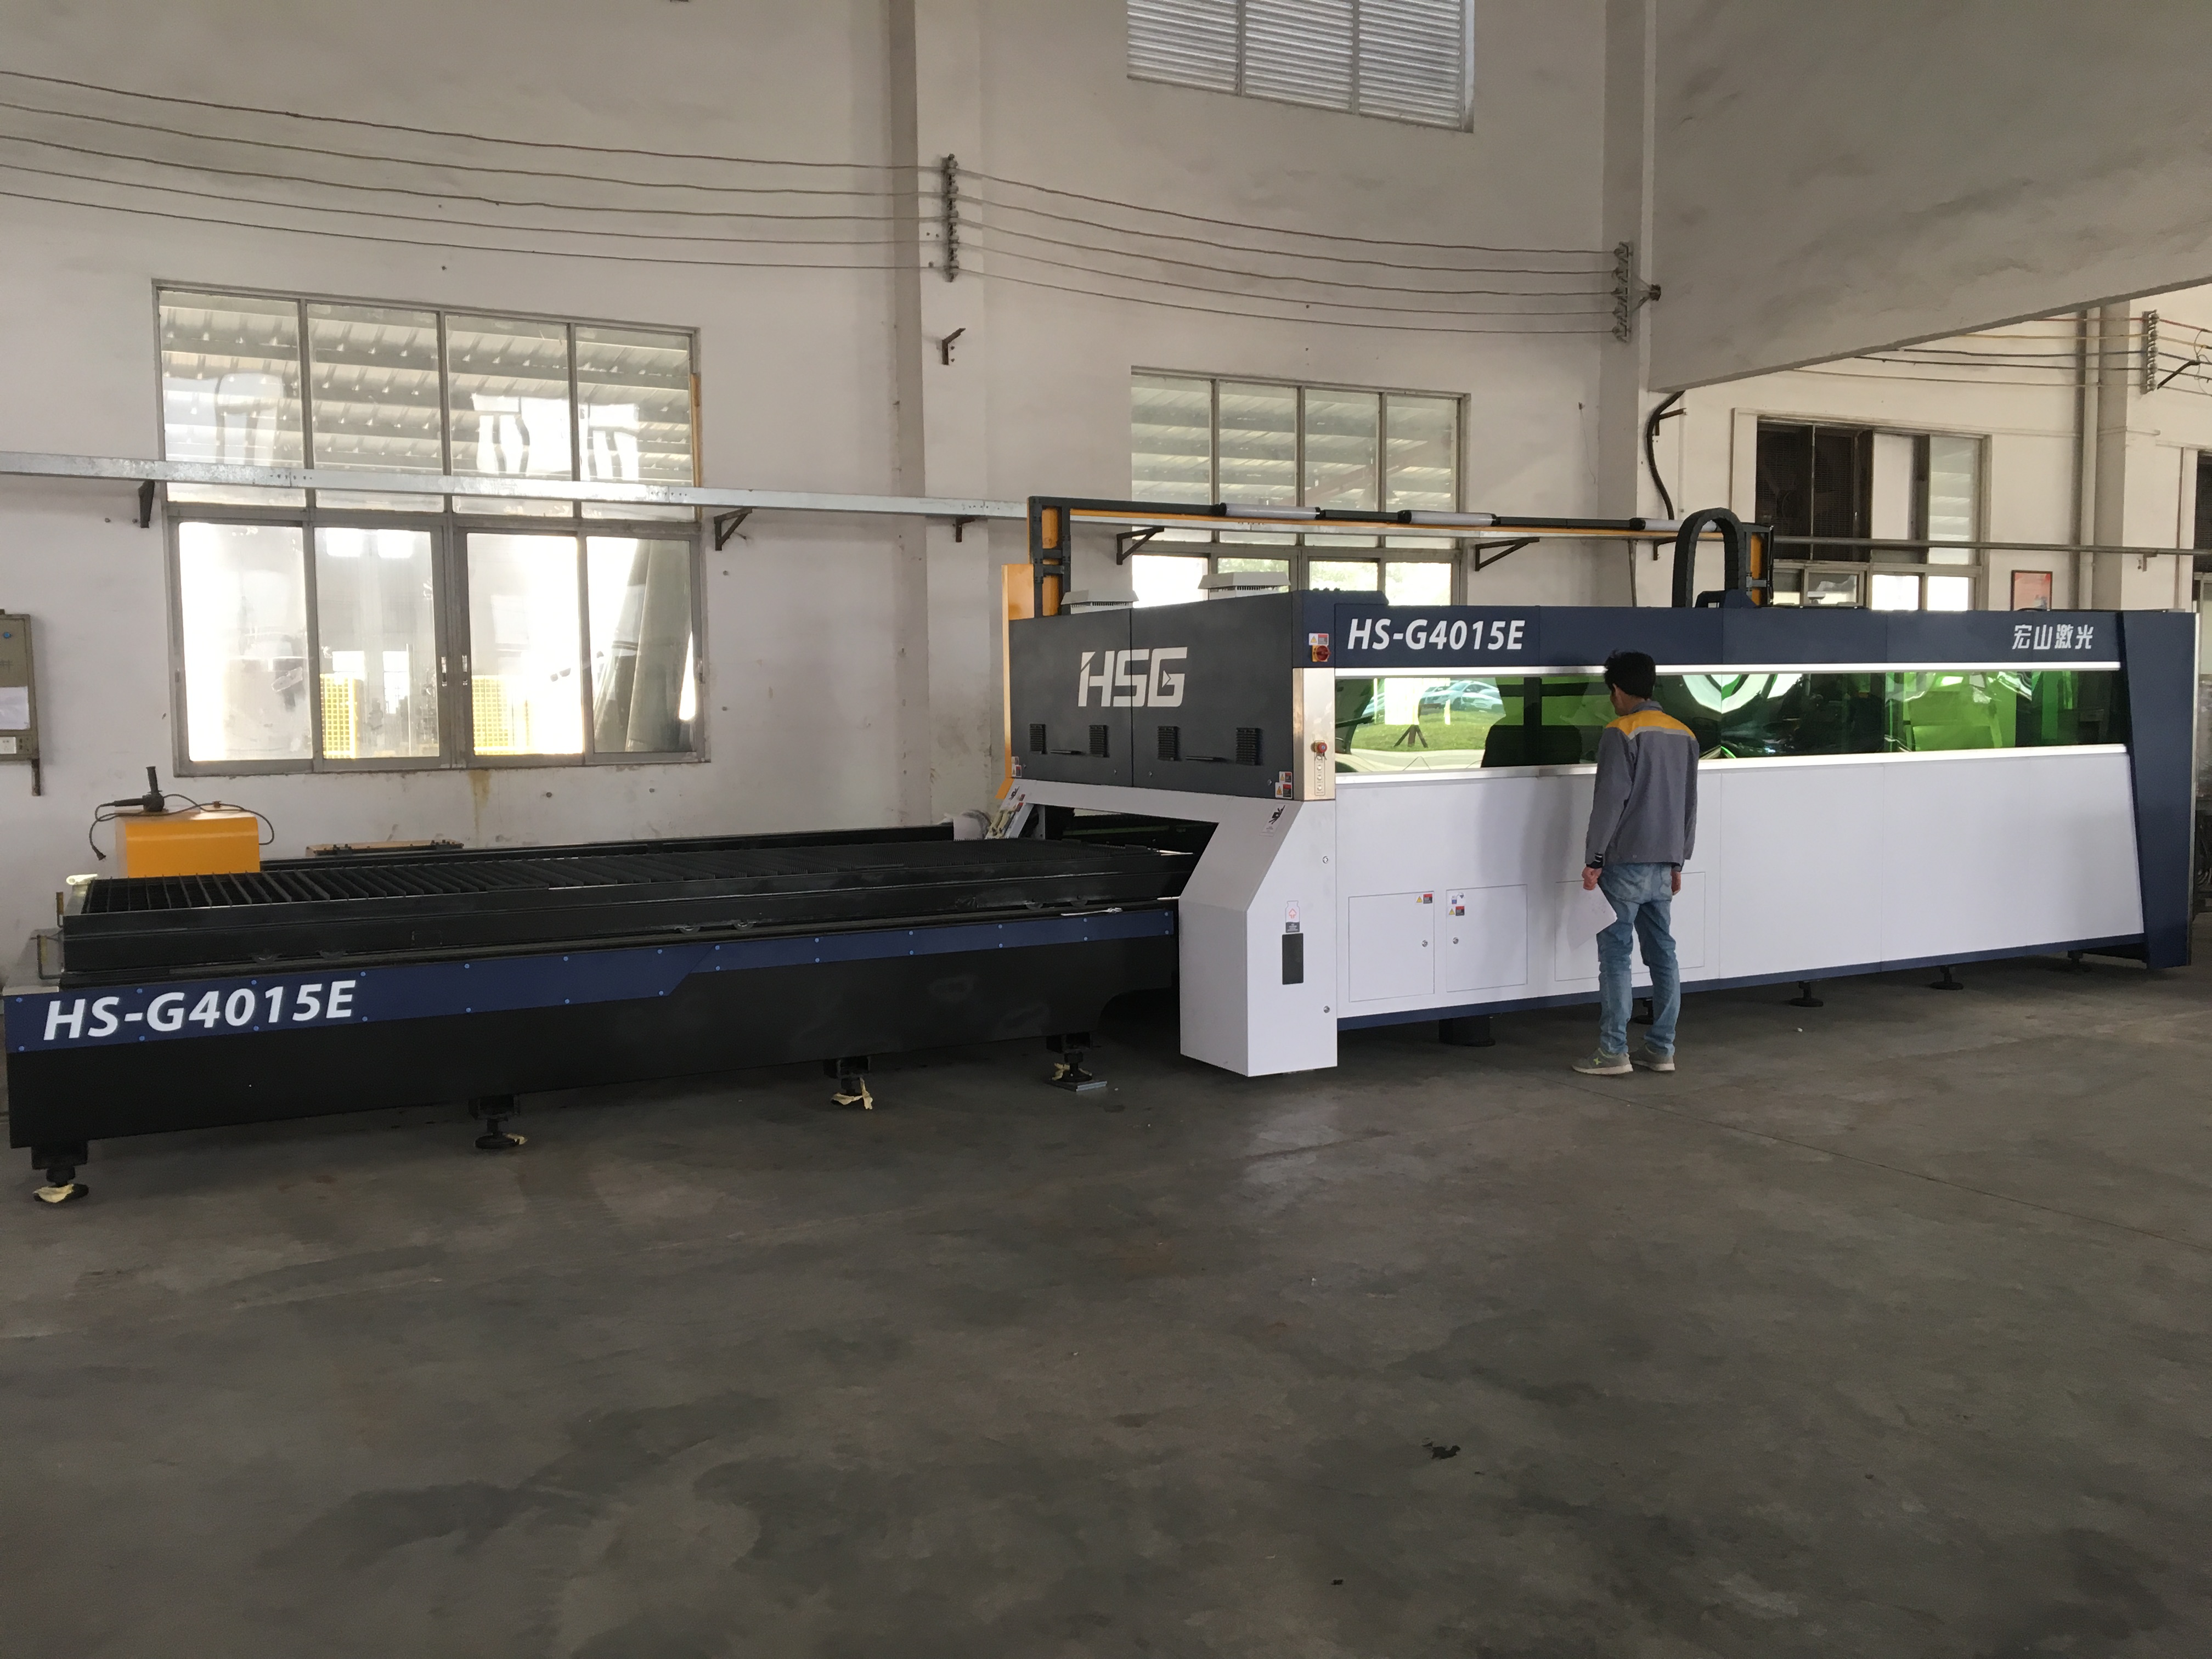
Производственное оборудование линии: секции камеры и транспортировки.
Проверенные параметры линии нанесения покрытий на металл
Ниже — конфигурация, заявленная в спецификации линии для металлообработки. Эти значения удобно использовать как отправную точку при составлении опросного листа: они показывают, какие именно величины поставщик готов зафиксировать в контракте.
| Параметр | Значение в спецификации |
|---|---|
| Материал несущего каркаса | Углеродистая сталь |
| Материал окрасочной камеры и трубопроводов | Нержавеющая сталь |
| Заготовка в заявленной спецификации | Алюминиевые панели и профили |
| Максимальный размер заготовки | 7000 мм (Д) × 2000 мм (Ш) × 2200 мм (В), 1 изделие на подвес |
| Способ транспортировки | Механизированный и свободно перемещающийся конвейер (power and free) |
| Скорость конвейерной ленты | 3000 мм/мин, регулируется в диапазоне 2000–4000 мм/мин |
| Максимальная производительность | 5000 м²/сутки |
| Режим работы | 300 дней в году, 20 часов в сутки |
| Метод нанесения | Возвратно-поступательные распылители + ручные операции |
Геометрия 7000 мм: что это значит для дверей, окон и листов
Максимальный размер заготовки 7000 × 2000 × 2200 мм объясняет, какие задачи линия закрывает в принципе: дверное полотно, оконная рама, панель шкафа, длинномерный алюминиевый профиль. Речь идет о крупногабаритной металлообработке, где деталь нельзя свободно развернуть в камере и где геометрия подвеса определяет равномерность окраски не меньше, чем сами распылители.
Отсюда следует и ограничение, которое стоит проговорить заранее: при максимальном габарите на подвес идет одно изделие. То есть производительность на крупной детали лимитируется не скоростью конвейера, а шагом подвесов и временем прохождения камеры. Заводу, который планирует окрашивать преимущественно длинномерные панели, нужно считать не «5000 м² в сутки» в общем виде, а конкретную комбинацию «габарит — шаг — такт».
Второй нюанс — материал. В заявленной спецификации описаны алюминиевые панели и профили; для стали других толщин, а также для смешанной номенклатуры режимы уточняются на этапе проекта, поскольку от подложки зависят и подготовка поверхности, и параметры нанесения. Это нормальная инженерная практика, но она означает, что «типовая линия» из каталога и линия, поставленная на завод, — не одно и то же.
Транспортная система и производительность: где проходит граница автоматизации
Транспорт в линии построен на механизированном и свободно перемещающемся конвейере. Такая схема позволяет накапливать подвесы на отдельных участках и не останавливать весь поток из-за одной операции — для смешанной номенклатуры это важнее, чем максимальная скорость ленты. Заявленные 3000 мм/мин с регулировкой 2000–4000 мм/мин дают заводу пространство для настройки такта под текущий заказ.
Заявленная производительность — до 5000 м² в сутки при режиме 300 дней в году по 20 часов в сутки. Метод нанесения — возвратно-поступательные распылители в сочетании с ручными операциями. Последний пункт чаще всего вызывает вопросы у снабженцев: линия автоматизирована не полностью. Распылители обеспечивают стабильность на повторяющихся поверхностях, а ручные операции остаются там, где геометрия детали или зона окраски требуют участия оператора.
Для закупки это означает планирование не только оборудования, но и персонала на участке. Линия нанесения покрытий на заказ проектируется с настройкой уровня автоматизации — этот параметр входит в перечень возможной кастомизации наряду с упаковкой, логотипом, размером, напряжением, мощностью и производительностью оборудования.
Сценарии применения: от листового металла до стальных шкафов
Линии нанесения покрытий на металл применяются для антикоррозионных и декоративных покрытий, нанесения грунтовки и финишного слоя, порошковой окраски металлической фурнитуры, сантехнических изделий, оконных рам и компонентов металлической мебели. Оборудование подходит для многономенклатурного смешанного производства — это подтверждено эксплуатацией у производителей металлической мебели и строительных материалов, экспортно-ориентированных заводов по производству метизов, сантехнической и оконной фурнитуры, а также производителей деталей из листового металла.
Ключевые особенности, на которые указывает производитель для этого сегмента: равномерная толщина покрытия, высокая коррозионная стойкость, адаптивность к смешанному производству, интеллектуальное управление технологическим процессом и низкие затраты на обслуживание. Для снабженца и технолога эти формулировки переводятся в конкретные вопросы: как часто меняется оснастка, сколько времени занимает переналадка между партиями, кто и по какому регламенту обслуживает камеру.
Смежный сценарий — линии нанесения покрытий на промышленное оборудование. Они используются для антикоррозионного грунтования, промежуточных и финишных покрытий деталей строительной техники, сельскохозяйственного оборудования, подвижного состава рельсового транспорта и спецтехники, обеспечивая длительную коррозионную защиту при эксплуатации на открытом воздухе. Здесь акцент смещается на адаптацию к крупным и сложным деталям, стабильный контроль технологических процессов, высокую производительность и низкие долгосрочные эксплуатационные расходы.
Что подтверждает опыт поставок: 15 линий и заявленные результаты эксплуатации
Опыт в этом сегменте измеряется не количеством презентаций, а числом линий, которые уже работают. По данным компании, для металлообрабатывающих производств поставлено 15 полностью автоматизированных линий нанесения металлических покрытий. Заказчики — экспортно-ориентированные заводы по производству скобяных изделий, компании по производству металлической мебели и строительных материалов, заводы сантехнической и оконной фурнитуры, производители деталей из листового металла. География проектов включает Мексику, США, Китай и Сингапур, заявленный срок эксплуатации — 5–10 лет.
Заявленный результат эксплуатации: прохождение покрытия через контрольный пункт выросло до 97%, расход краски или порошка снизился на 30%, энергопотребление — на 22%, эффективность производства выросла на 40%, при этом отмечается стабильная непрерывная работа без крупных остановок.
Дополнительно компания подтверждает систему экологического менеджмента по ISO 14001 (сертификат действует до 14.10.2027) и систему менеджмента охраны труда по ISO 45001 (действует до 19.04.2029). Для завода, который проходит экологическую экспертизу проекта или корпоративный аудит поставщика, наличие действующих сертификатов менеджмента — практический, а не имиджевый аргумент.
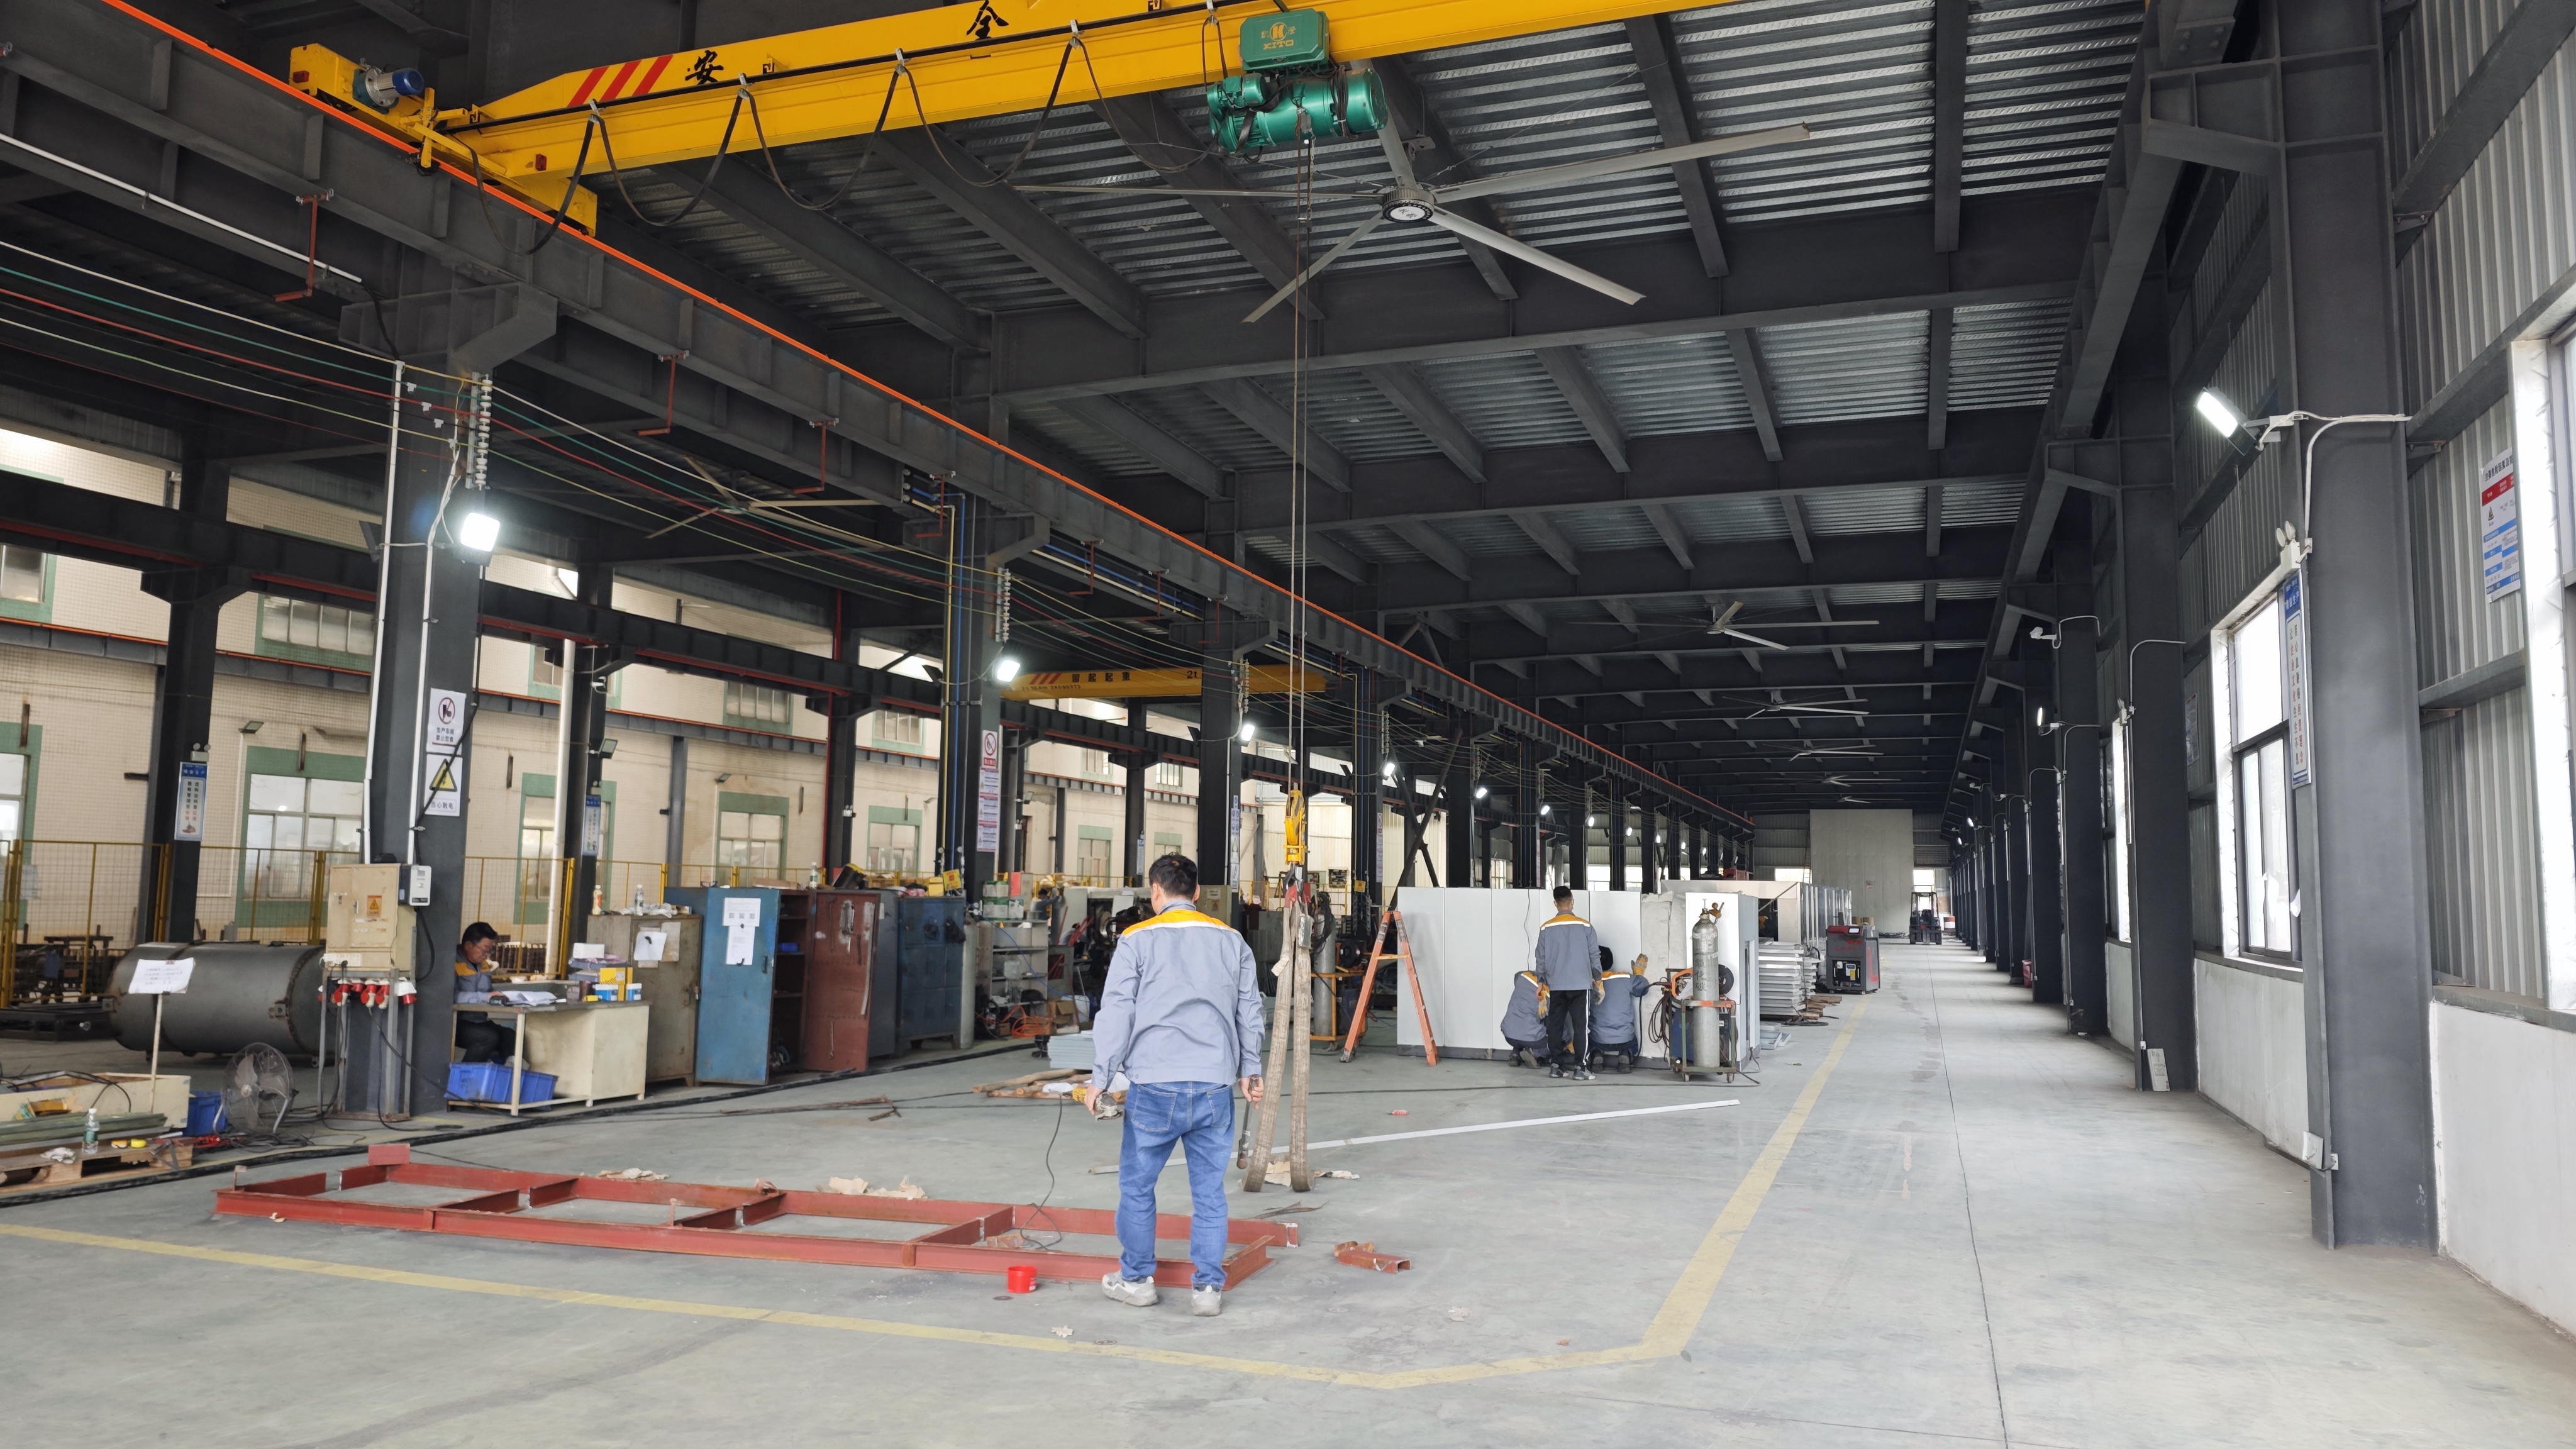
Производственный цех: сборка секций линии перед отгрузкой.
Сравнение с традиционной окраской и границы применимости
Традиционный участок — это окрасочная камера с ручным нанесением и сушильная камера, где оператор сам отвечает за толщину слоя и равномерность. Такая схема дешевле на входе и гибче на старте, но плохо масштабируется: при росте номенклатуры качество начинает зависеть от конкретного маляра, а расход материала — от его привычек. Автоматическая линия переносит стабильность из навыка в параметры: скорость конвейера, шаг подвеса, режим распылителей.
Однако у автоматизированного решения есть границы, и их лучше обсудить до подписания контракта, а не после монтажа:
- Геометрия. 7000 × 2000 × 2200 мм — верхняя граница заявленной спецификации. При максимальном габарите на подвес идет одно изделие, поэтому производительность на крупной детали ограничена шагом подвесов, а не скоростью ленты.
- Материал. Спецификация описывает алюминиевые панели и профили; для стали других толщин и для смешанной номенклатуры режимы требуют пересчета в проекте.
- Автоматизация. Возвратно-поступательные распылители в сочетании с ручными операциями означают, что часть работы остается за оператором — линия не является полностью безлюдной.
- Логистика. Минимальный объем заказа — 2 единицы, а сроки поставки зависят от конкретного типа продукции.
- Площадка. Линия крупногабаритная; компоновка участка, подъезды и зоны накопления подвесов должны планироваться до начала монтажа.
Эти ограничения не отменяют экономического смысла автоматизации — они определяют, для каких заводов она окупается быстрее. Для предприятий с повторяющейся номенклатурой и стабильным объемом выигрыш проявляется в расходе материала и стабильности контроля. Для производств с частой сменой нестандартных изделий критичнее становится гибкость переналадки, и это отдельный предмет переговоров с поставщиком.
Закупка, приёмка и сервис: что фиксируется в контракте
Условия закупки у производителя сформулированы конкретно. Минимальный объем заказа — 2 единицы. Условия поставки — любой порт провинции Гуандун (FOB). Критерий приемки — предэкспортное тестирование (pre-shipment test). Порядок оплаты: 50% банковским переводом в течение 7 дней после подписания контракта, 40% — за 3 дня до отгрузки, 10% — по завершении монтажа.
Сервисная часть включает удаленную техническую поддержку, гарантию 1 год, быстрый ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение. Изготовление на заказ (OEM/ODM) предполагает настройку упаковки, логотипа, размера, уровня автоматизации, напряжения, мощности и производительности оборудования.
Для снабженца важна не сама формулировка, а то, что она проверяема: предэкспортное тестирование можно включить в план инспекции, гарантийный срок — привязать к дате пусконаладки, а время реакции поддержки — к регламенту простоя. Именно в этом состоит разница между «сервис есть» и «сервис описан».
Рыночный контекст: почему спрос смещается к смешанному производству
Спрос на линии нанесения покрытий в металлообработке формируется не новыми отраслями, а ужесточением требований к долговечности покрытия и ростом номенклатуры. Заводы все чаще работают в смешанном режиме: одна линия обслуживает и серийные, и мелкосерийные заказы, а заказчик ждет одинакового качества на дверном полотне, оконном профиле и корпусе светильника. Широко распространенное следствие — перенос акцента с максимальной скорости на переналаживаемость и стабильность.
Второй фактор — география поставок. В экспортной географии Attractivechina присутствуют Россия, Вьетнам, Иран, Индонезия, Бразилия, ОАЭ, Турция, Таиланд, Саудовская Аравия, Аргентина, Мексика, Пакистан, Бангладеш, Индия, США и Сингапур — рынки с разными требованиями к документации, условиям эксплуатации и климату. Универсальной конфигурации под все эти рынки не существует, поэтому линии и поставляются как изготовление на заказ для экспортных рынков, а не как типовой продукт со склада.
Что дальше: направления развития линий антикоррозионного покрытия
Ожидаемое направление изменений — дальнейшая модульность. Заводу выгоднее наращивать линию секциями (дополнительная камера, дополнительная ступень сушки, дополнительные посты), чем менять ее целиком при расширении номенклатуры. Это же требование подталкивает производителей к более подробной фиксации параметров на этапе проекта: чем точнее описаны границы, тем проще later добавить модуль без пересмотра всей технологии.
Второе направление — материалы. Нержавеющая сталь в камере и трубопроводах уже стала стандартом в спецификации, и дальнейшее развитие связано скорее с обслуживанием: сокращением времени на чистку, упрощением доступа к узлам, снижением требований к квалификации персонала. Третье — интеграция контроля: интеллектуальный мониторинг технологического процесса упоминается производителем как особенность решений для металла и автокомпонентов, и именно этот слой будет определять, насколько предсказуемо линия ведет себя при смене номенклатуры.
Частые вопросы покупателей
Из каких материалов изготавливаются каркас, камера и трубопроводы линии?
Несущий каркас линии выполняется из углеродистой стали, окрасочная камера и трубопроводы — из нержавеющей стали. Эта комбинация указана для линий нанесения покрытий на металл, промышленное оборудование, автокомпоненты, посуду и изделия из древесины.
Какие максимальные габариты заготовки выдерживает линия для металлообработки?
Максимальный размер заготовки — 7000 мм (Д) × 2000 мм (Ш) × 2200 мм (В), одно изделие на подвес. Заявленная спецификация описывает алюминиевые панели и профили; для других материалов и толщин режимы уточняются в проекте.
Подходит ли такая линия для окраски дверей, окон и стальных шкафов?
Да. В перечне применений линии нанесения покрытий на металл указаны двери, окна, стальные шкафы, строительные материалы, компоненты шкафов, детали из листового металла, светильники и алюминиевые листы. Оборудование позиционируется для многономенклатурного смешанного производства.
Какая производительность и режим работы заявлены для линии?
Максимальная производительность — 5000 м² в сутки при скорости конвейерной ленты 3000 мм/мин с регулировкой в диапазоне 2000–4000 мм/мин. Режим работы — 300 дней в году по 20 часов в сутки; способ нанесения — возвратно-поступательные распылители в сочетании с ручными операциями.
Какие условия закупки, приёмки и оплаты действуют для линии?
Минимальный объем заказа — 2 единицы; условия поставки — любой порт провинции Гуандун (FOB); критерий приемки — предэкспортное тестирование. Оплата: 50% в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки, 10% по завершении монтажа. Гарантия — 1 год, время реакции поддержки — до 4 часов, предусмотрены удаленная техническая поддержка и бесплатное обучение.
Какие ограничения нужно учесть до заказа линии?
Ключевые границы: максимальный габарит заготовки 7000 × 2000 × 2200 мм с одним изделием на подвесе; заявленная спецификация описывает алюминиевые панели и профили; часть операций остается ручной; сроки поставки зависят от конкретного типа продукции, а минимальный заказ — 2 единицы. Кроме того, крупногабаритная линия требует планирования площадки до монтажа.
Технические детали и спецификации по типам линий собраны в каталоге производителя (PDF).
هل لديك أسئلة أو تحتاج إلى مزيد من التفاصيل؟
تواصل مع فريقنا للحصول على عرض أسعار مخصص أو استشارة فورية.
طلب عرض أسعار
املأ النموذج أدناه وسيتواصل معك فريقنا بعرض مقترح مخصص.
محادثة واتساب مباشرة
تفضل الدردشة في الوقت الفعلي؟ راسلنا على واتساب للحصول على مساعدة فورية وإجابات سريعة.
- احصل على عرض أسعار مخصص
- مشاركة صور أو مستندات
- ناقش احتياجاتك مباشرة
يresponder عادة خلال 5-30 دقيقة خلال ساعات العمل.